07.10.2026 - Oliver Hagenlocher - Presse
Vertikales Dreh- und Schleifzentrum für die Feinbearbeitung kleiner Futterteile
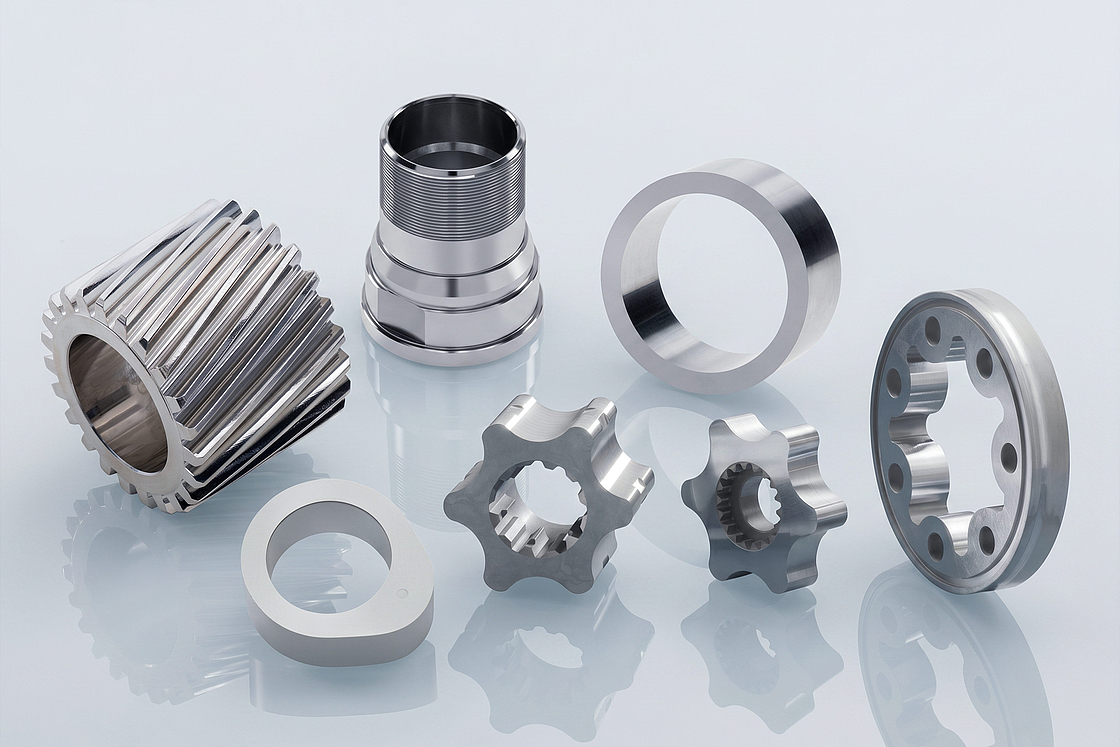
Getrieberäder, Planetenräder, Kettenräder, Pumpenringe, Einzelnocken und Wave-Generatoren: Diese Futterteile werden in der Mittel- und Großserienfertigung in Millionenauflagen produziert. Nach dem Härten durchläuft jedes Werkstück eine Feinbearbeitung, bei der Maßhaltigkeit, Oberflächengüte und Lagetoleranzen gleichzeitig eingehalten werden müssen. Mit der VL 100 GT bietet EMAG ein vertikales Dreh- und Schleifzentrum, das Hartdrehen, Innenschleifen und Außenschleifen für Werkstücke mit einem Durchmesser von bis zu 100 mm in einer einzigen Aufspannung vereint – bei einer Aufstellfläche von rund 9,6 Quadratmetern.
Bilder


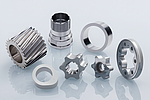
Vertikale Bauweise und MINERALIT®-Maschinenbett
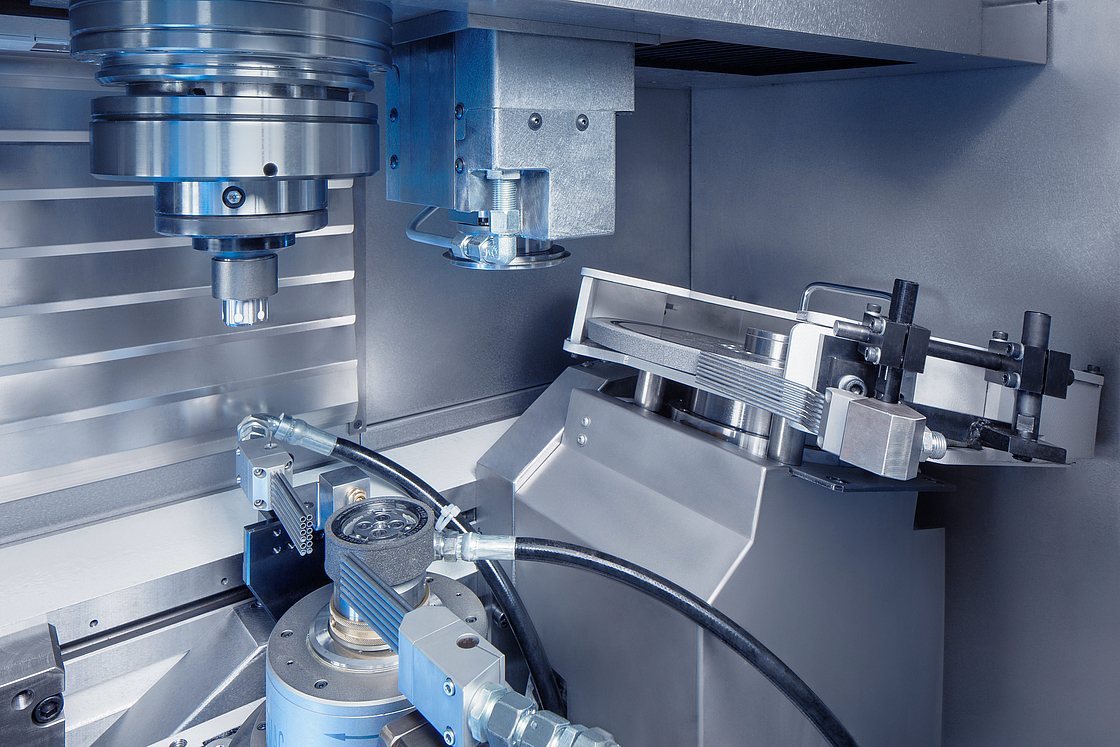
Die VL 100 GT arbeitet nach dem vertikalen Bearbeitungsprinzip: Die Werkstückspindel ist oberhalb des Arbeitsraums angeordnet und greift die Werkstücke per Pick-up-Verfahren vom integrierten Transportband. Späne und Schleifschlamm fallen durch die Schwerkraft frei nach unten, ohne sich auf dem Werkstück oder den Führungsbahnen anzusammeln. Das reduziert thermische Störeinflüsse, vermeidet Oberflächenbeschädigungen und senkt den Reinigungsaufwand. Auch wird die Benutzerfreundlichkeit bei der VL 100 GT großgeschrieben: Der ergonomisch gestaltete Arbeitsraum ermöglicht kurze Umrüstzeiten und die kompakte Grundfläche eine Mehrmaschinenbedienung.
Das Maschinenbett besteht aus dem Polymerbeton MINERALIT®, der eine achtfach höhere Schwingungsdämpfung gegenüber herkömmlichem Grauguss aufweist. In der Feinbearbeitung, bei der Oberflächenwerte im Bereich Rz < 1,2 µm gefordert werden, ist diese Dämpfung ein qualitätsentscheidender Faktor. Die erzielbaren Oberflächen sind drallfrei und erfüllen die Anforderungen an hochbeanspruchte Funktionsflächen in Getrieben.
Integrierte Pick-up-Automation
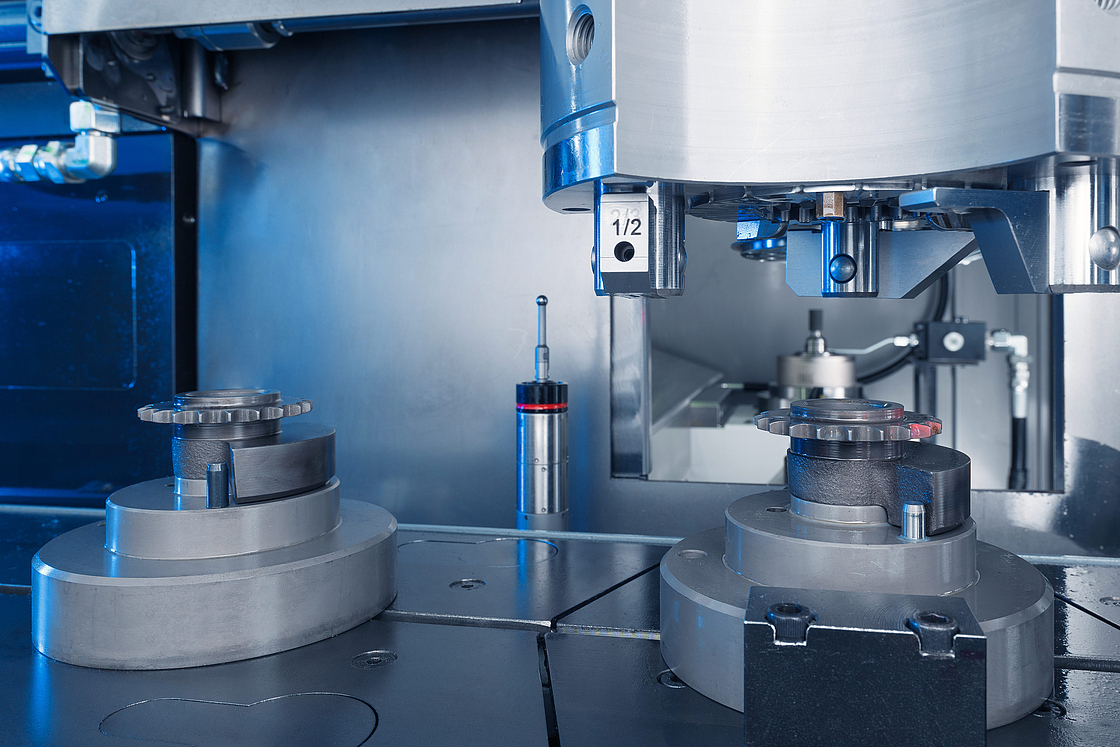
Die Hauptspindel übernimmt das Be- und Entladen selbst: Sie fährt zur Pick-up-Station, greift ein Rohteil vom umlaufenden Transportband der O-Automation, bewegt es in den Arbeitsraum, legt nach der Bearbeitung das Fertigteil zurück und greift unmittelbar das nächste Rohteil. Separate Beladeroboter oder Portallader entfallen, ebenso die damit verbundenen Investitionskosten. Die kurzen Verfahrwege sorgen für sehr kurze Span-zu-Span-Zeiten.
Alternativ lässt sich die VL 100 GT mit einer Shuttle-Automation für verkettete Fertigungslinien ausstatten. In Kombination mit EMAG Drehmaschinen der VL- oder VT-Baureihe eignet sie sich beispielsweise für Fertigungssysteme vom Weichdrehen bis zur Hartfeinbearbeitung.
Frei konfigurierbarer Arbeitsraum
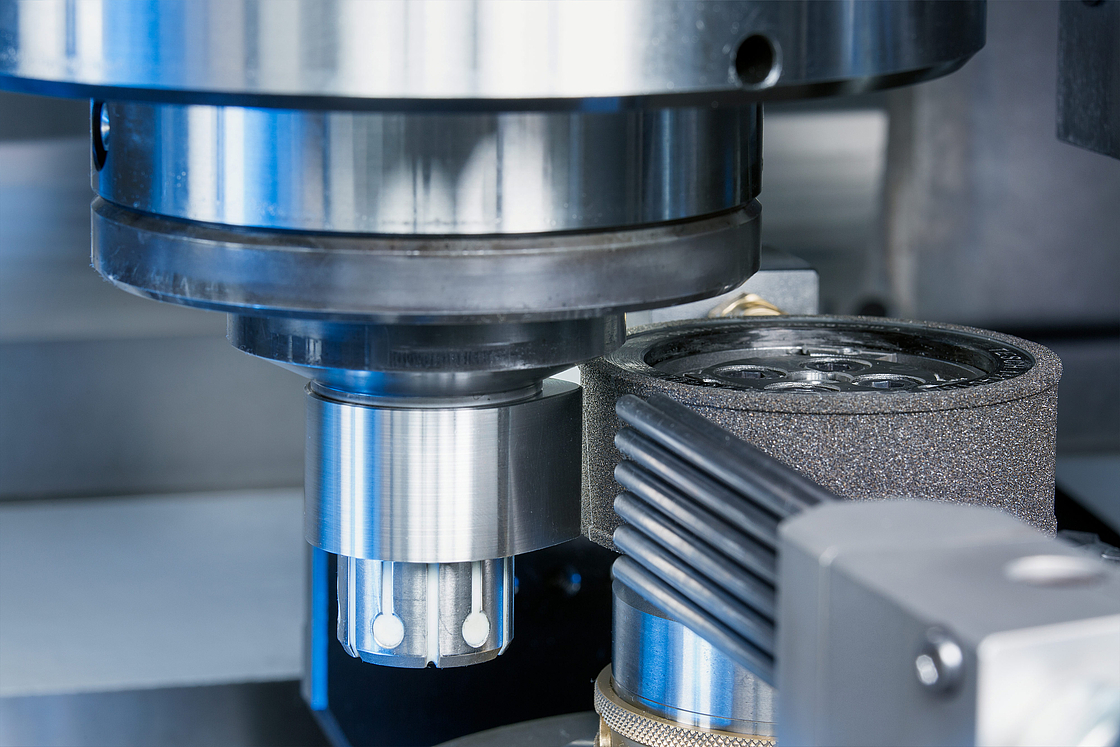
Der Arbeitsraum wird in Abstimmung mit dem Kunden auf das spezifische Werkstückspektrum zugeschnitten. Verfügbar sind Innenschleifspindeln für Bohrungen (Korund oder CBN), Außenschleifspindeln für Mantelflächen, Planschultern und Konturen sowie ein oder zwei Blockstahlhalter für Hartdrehoperationen. Daraus ergeben sich Konfigurationen vom reinen Innenschleifen über die Kombination aus Drehen und Schleifen bis zur Komplettbearbeitung mit Drehen, Innenschleifen und Außenschleifen in einer Aufspannung.
Ein Linearmotorantrieb in der X-Achse ermöglicht das Unrundschleifen von Nockenprofilen und Exzenterflächen. Da der Direktantrieb konstruktionsbedingt kein Umkehrspiel aufweist, werden Formfehler bei den ständigen Richtungswechseln der Achse vermieden. Das ist ein entscheidender Vorteil gegenüber Kugelgewindeantrieben. Hinzu kommen höhere Beschleunigungswerte und ein verschleißfreier Betrieb.
Kombinationsbearbeitung: Wirtschaftlichkeit und Qualität
Die Kombination aus Hartdrehen und Schleifen in einer Aufspannung ist ein zentraler Vorteil der VL 100 GT. Im ersten Schritt werden Planflächen, Fasen und Nuten per Hartdrehen erzeugt. Das Drehen läuft um ein Vielfaches schneller ab als vergleichbare Operationen beim Schleifen. Anschließend werden die hochpräzisen Geometrieelemente, wie Bohrungen, Außendurchmesser und Laufflächen, in derselben Aufspannung fertiggeschliffen. Dabei belässt das Hart-Vordrehen nur wenige Mikrometer Restaufmaß für den Schleifprozess. Dieser Ansatz verkürzt die Gesamtbearbeitungszeit deutlich und eliminiert Umspannfehler vollständig, was die Lagebeziehungen zwischen bearbeiteten Flächen mit höchster Genauigkeit sichert. Der geringe Materialabtrag beim Schleifen reduziert den Scheibenverschleiß, verlängert die Abrichtintervalle und senkt die Werkzeugkosten. Gleichzeitig sinkt das Schleifschlammaufkommen, was Entsorgungskosten minimiert und die Kühlschmierstoffaufbereitung vereinfacht. In bestimmten Konfigurationen ist eine Trockenbearbeitung möglich.
Schleifsensorik, Prozessregelung und Messtechnik
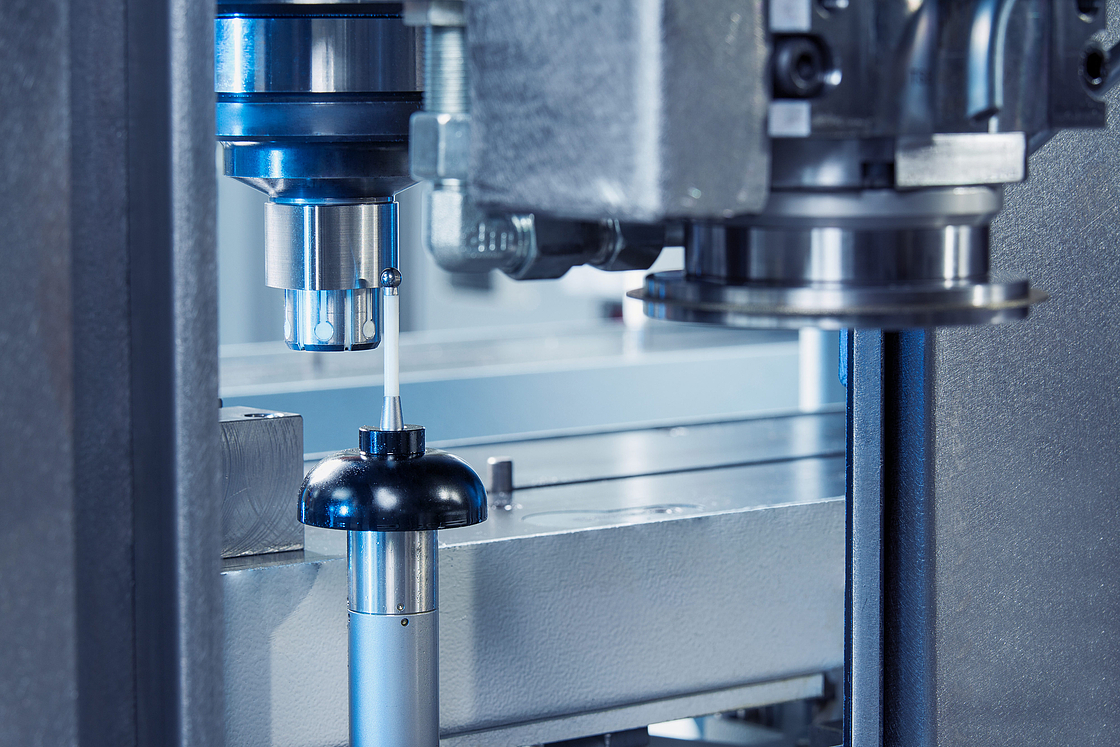
Ein Körperschallsystem ermöglicht die Anfunkerkennung zwischen Schleifscheibe und Werkstück sowie zwischen Abrichtrolle und Schleifscheibe. Eine adaptive Prozessregelung überwacht den Schleifprozess in Echtzeit und passt die Vorschubgeschwindigkeit an die aktuellen Zerspanungsbedingungen an. Touch-Abrichten ist möglich. Der zwischen Arbeitsraum und Pick-up-Station positionierte Messtaster ist vor Verschmutzung geschützt. Da das Werkstück in der Aufspannung verbleibt, sind Messungen vor, nach und zwischen einzelnen Bearbeitungsschritten möglich.
Praxisbeispiel: Kettenrad in 35 Sekunden
Ein konkreter Anwendungsfall zeigt die Leistungsfähigkeit: Nach der automatischen Beladung wird die Bohrung mit einer CBN-Schleifscheibe fertiggeschliffen. Anschließend bearbeiten zwei Blockstahlhalter die Planflächen durch Hartdrehen. Zum Abschluss prüft der integrierte Messtaster die Qualität. Der gesamte Prozess dauert weniger als 35 Sekunden, davon entfallen rund 10 Sekunden auf den Werkstückwechsel, 15 Sekunden auf das Hartdrehen und 10 Sekunden auf das Schleifen.
Technische Eckdaten
Werkstückdurchmesser bis 100 mm, Futterdurchmesser bis 160 mm, Umlaufdurchmesser 210 mm. Verfahrwege: X = 895 mm, Z = 375 mm. Hauptspindel: 16,7 kW / 74 Nm (40 % ED), maximale Drehzahl 3.000 min⁻¹, Spindellagerung Ø 80 mm.
Die VL GT-Baureihe
Die VL 100 GT, die VL 200 GT (bis 200 mm) und die VL 350 GT (bis 350 mm) bilden zusammen eine durchgängige Maschinenfamilie mit identischer Bedienphilosophie und kompatibler Steuerungssoftware. Dank des modularen Aufbaus auf der VL-Plattform können identische Grundmaschinen für unterschiedliche Fertigungsaufgaben konfiguriert werden, ohne dass separate Ersatzteilbestände oder neue Bedienkonzepte erforderlich sind.
Ansprechpartner
Oliver Hagenlocher
Bereich
Presse und Kommunikation