10/07/2026 - Oliver Hagenlocher - 新闻中心
用于小型盘类零件精密加工的立式车磨中心
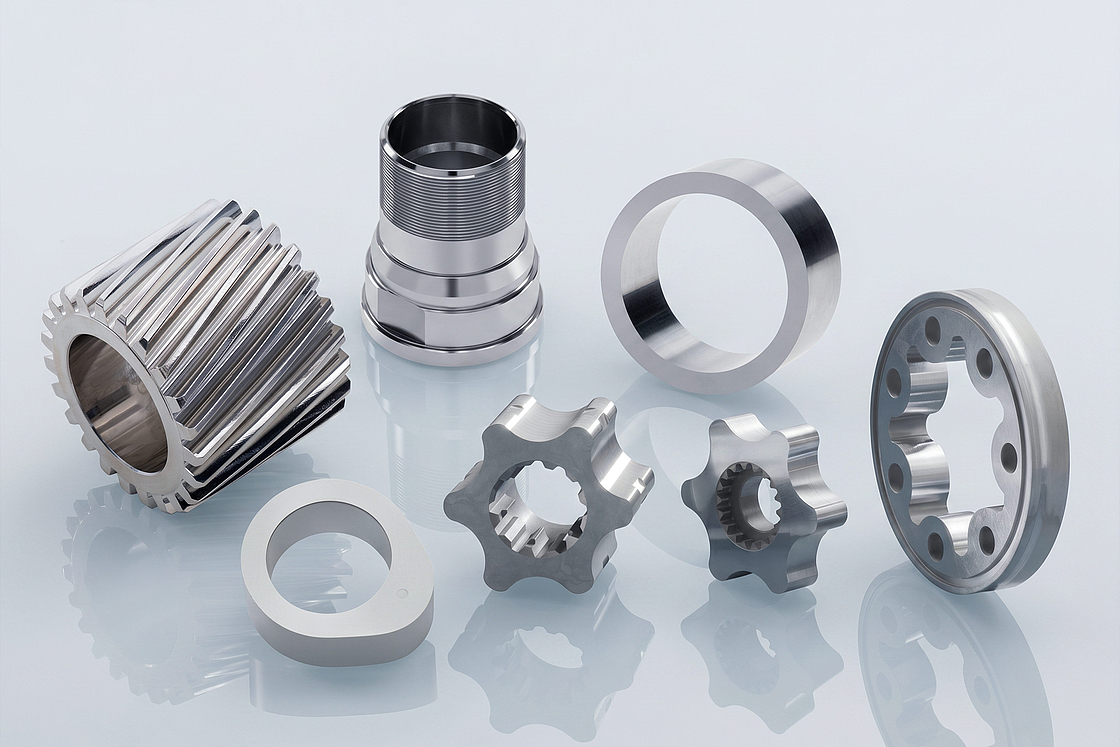
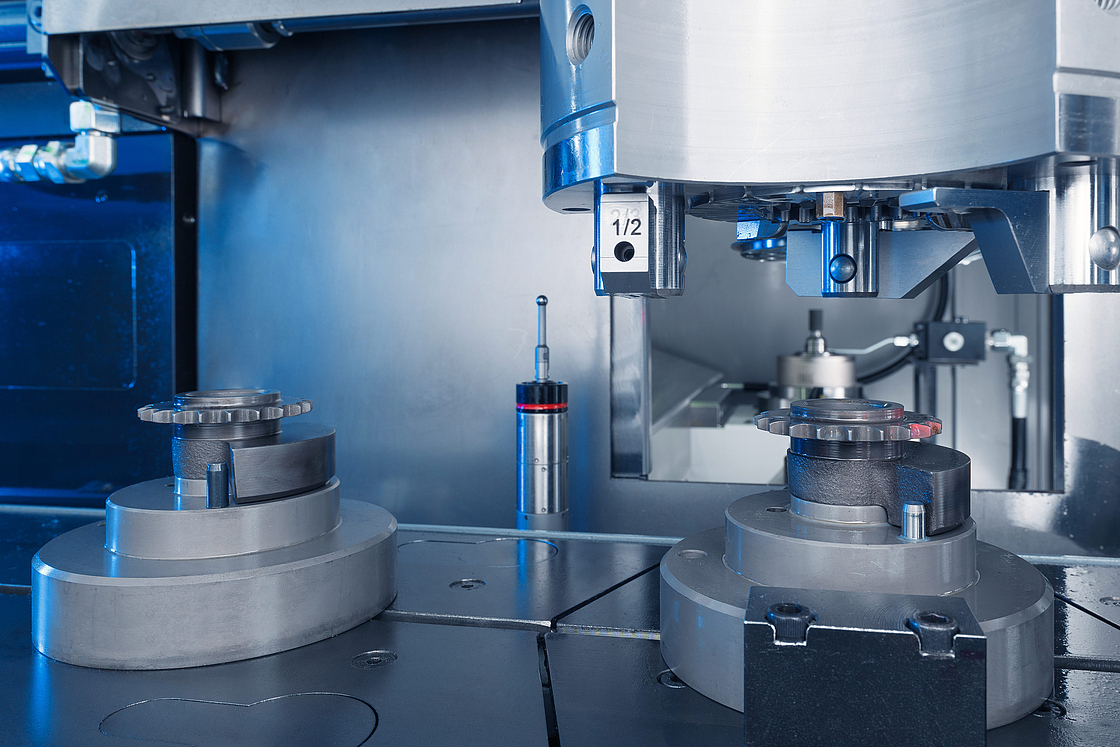
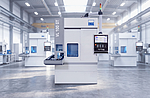
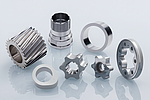
齿轮、行星齿轮、链轮、泵环、单凸轮和波发生器:这些盘类工件在中、大批量生产中产量高达数百万件。淬火后,每个工件都必须经过精加工,在此过程中必须同时满足尺寸精度、表面质量和位置公差的要求。埃马克推出的VL 100 GT是一款立式车磨中心,可在单次装夹中为直径不超过100毫米的工件提供硬车削、内圆磨削和外圆磨削加工 - 占地面积仅约9.6平方米。
图片:


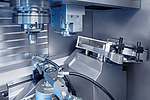
立式设计与 MINERALIT® 机床床身
VL 100 GT 采用立式加工原理:工件主轴位于加工区域上方,并通过拾取方式从集成输送带上抓取工件。切屑和磨削泥浆在重力作用下自由下落,不会积聚在工件或导轨上。这不仅减少了热干扰,避免了表面损伤,还降低了清洁工作量。此外,VL 100 GT 还特别注重用户友好性:符合人体工程学设计的工作空间可缩短调试时间,紧凑的占地面积则便于同时操作多台机床。
机床床身采用 MINERALIT® 聚合物混凝土制成,其减振性能比传统灰铸铁高出八倍。在要求表面粗糙度值在 Rz < 1.2 µm 范围内的精加工中,这种减振性能是决定质量的关键因素。 所获得的表面无扭曲,完全满足变速箱中高负荷功能表面所的要求。
集成式拾取自动化
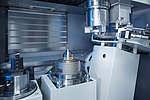
主轴可自主完成上下料:它会移动至取料站,从O型料道上抓取一个毛坯,将其移入加工区域;加工完成后将成品放回原位,并立即抓取下一个毛坯。因此无需单独的装料机器人或龙门式装料机,也省去了相关的投资成本。短行程确保了极短的屑到屑时间。
此外,VL 100 GT 还可配备用于联机生产线的穿梭式自动化系统。当与埃马克 VL 或 VT 系列车床配合使用时,它适用于从软车削到硬精加工的各种生产系统。
可自由配置的加工区域
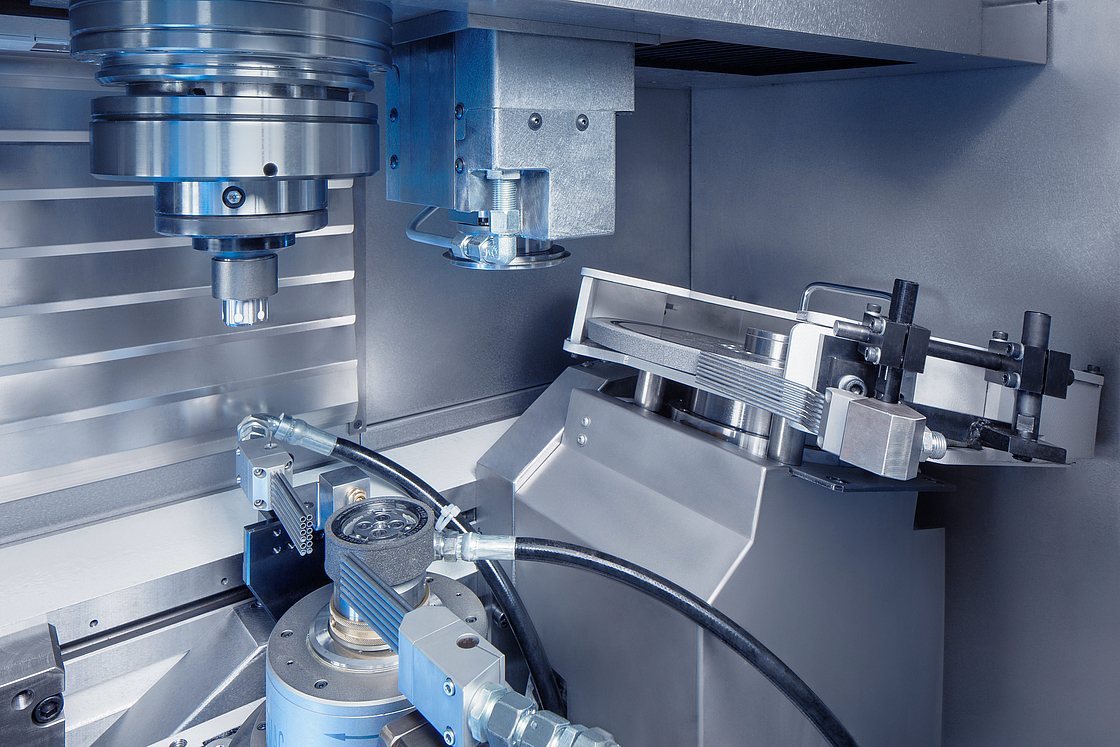
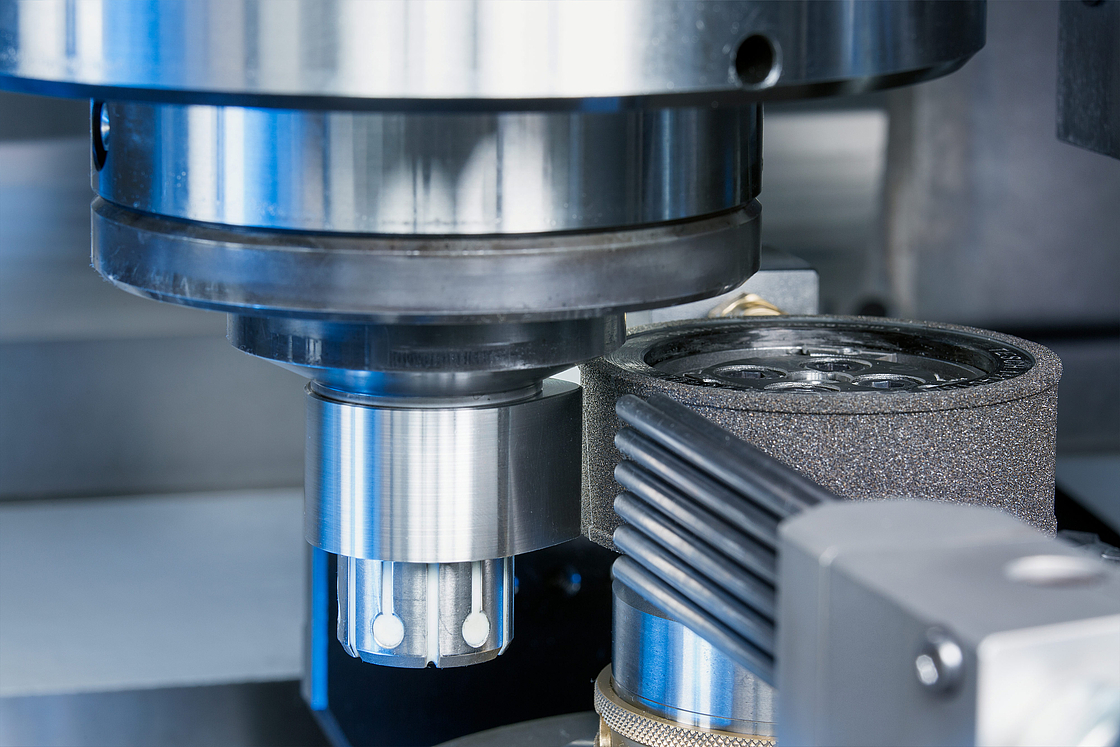
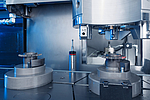
加工区域将根据客户的具体工件范围进行定制。可选配用于内孔加工的内圆磨削主轴(刚玉或CBN)、用于外圆、端面和外轮廓加工的外圆磨削主轴,以及一个或两个用于硬车削操作的固定刀座。 由此可实现从纯内圆磨削,到车削与磨削相结合,再到一次装夹内圆磨削、外圆磨削和车削的完整加工等多种配置。
X轴上的线性电机驱动装置可实现凸轮轮廓和偏心表面的非圆磨削。由于直接驱动在结构上不存在反向间隙,因此在轴向不断变换方向时可避免形状误差。这是相对于滚珠丝杠驱动的决定性优势。此外,该系统还具有更高的加速度和无磨损运行等特点。
组合加工:经济性与质量
在一次装夹中将硬车削与磨削相结合,是 VL 100 GT 的核心优势。第一步,通过硬车削加工平面、倒角和槽。由于车削速度比磨削快数倍,这些工序的加工速度显著提升。随后,在同一装夹中对高精度几何要素(如孔、外径和滚动面)进行精磨。此时,硬车预加工仅为磨削过程留出几微米的余量。这种方法显著缩短了总加工时间,并完全消除了换装误差,从而以最高精度确保了加工面之间的位置关系。磨削过程中的低材料切除量可减少砂轮磨损,延长修整间隔,并降低刀具成本。同时,磨削泥浆的产生量减少,从而最大限度地降低了处理成本,并简化了冷却润滑液的处理。在特定配置下,可进行干式加工。
磨削传感器、工艺控制与测量技术
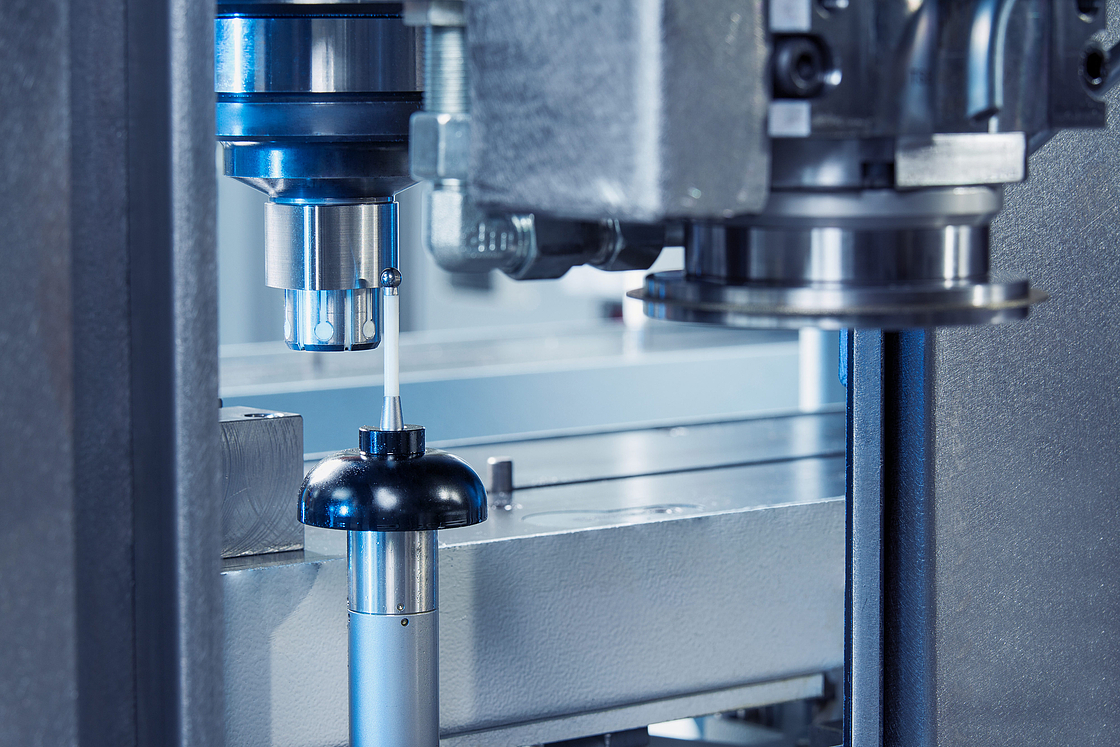
声控系统可实现砂轮与工件之间以及修整辊与砂轮之间的振动检测。自适应工艺控制可实时监控磨削过程,并根据当前切削条件调整进给速度。支持触控式修整。位于工作区与取件站之间的测量探头受到防污保护。由于工件保持在夹具中,因此可在各个加工步骤之前、之后以及步骤之间进行测量。
实践案例:35秒完成链轮加工
一个具体的应用案例展示了其卓越性能:自动上料后,使用CBN砂轮对孔进行精磨。随后,两个固定刀座通过硬车削加工平面。 最后,集成式测量探头对质量进行检测。整个过程耗时不到35秒,其中工件更换约10秒,硬车削15秒,磨削10秒。
主要技术参数
工件直径最大100毫米,卡盘直径最大160毫米,回转直径210毫米。X轴行程895毫米,Z轴行程375毫米。主轴:16.7千瓦/74牛米(40%负载持续率),最大转速3,000转/分钟,主轴轴承直径80毫米。
VL GT 系列
VL 100 GT、VL 200 GT(最大高度 150 mm)和VL 350 GT(最大高度 350 mm)共同构成一个完整的机床系列,具有相同的操作理念和兼容的控制软件。 得益于基于VL平台的模块化设计,相同的机床床身可针对不同的加工任务进行配置,无需单独的备件库存或新的操作方案。
联系人