07.10.2026 - Oliver Hagenlocher - Noticias
Centro vertical de torneado y rectificado para el mecanizado de precisión de componentes chuck pequeños
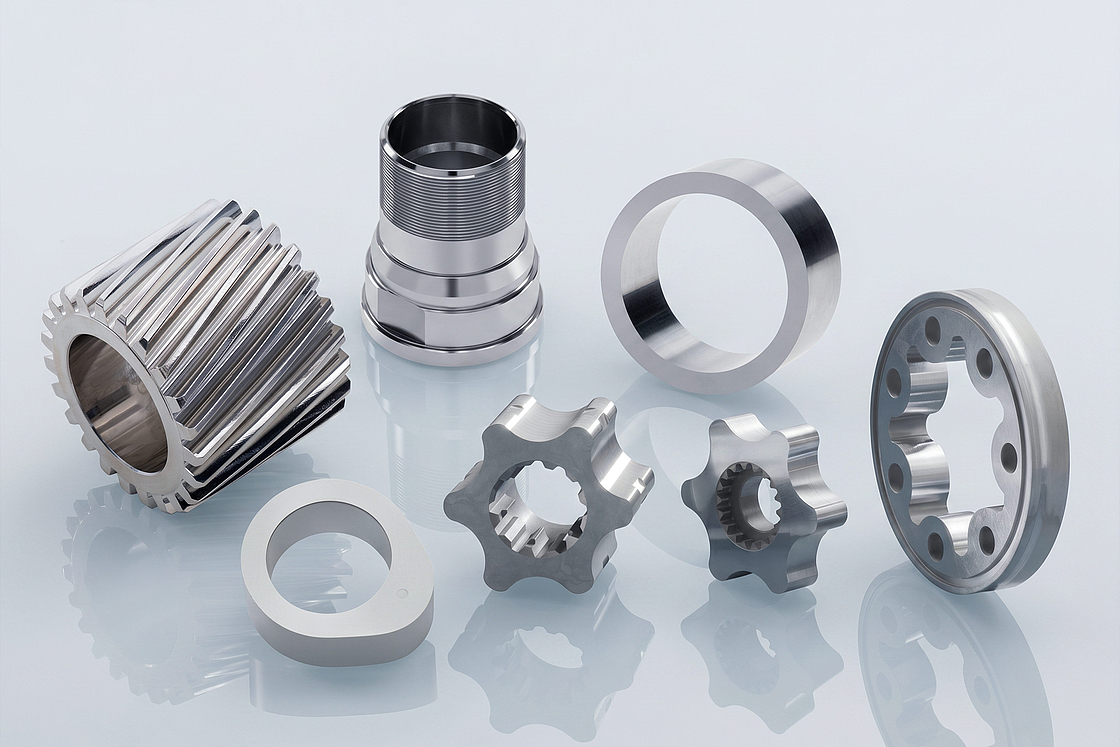
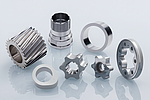
Engranes, engranes planetarios, ruedas de cadena para cadena, anillos de bomba, levas individuales y generadores de ondas: estos componentes chuck se producen en millones de unidades en la fabricación de series medianas y grandes. Después del tratamiento térmico, cada pieza pasa por un proceso de acabado en el que deben cumplirse simultáneamente la precisión dimensional, la calidad superficial y las tolerancias de posición. Con la VL 100 GT, EMAG ofrece un centro vertical de torneado y rectificado que combina el torneado en duro, el rectificado interno y el rectificado externo para piezas de trabajo con un diámetro de hasta 100 mm en una sola sujeción, con una superficie de instalación de unos 9,6 metros cuadrados.
Imágenes


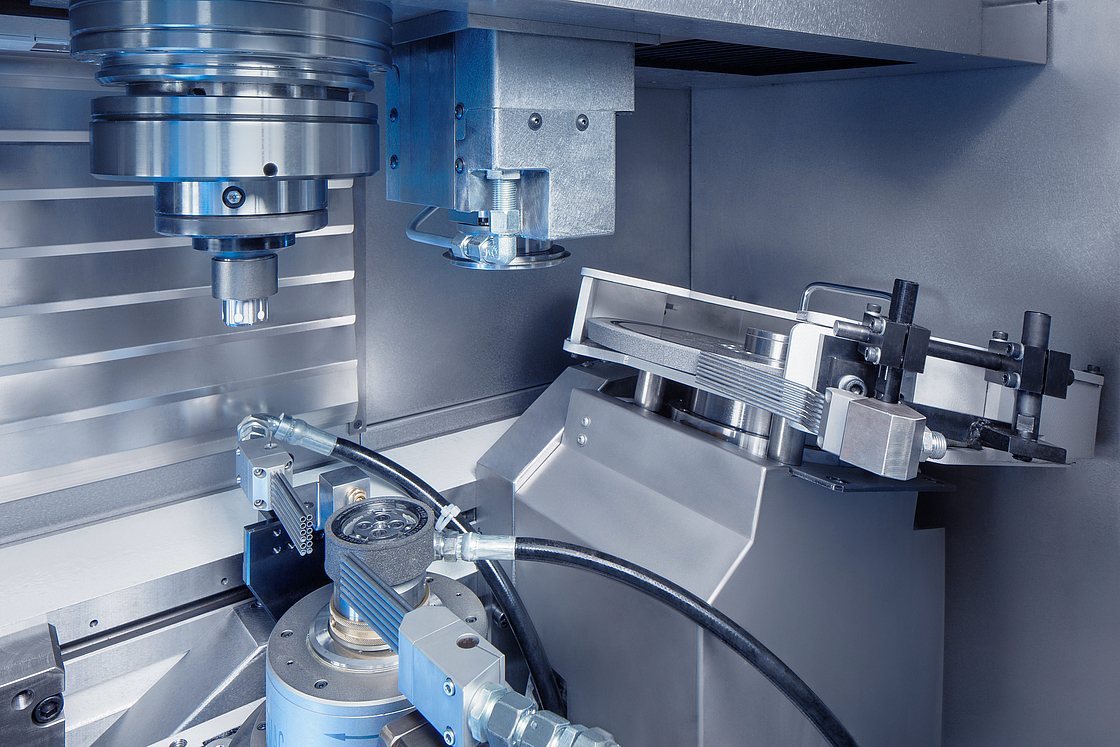
Diseño vertical y bancada de máquina de MINERALIT®
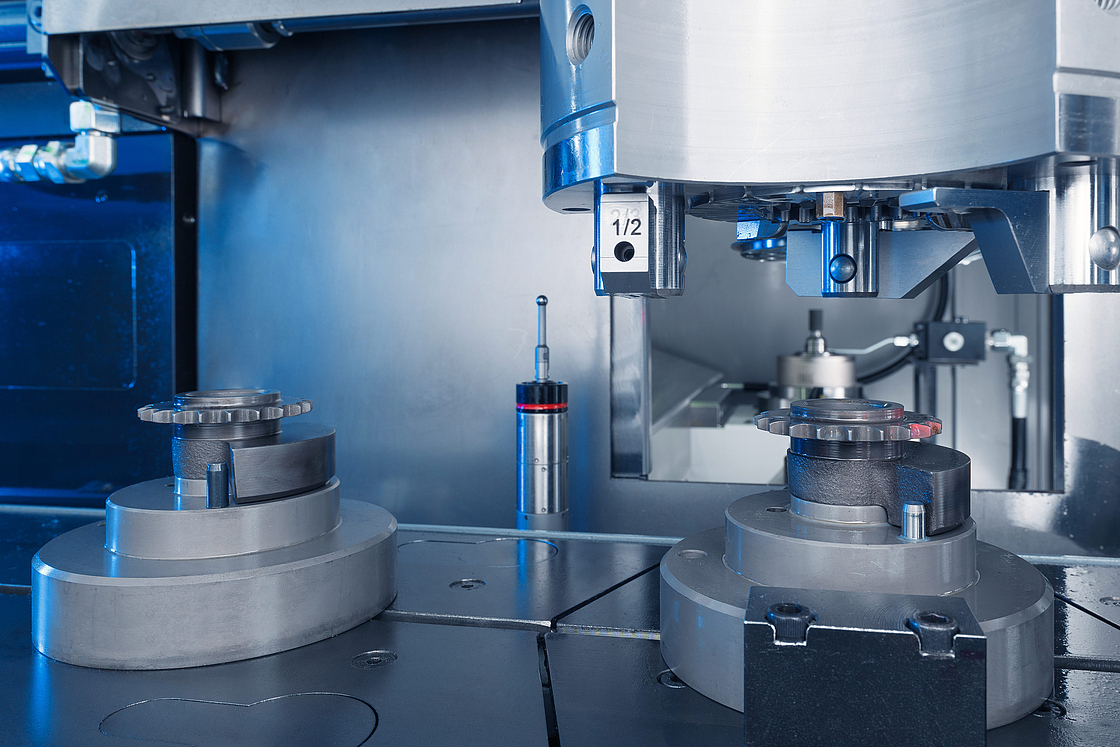
La VL 100 GT funciona según el principio de mecanizado vertical: el husillo de la pieza de trabajo está situado por encima del área de trabajo y recoge las piezas mediante un sistema Pick-up desde la banda transportadora integrada. Las virutas y los residuos de rectificado caen libremente hacia abajo por efecto de la gravedad, sin acumularse sobre la pieza ni en las guías. Esto reduce las influencias térmicas, evita daños en las superficies y disminuye el esfuerzo de limpieza. La facilidad de uso también es una prioridad en la VL 100 GT: el área de trabajo, diseñada ergonómicamente, permite realizar cambios de preparación en poco tiempo, mientras que su superficie compacta permite la operación de varias máquinas por un solo operador.
a bancada de la máquina está fabricada con hormigón polímero MINERALIT®, que ofrece una amortiguación de vibraciones ocho veces superior a la del hierro fundido gris convencional. En el mecanizado de acabado, donde se requieren valores de rugosidad de Rz < 1.2 µm, esta capacidad de amortiguación es un factor decisivo para la calidad. L as superficies obtenibles son libres de twist y cumplen con los requisitos de superficies funcionales sometidas a altas cargas en sistemas de transmisión.
Automatización Pick-up integrada
El husillo principal se encarga por sí mismo de la carga y descarga: se desplaza hasta la estación Pick-up, recoge una pieza en bruto de la banda transportadora circular de la automatización O, la lleva al área de trabajo, deposita la pieza terminada después del mecanizado y, de inmediato, recoge la siguiente pieza en bruto. De esta manera, no se requieren robots de carga ni sistemas de carga de pórtico independientes, lo que también elimina los costos de inversión asociados. Las distancias de desplazamiento cortas permiten lograr tiempos entre piezas muy reducidos.
Como alternativa, la VL 100 GT puede equiparse con una automatización Shuttle para líneas de producción interconectadas. En combinación con los tornos EMAG de las series VL o VT, resulta adecuada, por ejemplo, para sistemas de producción que abarcan desde el torneado de materiales blandos hasta el acabado de alta precisión de materiales endurecidos.
Área de trabajo configurable libremente
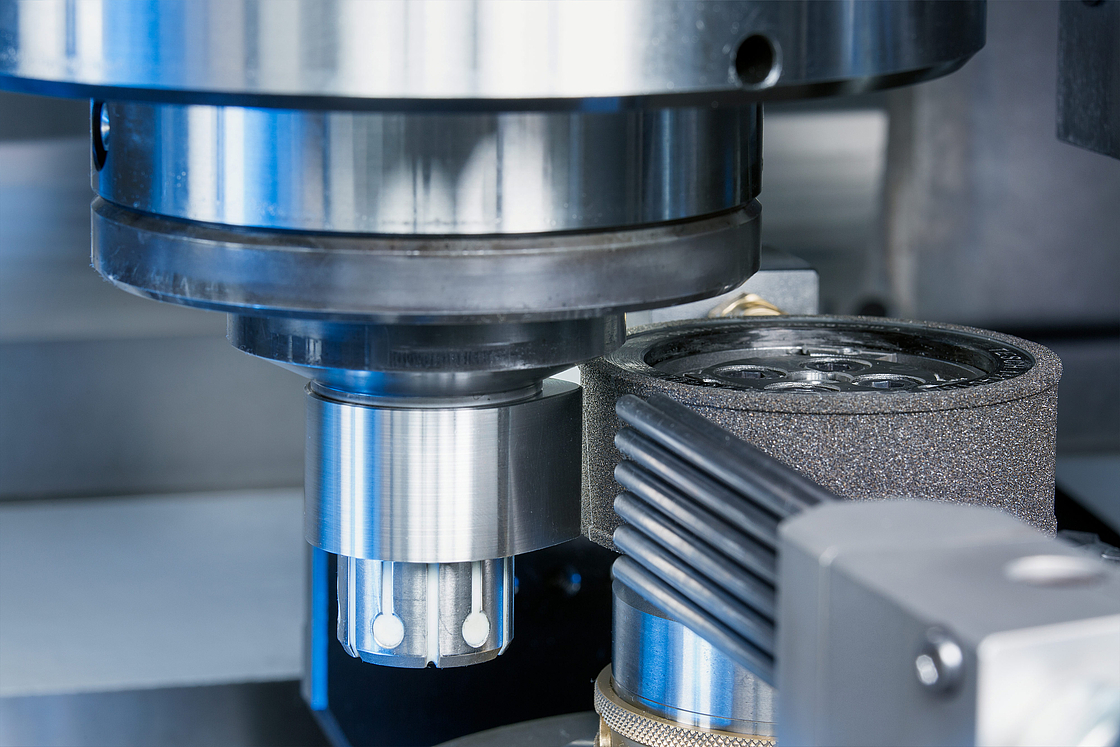
El área de trabajo se adapta, en coordinación con el cliente, al espectro específico de piezas que se van a mecanizar. Se dispone de husillos de rectificado interior para el mecanizado de orificios (corindón o CBN), husillos de rectificado exterior para superficies cilíndricas, caras frontales y contornos, así como de uno o dos portaherramientas para operaciones de torneado en duro. Esto permite configurar la máquina desde un proceso exclusivo de rectificado interior, pasando por una combinación de torneado y rectificado, hasta el mecanizado completo de la pieza – torneado, rectificado interior y rectificado exterior – en una sola sujeción.
Un accionamiento mediante motor lineal en el eje X permite el rectificado no circular de perfiles de levas y superficies excéntricas. Debido a que el accionamiento directo, por su diseño, no presenta holgura de inversión, se evitan los errores de forma en los constantes cambios de dirección del eje. Esto representa una ventaja decisiva frente a los accionamientos mediante husillos de bolas. Además, ofrece mayores valores de aceleración y un funcionamiento sin desgaste.
Mecanizado combinado: rentabilidad y calidad
La combinación de torneado en duro y rectificado en una sola sujeción es una ventaja fundamental de la VL 100 GT. En un primer paso, se generan las superficies frontales, chaflanes y grooves mediante torneado en frío. Estas operaciones se realizan, gracias al torneado, mucho más rápido que mediante rectificado. A continuación, los elementos geométricos de alta precisión, como los orificios, los diámetros exteriores y las superficies de rodadura, se rectifican hasta su acabado en la misma configuración. El pre-torneado duro deja solo unos pocos micrómetros de sobredimensión para el proceso de rectificado.
Este método reduce considerablemente el tiempo total de mecanizado y elimina por completo los errores de sujeción, lo que garantiza las relaciones posicionales entre las superficies mecanizadas con la máxima precisión. La escasa eliminación de material durante el rectificado reduce el desgaste de los discos, alarga los intervalos de rectificado y reduce los costes de herramientas. Al mismo tiempo, disminuye la generación de lodo de rectificado, lo que minimiza los costos de eliminación de residuos y simplifica el tratamiento del líquido refrigerante. En determinadas configuraciones es posible realizar el mecanizado en seco.
Sensores de rectificado, control de procesos y tecnología de medición
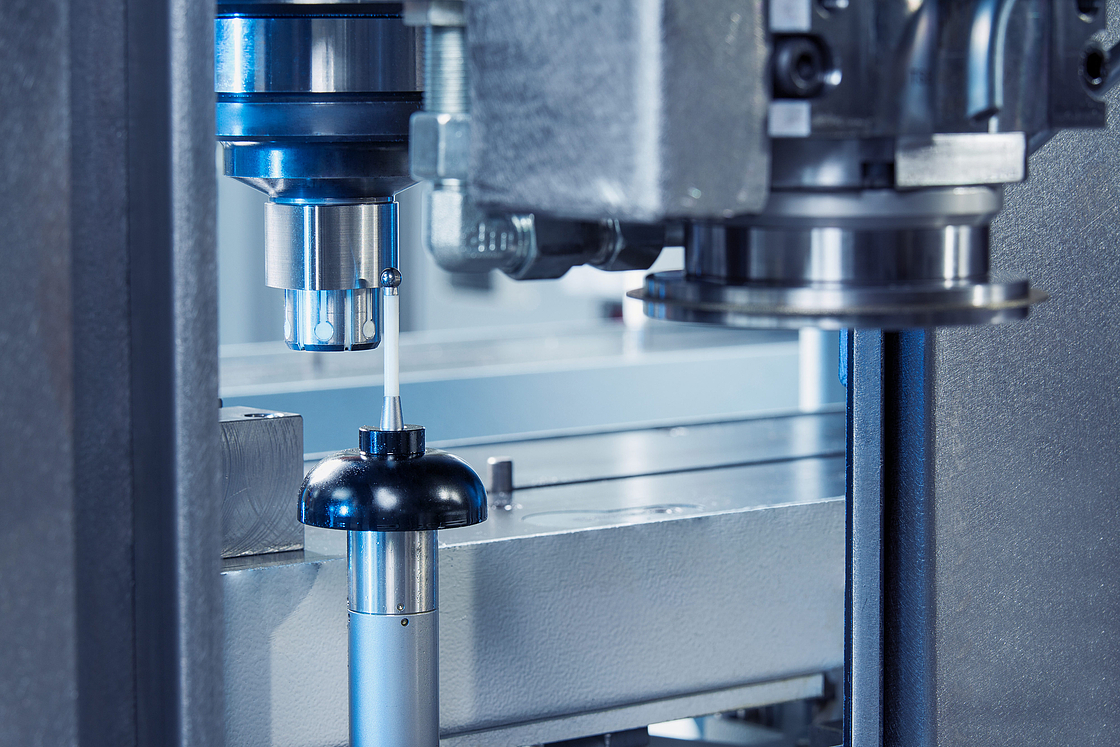
Un sistema de sonido estructural permite la detección de vibraciones entre el disco abrasivo y la pieza de trabajo, así como entre el rodillo de rectificado y el disco abrasivo. Un control adaptativo del proceso supervisa el proceso de rectificado en tiempo real y ajusta la velocidad de avance de acuerdo con las condiciones actuales de mecanizado. Es posible el rectificado táctil. La sonda de medición, situada entre el área de trabajo y la estación de Pick-up, está protegida contra la suciedad. Debido a que la pieza de trabajo permanece en la misma sujeción, es posible realizar mediciones antes, después y entre las distintas etapas de mecanizado.
Ejemplo práctico: piñón de cadena en 35 segundos
Un caso de aplicación concreto demuestra el rendimiento: después de la carga automática, el orificio se rectifica de acabado con una muela abrasiva de CBN. A continuación, dos portaherramientas de acero macizo mecanizan las superficies planas mediante torneado en duro. Para concluir, el palpador de medición integrado verifica la calidad. El proceso completo dura menos de 35 segundos, de los cuales aproximadamente 10 segundos corresponden al cambio de pieza de trabajo, 15 segundos al torneado en duro y 10 segundos al rectificado.
Datos técnicos clave
Diámetro de la pieza de hasta 100 mm, diámetro de chuck de hasta 160 mm, diámetro de giro de 210 mm. Recorridos: X = 895 mm, Z = 375 mm. Husillo principal: 16,7 kW / 74 Nm (40 % de carga continua), velocidad máxima de 3.000 min⁻¹, rodamiento de husillo de Ø 80 mm.
La serie VL GT
La VL 100 GT, la VL 200 GT (hasta 200 mm) y la VL 350 GT (hasta 350 mm) conforman en conjunto una familia de máquinas coherente con una filosofía de operación idéntica y un software de control compatible. Gracias a su diseño modular basado en la plataforma VL, es posible configurar máquinas base idénticas para diferentes tareas de fabricación sin necesidad de disponer de inventarios de refacciones separadas ni de nuevos conceptos de operación.
Persona de contacto
Oliver Hagenlocher
Área
Press and Communication