Tecnología ECM: mecanizado sin rebabas de materiales de alta resistencia

El principio: electrólisis en lugar de mecanizado
El maquinado electroquímico de metales (ECM) se basa en el principio de la electrólisis: la pieza de trabajo y la herramienta se conectan a una fuente de corriente continua como ánodo y cátodo. A continuación, en una solución electrolítica acuosa, el material de la pieza se elimina de forma selectiva y sin contacto, sin fuerzas mecánicas y sin aporte de calor. El resultado: superficies sin tensiones residuales, transiciones geométricas suaves y ausencia total de rebabas. Al mismo tiempo, la estructura del material se conserva íntegramente: la dureza, la tenacidad y las propiedades magnéticas no se ven afectadas.
Proceso ECM para componentes y materiales complejos
La tecnología ECM es adecuada para casi todos los metales y destaca especialmente allí donde el mecanizado convencional llega a sus límites: en materiales de alta aleación, como las aleaciones a base de níquel o las aleaciones con base de titanio, así como en componentes endurecidos. EMAG ofrece procesos ECM especializados para los requisitos más diversos: perforación electroquímica para barrenos de difícil acceso, desbarbado ECM para rebabas internas, redondeado y válvulas de salida para inyectores, así como PECM para la más alta fidelidad de reproducción en componentes de filigrana.
Escalable para la producción en serie y a gran escala
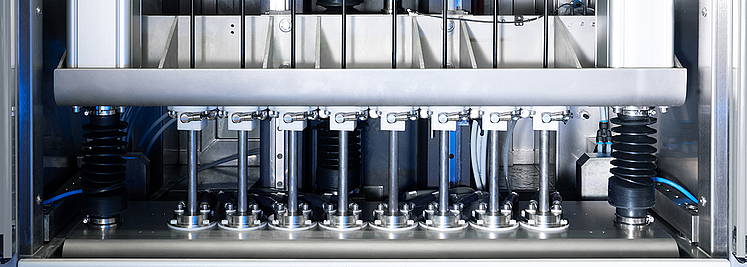
Una ventaja decisiva del proceso ECM en la producción en serie: gracias a la paralelización —es decir, el mecanizado simultáneo de varios componentes en un solo dispositivo— se pueden reducir los tiempos de ciclo por componente a menos de diez segundos. A esto se suma el bajo desgaste de la herramienta en el cátodo, que garantiza una larga vida útil y una calidad constante. En muchos casos, los retrabajos como el desbarbado o el pulido se eliminan por completo, lo que acorta las cadenas de proceso y reduce costos.
Ventajas
- Desgaste mínimo de herramienta, sin retrabajos: El cátodo prácticamente no se desgasta en el proceso ECM. El desbarbado, el pulido u otros pasos de retrabajo se eliminan por lo general por completo, lo que ahorra tiempo y costos en la cadena de proceso.
- Térmica y mecánicamente suave: El ECM trabaja completamente sin contacto y sin aportación de calor. Las propiedades del material, como la dureza, la tenacidad y la microestructura, permanecen inalteradas, incluso en aleaciones de alta resistencia.
- Máxima calidad de la superficie hasta Ra 0,05: El proceso ECM permite obtener superficies con un valor de rugosidad de hasta Ra 0,05. El mecanizado de desbaste, el mecanizado de acabado y el pulido se pueden realizar en una sola operación.
- Mecanizado sin rebabas, incluso en zonas de difícil acceso: Las intersecciones de barrenos interiores, socavados o geometrías interiores filigrana se maquinan sin rebabas y de manera reproducible, sin rebabas secundarias ni estados de acabado indefinidos.
- Escalable para la producción en serie: Gracias al procesamiento en paralelo, es decir, varios componentes a la vez en un mismo dispositivo, los tiempos de ciclo pueden reducirse a menos de diez segundos por componente. El proceso ECM escala de manera flexible con el volumen de producción.
- Mecanizado de superaleaciones y materiales endurecidos: Aleaciones base níquel, aleaciones de titanio, Inconel o aceros endurecidos: la dureza del material no tiene influencia en la tasa de avance ni en el resultado con el proceso ECM. Esto abre nuevas posibilidades donde los procesos de arranque de viruta llegan a sus límites.
Preguntas y respuestas
- ¿Cómo funciona la tecnología ECM en términos generales?
- ¿Para qué materiales y componentes es adecuado el proceso ECM?
- ¿Qué procesos ECM ofrece EMAG y qué los diferencian?
- ¿Cómo se puede integrar el ECM en una cadena de proceso existente?
- ¿Qué calidades de la superficie y precisiones son alcanzables con ECM?
- ¿En qué industrias se utiliza la tecnología ECM?
- ¿Qué tan rentable es el uso del proceso ECM en comparación con métodos convencionales?
La tecnología ECM se basa en el principio de la electrólisis: la pieza de trabajo (ánodo) y la herramienta (cátodo) se conectan a una fuente de corriente continua y eliminan material de forma selectiva en una solución electrolítica, sin contacto directo. En este proceso no se generan fuerzas de corte ni aporte de calor, lo que descarta deformaciones térmicas y microfisuras. El material eliminado se separa de la solución en forma de hidróxido metálico. El mecanizado es independiente del estado de la estructura del material: tanto los materiales blandos como los duros pueden mecanizarse por igual.
El proceso ECM es adecuado para casi todos los materiales metálicos. Destaca especialmente en materiales de alta aleación, como las aleaciones a base de níquel, las aleaciones con base de titanio o Inconel, así como en materiales endurecidos que son difíciles de mecanizar con procesos de arranque de viruta. También se pueden mecanizar de forma confiable y reproducible geometrías complejas con zonas de difícil acceso, como cavidades, orificios interiores o socavados.
EMAG ofrece procesos ECM especializados para diferentes requisitos: el desbarbado ECM elimina incluso las rebabas internas de forma económica y reproducible. La perforación ECM genera orificios sin rebabas ni rebordes, incluso en componentes complejos. El redondeo y el ahuecado ECM garantizan geometrías internas de alta precisión, por ejemplo, en boquillas de inyección. El Rifling ECM genera geometrías internas precisas en los cañones de las armas. El mecanizado electroquímico de precisión (PECM) ofrece, gracias a una guia de ranura estrecha y corriente pulsada, una precisión de reproducción especialmente alta para componentes delicados, como blisks o componentes de turbocompresores.
El ECM complementa las líneas de producción existentes donde los procesos de arranque de viruta llegan a sus límites o donde los pasos de repaso reducen la rentabilidad. Lo habitual es una combinación de mecanizado por arranque de viruta seguido de desbarbado ECM posterior, en la que la dirección de arranque de viruta se adapta desde el principio al proceso de desbarbado. En el caso de componentes complejos, como los blisks, EMAG recomienda dividir el proceso en mecanizado de desbaste por ECM y mecanizado de acabado por PECM. El concepto de máquina modular permite una adaptación flexible de la electrónica de potencia y la tecnología de generadores a las condiciones de producción respectivas.
El proceso ECM alcanza una calidad de la superficie de hasta Ra 0,05, y todo ello en una sola operación que combina el mecanizado de desbaste, el mecanizado de acabado y el pulido. El mecanizado se realiza sin tensiones internas, sin influencia térmica y sin formación de rebabas. Gracias a su elevada repetibilidad, el proceso ECM es especialmente adecuado para la fabricación en serie y en grandes series, en la que es fundamental mantener una calidad constante en un gran número de componentes.
La tecnología ECM tiene amplia aplicación en la industria aeroespacial, el sector automotriz, la fabricación de herramientas, así como en las industrias médica, de microsistemas y energética. Las aplicaciones concretas van desde componentes de turbocompresor e inyectores, pasando por pistones con canales de enfriamiento y blisks para motores de turbina, hasta cañones de armas y carcasas de bombas para sistemas Common Rail. En todos los casos donde se requieren tolerancias estrechas, materiales de alta resistencia y resultados sin rebabas, el proceso ECM ofrece ventajas decisivas.
La ventaja económica de la tecnología ECM se deriva de varios factores: el bajo desgaste de herramientas del cátodo reduce los costes de funcionamiento, mientras que la eliminación de operaciones posteriores, como el desbarbado o el pulido, acorta la cadena de procesos. Gracias al mecanizado en paralelo de varios componentes en un solo dispositivo, los tiempos ciclo se reducen a menos de diez segundos por componente. En el desbarbado por ECM, por ejemplo, los costes se reducen significativamente en comparación con los procesos mecánicos o de chorro de agua, al tiempo que se trata de un proceso escalable que crece al ritmo del volumen de producción.
Tecnologías
Tecnologías
ECM corresponde a las siglas en inglés de mecanizado electroquímico de metales y, en contraposición a la erosión, se trata de un arranque…
El desbarbado no es, seguramente, ningún proceso clave dentro del desviruteo. Hasta ahora incluso se lo consideraba como un mal necesario. Esto…
Taladrado electroquímico: para casos especialmente difíciles.
El taladrado por arranque de viruta es rápido y efectivo en muchos ámbitos de…
Muchos componentes no tienen solo que fabricarse exteriormente con gran precisión. En ellos el punto de mira se centra sobre todo en la geometría de…
ECM es la tecnología ideal para el mecanizado de cañones de rifle. Mediante el uso de un módulo especial de estriado en la máquina modular PI, se…
El arranque electroquímico de material garantiza superficies de máxima calidad, incluso en componentes con grandes filigranas. Para permitir…