Fabricación de engranes: perfiles de los dientes de precisión, desde la pieza en bruto hasta la superficie acabada

Desde el mecanizado suave hasta el mecanizado de precisión en frío: cadena de procesos completa para engranes
Mecanizado suave: gear hobbing y power skiving como procesos iniciales productivos
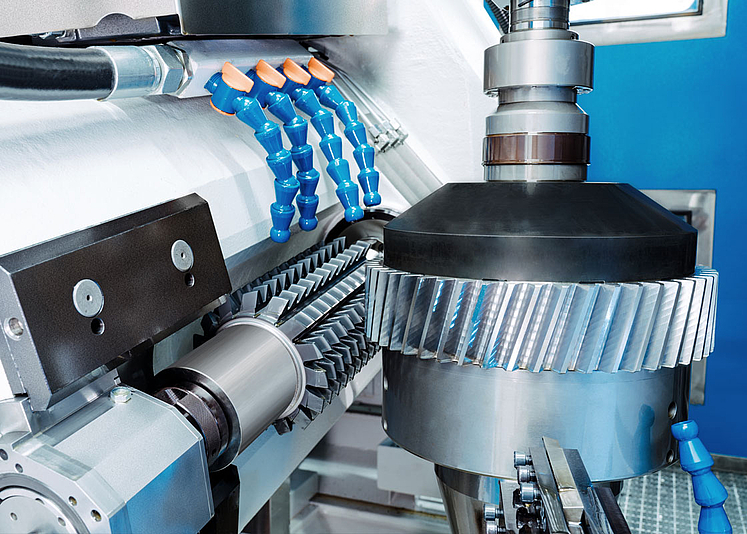
La fabricación de engranes comienza con el mecanizado suave de la pieza en bruto. En el fresado por generación se utilizan muchos filos de corte al mismo tiempo, lo que hace que el proceso sea especialmente productivo y permite cualquier número de dientes, ángulo espiral y anchura de dentado. El power skiving completa la gama como alternativa de alto rendimiento, sobre todo en dentados interiores. En comparación con la formación de engranes, es entre dos y tres veces más productivo.
Formación de engranes y desbarbado: flexibilidad para geometrías exigentes
Para engranajes con contornos irregulares o con una salida reducida, el mortajado por generación ofrece la flexibilidad necesaria, tanto para dentados interiores como exteriores, rectos o helicoidales. Tras el tallado del dentado, el desbarbado y el achaflanado son pasos indispensables, ya que las rebabas residuales pueden dañar rodamientos y herramientas posteriores. Para ello ofrecemos tres procesos: desbarbado por laminado, desbarbado con muela abrasiva y desbarbado con fresa madre, adaptados al volumen de producción y a la variedad de componentes.
Acabado de precisión en duro: raspado, rectificado de perfiles y rectificado de engranes para la máxima precisión
Antes del endurecimiento, el raspado de engranes garantiza superficies silenciosas con una alta productividad, un proceso probado en la industria automotriz. Tras el tratamiento térmico, se recurre al rectificado por generación o al rectificado de perfiles para corregir las desviaciones dimensionales derivadas del proceso de fabricación.
Ventajas
- Cadena de procesos continua: desde el mecanizado suave hasta el mecanizado de precisión en material duro, EMAG cubre todas las etapas de la fabricación de engranajes con máquinas y procesos perfectamente coordinados.
- Alta productividad: procesos como el fresado por generación y el power skiving permiten tiempos de ciclo cortos gracias al mecanizado continuo con múltiples filos de corte, lo que se puede reproducir de forma confiable incluso en grandes series.
- Precisión a nivel micrométrico: el rectificado de engranajes y el rectificado de perfiles tras el tratamiento térmico eliminan las desviaciones dimensionales, lo cual es fundamental para garantizar un funcionamiento silencioso y una larga vida útil.
- Flexibilidad para numerosas geometrías: ya sea dentado interior o exterior, recto u oblicuo, con contorno de interferencia o salida pequeña, EMAG ofrece el proceso adecuado para cada necesidad.
- Menos errores de sujeción: gracias a la combinación de varias operaciones en una sola configuración —por ejemplo, girar y realizar power skiving— se eliminan en gran medida los errores de concentricidad y se simplifica la logística de las piezas.
Preguntas y respuestas
- ¿Qué procesos de fabricación se utilizan fundamentalmente en la fabricación de engranes?
- ¿Qué requisitos especiales plantean los engranes a la fabricación por arranque de viruta?
- ¿Qué proceso es adecuado para los dentados internos en la fabricación de engranes?
- ¿Cómo es una cadena de procesos típica en la fabricación de engranes?
- ¿En qué industrias y campos de aplicación es especialmente relevante la fabricación de engranes?
- ¿Cómo puede mejorarse de manera específica la rentabilidad en la fabricación de engranes?
La fabricación de engranes se divide en mecanizado suave y mecanizado duro, que requieren procesos distintos. Al mecanizado suave pertenecen el Gear Hobbing, el Power Skiving y el Gear Shaping, que generan el perfil del dentado en el componente aún no endurecido. Tras el tratamiento térmico sigue el acabado de precisión en duro mediante rectificado de generación o rectificado de perfiles, para corregir las deformaciones por distorsión y generar superficies de precisión. El desbarbado y el achaflanado complementan la cadena de proceso como pasos intermedios indispensables.
Los engranes exigen tolerancias estrictas en cuanto a la forma de los dientes, las líneas de flanco y la calidad de la superficie; incluso una ondulación mínima en el rango de los µm puede provocar ruidos molestos en el accionamiento. Surgen retos adicionales debido a contornos interferentes, pequeñas salidas o dentados interiores, que limitan el uso de determinados procedimientos. Las desviaciones dimensionales debidas al tratamiento térmico deben compensarse de forma específica en el mecanizado en duro. En el caso de los accionamientos eléctricos, los requisitos de suavidad de marcha y perfil de superficie siguen aumentando.
Para dentados internos, EMAG ofrece principalmente los procesos de fresado por power skiving y formación de engranes. El power skiving es la opción más productiva: trabaja de manera continua con avance axial y es dos y tres veces más rápido que el gear shaping. Para piezas con contornos interferentes o zona de salida muy reducida, el gear shaping ofrece en cambio ventajas constructivas, ya que la herramienta trabaja con precisión incluso en condiciones de espacio reducido.
Una cadena de procesos completa comienza con el pretorneado de la pieza en bruto, seguido del dentado previo mediante gear hobbing o power skiving. A continuación, se eliminan las rebabas mediante desbarbado por rodillo o discos de desbarbado. Después del endurecimiento sigue el rectificado de engrane o al rectificado de perfiles para el acabado. El resultado: dentados con dimensiones precisas, una calidad de la superficie definida y una larga vida útil.
La fabricación de engranes es un proceso central en todos los ámbitos donde se transmiten pares de torsión, principalmente en la industria automotriz y de proveedores, en la fabricación de vehículos comerciales y en la tecnología agrícola. La fabricación de engranes cobra cada vez mayor importancia también para las unidades de accionamiento eléctrico: los altos pares de torsión y velocidades de giro requieren superficies de especialmente bajo nivel de ruido y tolerancias estrechas. EMAG suministra para ello soluciones especialmente adaptadas, por ejemplo, para engranajes planetarios o coronas dentadas en vehículos eléctricos.
Los factores clave son tiempos de ciclo cortos, tiempos muertos reducidos y el menor número posible de cambios de sujeción. El power skiving en una sola sujeción junto con el pretorneado, reduce simultáneamente la logística de piezas y los errores de concentricidad. En el rectificado de engranes, el segundo husillo de pieza permite la carga y descarga paralela al tiempo principal. El desbarbado directamente en la fresadora ahorra un paso del proceso adicional. El raspado de dentado es más rentable que el rectificado y logra igualmente resultados de bajo nivel de ruido, una clara ventaja en volúmenes de producción elevados.
Tecnologías
Tecnologías
Deburring is an essential procedure in many production processes - after all, burrs that are not removed could break off later and damage bearings or…
For those who want to produce gearing on workpieces with interfering contours – including a small overrun – gear shaping is frequently the only…
Gear shaving takes place before the hardening process and is a cost-effective process. It results in low-noise gear surfaces - a major benefit that…
During the machining of the tooth flanks of shafts and gears by means of generating grinding or gear grinding, it is important to achieve…
Flexible, highly productive, highly accurate - as a continuous gear production process, hobbing is indispensable in many industries, as it allows any…
El power skiving permite el mecanizado altamente productivo de piezas de plato y ruedas dentadas, y es una alternativa al brochado y el mortajado para…
Profile grinding of gears and long, slim and toothed components is performed discontinuously, i.e., tooth gap by tooth gap, is completed one after the…