Fabrication d'engrenages – des dentures précises, de l'ébauche à la surface finie

De l'usinage à froid à l'usinage de précision à chaud : une chaîne de processus complète pour les engrenages
Usinage des matériaux tendres : le taillage et le surfaçage par génération, des procédés d'entrée de gamme productifs
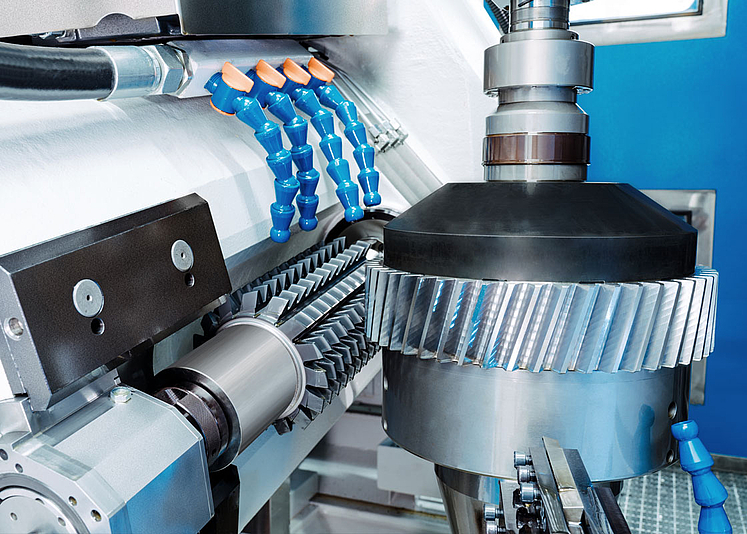
La fabrication des engrenages commence par l'usinage à froid de l'ébauche. Le taillage par fraisage utilise simultanément de nombreuses arêtes de coupe, ce qui rend le procédé particulièrement productif et permet d'obtenir n'importe quel nombre de dents, angle d'hélice et largeur de denture . Le taillage par enlèvement de copeaux (Power Skiving) complète la gamme en tant qu'alternative haute performance, notamment pour les dentures intérieures. Il est deux à trois fois plus productif que le taillage par poussée.
Taraudage par roulement et ébavurage : flexibilité pour les géométries complexes
Pour les dentures présentant des contours gênants ou un faible dégagement, le taillage par fraisage offre la flexibilité nécessaire, tant pour les dentures droites que pour les dentures hélicoïdales, intérieures et extérieures. Une fois la denture réalisée, l'ébavurage et le chanfreinage constituent une étape indispensable, car les bavures restantes peuvent endommager les roulements et les outils en aval. Nous proposons trois procédés à cet effet : l'ébavurage par rouleaux, l'ébavurage par meule et l'ébavurage par fraise-mère – adaptés au nombre de pièces et à la diversité des composants.
Usinage de précision : raclage, rectification de profil et rectification par génération pour une précision maximale
Avant la trempe, le raclage des dentures garantit des surfaces silencieuses et une productivité élevée – un procédé éprouvé dans l'industrie automobile. Après le traitement thermique, on utilise la rectification par génération ou la rectification de profil pour éliminer les écarts dimensionnels liés à la fabrication.
Avantages
- Chaîne de processus continue : de l'usinage à l'état mou à l'usinage de précision à l'état dur, EMAG couvre toutes les étapes de la fabrication d'engrenages avec des machines et des procédés parfaitement coordonnés.
- Flexibilité pour de nombreuses géométries : qu'il s'agisse d'engrenages internes ou externes, droits ou hélicoïdaux, avec un contour gênant ou une petite sortie – EMAG propose le procédé adapté à chaque exigence.
- Précision au micromètre près : la rectification par génération et la rectification de profil après traitement thermique éliminent les écarts dimensionnels, ce qui est déterminant pour la douceur de fonctionnement et la durée de vie.
- Productivité élevée : des procédés tels que le taillage par fraisage et le taillage par enlèvement de copeaux permettent des temps de cycle courts grâce à un enlèvement de copeaux continu avec de nombreuses arêtes de coupe – reproductible de manière fiable même pour de grandes séries.
- Moins d'erreurs de serrage : la combinaison de plusieurs opérations en un seul serrage – par exemple le tournage et le surfaçage par génération – élimine en grande partie les défauts de concentricité et simplifie la logistique des pièces.
Questions et réponses
- Quels sont les procédés de fabrication généralement utilisés pour la fabrication d'engrenages ?
- Quelles sont les exigences particulières des engrenages en matière d'usinage par enlèvement de copeaux ?
- Quel procédé convient aux dentures internes dans la fabrication d'engrenages ?
- À quoi ressemble une chaîne de processus typique dans la fabrication d'engrenages ?
- Dans quels secteurs et domaines d'application la fabrication d'engrenages est-elle particulièrement importante ?
- Comment améliorer de manière ciblée la rentabilité de la fabrication d’engrenages ?
La fabrication d'engrenages se divise en usinage à froid et usinage à chaud, qui requièrent chacun des procédés différents. L'usinage à froid comprend le taillage par fraisage, le taillage par enlèvement de copeaux (power skiving) et le taillage par broyage, qui permettent de réaliser le profil des dents dans la pièce non encore trempée. Après le traitement thermique, on procède à l'usinage de précision à froid par rectification par génération ou rectification de profil, afin de corriger les défauts de déformation et d'obtenir des surfaces de précision. L'ébavurage et le chanfreinage complètent la chaîne de processus en tant qu'étapes intermédiaires indispensables.
Les roues dentées exigent des tolérances serrées en matière de forme des dents, de lignes de flancs et d'état de surface – même une ondulation minimale de l'ordre du µm peut entraîner des bruits parasites dans l'entraînement. Des contours gênants, de petits dépouilles ou des dentures intérieures, qui limitent l'utilisation de certains procédés, posent des défis supplémentaires. Les écarts dimensionnels liés au traitement thermique doivent être compensés de manière ciblée lors de l'usinage à froid. Pour les entraînements électriques, les exigences en matière de silence de fonctionnement et de profil de surface continuent d'augmenter.
Pour les dentures intérieures, EMAG propose principalement les procédés de skiving (Power Skiving) et de taillage par fraisage. Le skiving est le choix le plus productif : il fonctionne en continu avec une avance axiale et est deux à trois fois plus rapide que le taillage par fraisage. Pour les pièces présentant des contours gênants ou un dégagement très réduit, le taillage par fraisage offre en revanche des avantages constructifs, car l'outil travaille avec précision même dans des espaces restreints.
Une chaîne de processus complète commence par le tournage préliminaire de l'ébauche, suivi de la pré-denture par taillage par fraisage ou par taillage par enlèvement de copeaux. Les bavures sont ensuite éliminées par ébavurage par rouleaux ou par disques d'ébavurage. Après la trempe, on procède à la rectification par taillage ou à la rectification de profil pour la finition. Le résultat : des dentures aux dimensions précises, avec une qualité de surface définie et une longue durée de vie.
La fabrication d’engrenages est un processus clé partout où des couples sont transmis – notamment dans l’industrie automobile et la sous-traitance, dans la construction de véhicules utilitaires ainsi que dans le secteur des machines agricoles. La fabrication d’engrenages prend également de plus en plus d’importance pour les motorisations électriques : les couples et les vitesses de rotation élevés exigent des surfaces particulièrement silencieuses et des tolérances serrées. EMAG fournit des solutions spécialement adaptées à cet effet, par exemple pour les réducteurs planétaires ou les couronnes dentées dans les véhicules électriques.
Les leviers décisifs sont des temps de cycle courts, des temps morts réduits et un nombre limité de changements de pièce. Le taillage par enlèvement de copeaux en un seul serrage, associé au pré-tournage, réduit à la fois la logistique des pièces et les défauts de concentricité. En rectification par génération, la deuxième broche porte-pièce permet le chargement et le déchargement en parallèle du temps de production. L'ébavurage directement sur la machine de taillage permet d'économiser une étape supplémentaire. Le raclage de denture est plus rentable que la rectification tout en offrant des résultats silencieux – un avantage indéniable pour les grandes séries.
Technologies
Technologies
Deburring is an essential procedure in many production processes - after all, burrs that are not removed could break off later and damage bearings or…
For those who want to produce gearing on workpieces with interfering contours – including a small overrun – gear shaping is frequently the only…
Gear shaving takes place before the hardening process and is a cost-effective process. It results in low-noise gear surfaces - a major benefit that…
During the machining of the tooth flanks of shafts and gears by means of generating grinding or gear grinding, it is important to achieve…
Flexible, highly productive, highly accurate - as a continuous gear production process, hobbing is indispensable in many industries, as it allows any…
Le pelage (skiving) permet l'usinage très productif de pièces prises en mandrin et de roues d'engrenage et représente une alternative au brochage et…
Profile grinding of gears and long, slim and toothed components is performed discontinuously, i.e., tooth gap by tooth gap, is completed one after the…