Produzione di ingranaggi – interblocchi precisi dal grezzo alla superficie finita

Dalla lavorazione morbida alla finitura a freddo: catena di processo completa per ingranaggi
Lavorazione morbida: fresatura a creatore e peeling rotante come processi iniziali produttivi
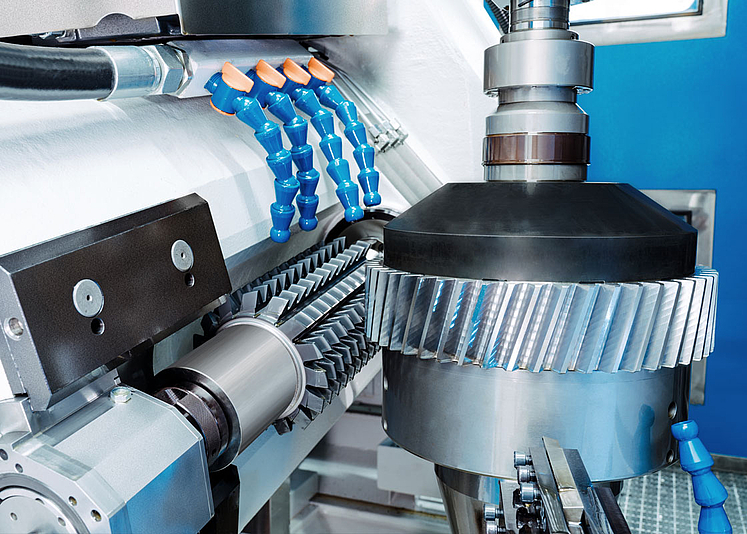
La produzione di ingranaggi inizia con la lavorazione morbida del grezzo. Nella fresatura a creatore vengono utilizzate contemporaneamente molte lame, il che rende il processo particolarmente produttivo e consente di ottenere qualsiasi numero di denti, angolo di smussatura e larghezza di dentatura . Il peeling rotante (Power Skiving) completa la gamma come alternativa ad alte prestazioni, soprattutto per le dentature interne. Rispetto al rotolamento, è da due a tre volte più produttiva.
Rotolamento e sbavatura: flessibilità per geometrie complesse
Per gli interblocchi con contorni irregolari o con un raggio di fine interblocco ridotto, il rotolamento offre la flessibilità necessaria, sia per gli interblocchi interni ed esterni diritti che per quelli obliqui. Dopo la dentatura, la sbavatura e la smussatura sono fasi indispensabili, poiché le sbavature residue possono danneggiare i cuscinetti e gli utensili successivi. A tal fine offriamo tre processi: sbavatura a rullo, sbavatura con mola e sbavatura con fresa a rulli – in base al numero di pezzi e alla varietà dei componenti.
Lavorazione di precisione: scarafaggi, rettifica del profilo e rettifica rotolante per la massima precisione
Prima della tempra, il raschiamento degli ingranaggi garantisce superfici silenziose con elevata produttività: un processo collaudato nell'industria automobilistica. Dopo il trattamento termico, si ricorre alla rettifica rotolante o alla rettifica del profilo per eliminare le tolleranze dimensionali dovute alla lavorazione.
Vantaggi
- Catena di processo continua: dalla lavorazione morbida alla finitura a duro, EMAG copre tutte le fasi della produzione di ingranaggi con macchine e processi perfettamente coordinati tra loro.
- Elevata produttività: processi come la fresatura a creatore e il peeling rotante consentono tempi di presa brevi grazie alla lavorazione continua con numerosi taglienti – riproducibili in modo affidabile anche in caso di grandi quantità.
- Precisione a livello di micrometri: la rettifica rotolante e la rettifica del profilo dopo il trattamento termico eliminano le tolleranze dimensionali, un fattore determinante per la scorrevolezza e la durata.
- Flessibilità per numerose geometrie: che si tratti di dentatura interna o esterna, diritta o obliqua, con contorni di interferenza o conica ridotta – EMAG offre il processo adatto per ogni esigenza.
- Meno errori del trasformatore: grazie alla combinazione di più operazioni in un unico serraggio – ad es. girare e peeling rotante – gli errori di concentricità vengono in gran parte eliminati e la logistica dei pezzi semplificata.
Domande e risposte
- Quali sono i processi di produzione generalmente utilizzati nella produzione di ingranaggi?
- Quali requisiti particolari pongono gli ingranaggi alla lavorazione ad asportazione di trucioli?
- Quale processo è adatto per le dentature interne nella produzione di ingranaggi?
- Come si presenta una tipica catena di processo nella produzione di ingranaggi?
- In quali settori e campi di applicazione la produzione di ingranaggi è particolarmente rilevante?
- Come è possibile migliorare in modo mirato l'economicità nella produzione di ingranaggi?
La produzione di ingranaggi si divide in lavorazione morbida e lavorazione dura, che richiedono procedure diverse. La lavorazione morbida comprende la fresatura a creatore, il peeling rotante (power skiving) e il rotolamento, che realizzano il profilo dei denti nel componente non ancora temprato. Dopo il trattamento termico segue la lavorazione di precisione a freddo mediante rettifica rotolante o rettifica del profilo, per correggere gli errori di deformazione e ottenere superfici di precisione. La sbavatura e la smussatura completano la catena di processo come fasi intermedie indispensabili.
Gli ingranaggi richiedono tolleranze strette per quanto riguarda la forma dei denti, le linee dei fianchi e la finitura superficiale: anche un'ondulazione minima nell'ordine dei µm può causare rumori di disturbo nella trasmissione. Ulteriori sfide derivano da contorni di disturbo, piccole uscite o dentature interne che limitano l'uso di determinati processi. Le deviazioni dimensionali dovute al trattamento termico devono essere compensate in modo mirato nella lavorazione dura. Per gli azionamenti elettrici, i requisiti in termini di silenziosità e profilo di appoggio continuano ad aumentare.
Per le dentature interne, EMAG offre principalmente i processi di peeling rotante e di rotolamento. Il peeling rotante è la scelta più produttiva: funziona in modo continuo con avanzamento assiale ed è da due a tre volte più veloce rispetto al rotolamento. Per i pezzi con contorni irregolari o con un raggio di fine molto piccolo, il rotolamento offre invece vantaggi costruttivi, poiché l'utensile lavora in modo preciso anche in spazi ristretti.
Una catena di processo completa inizia con il pre-giro del grezzo, seguito dalla dentatura preliminare mediante fresatura a creatore o dentatura a creatore. Successivamente, le bave vengono rimosse mediante sbavatura a rulli o dischi di sbavatura. Dopo la tempra segue la rettifica rotolante o la rettifica del profilo per la finitura. Il risultato: interblocchi di precisione con una finitura superficiale definita e una lunga durata.
La produzione di ingranaggi è un processo fondamentale ovunque vengano trasmesse coppie, soprattutto nell'industria automobilistica e dei fornitori, nella costruzione di veicoli commerciali e nella tecnologia agricola. La produzione di ingranaggi sta acquisendo sempre più importanza anche per i motori elettrici: coppie e velocità elevate richiedono superfici particolarmente silenziose e tolleranze strette. EMAG fornisce soluzioni appositamente studiate per questo scopo, ad esempio per riduttori epicicloidali o corone dentate nei veicoli elettrici.
I fattori decisivi sono tempi di presa brevi, tempi morti ridotti e poche operazioni di cambio pezzo. Il peeling rotante in un unico serraggio con il pre-giro riduce contemporaneamente la logistica dei pezzi e gli errori di concentricità. Nella rettifica rotolante, il secondo mandrino porta-pezzo consente il carico e lo scarico parallelo a tempo pieno. La sbavatura direttamente sulla macchina per la dentatura a creatore consente di risparmiare un'ulteriore fase di lavorazione. Il raschiamento degli ingranaggi è più economico rispetto al macinaggio e garantisce comunque risultati silenziosi: un chiaro vantaggio in caso di grandi quantità.
Tecnologie
Tecnologie
Deburring is an essential procedure in many production processes - after all, burrs that are not removed could break off later and damage bearings or…
For those who want to produce gearing on workpieces with interfering contours – including a small overrun – gear shaping is frequently the only…
Gear shaving takes place before the hardening process and is a cost-effective process. It results in low-noise gear surfaces - a major benefit that…
During the machining of the tooth flanks of shafts and gears by means of generating grinding or gear grinding, it is important to achieve…
Flexible, highly productive, highly accurate - as a continuous gear production process, hobbing is indispensable in many industries, as it allows any…
Il power skiving permette una lavorazione estremamente produttiva di pezzi da mandrino e ingranaggi. Nella lavorazione di dentature interne…
Profile grinding of gears and long, slim and toothed components is performed discontinuously, i.e., tooth gap by tooth gap, is completed one after the…