Produzione precisa ed economica di componenti del cambio e della catena cinematica

Catene di processo complete per componenti di trasmissioni – dalla lavorazione a materiale tenero a quella dura
Ingranaggi, ingranaggi conici e ruote planetarie: girare, fresare, rettificare in un'unica linea
Che si tratti di ingranaggi, ingranaggi conici o ruote planetarie, i componenti per trasmissioni devono essere prodotti in grandi quantità con tolleranze ristrette. EMAG combina i torni della piattaforma VL con fresatrici a creatore e macchine per smerigliare per creare linee di produzione compatte. In questo modo è possibile integrare tutte le operazioni – dal girare il grezzo alla fresatura a creatore fino alla finitura a duro – in un flusso di materiale continuo. Ciò riduce i tempi di consegna e minimizza i tempi di cambio attrezzaggio.
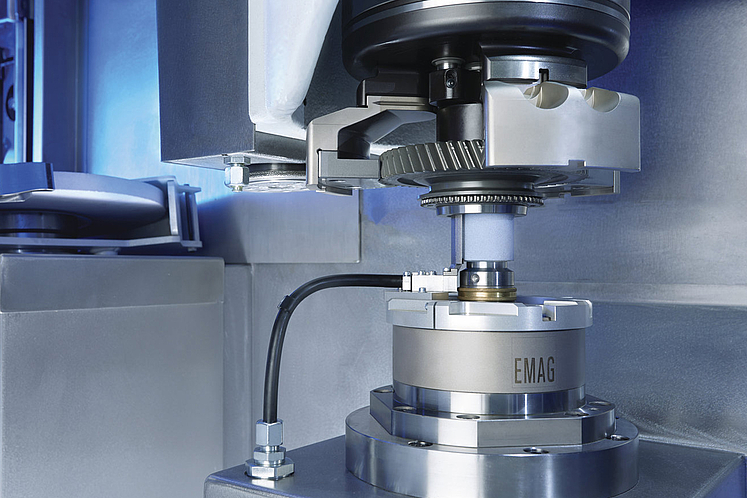
Per la lavorazione dura di ruote dentate e pulegge CVT, EMAG punta sulla combinazione di tornitura a durezza e macinatura in un unico serraggio – ad esempio sulla VL 100 GT o sulla VL 200 GT. In questo modo si eliminano gli errori del trasformatore, si riducono i costi degli utensili e si accorciano sensibilmente i tempi di presa. Per gli utenti ciò significa: meno macchine, meno ingombro, maggiore produttività per metro quadrato.
Alberi di trasmissione: giunzione e saldatura laser per la massima densità funzionale
Gli alberi di trasmissione assemblati consentono un'elevata densità funzionale con dimensioni compatte. Grazie alla giunzione termica, gli ingranaggi possono essere posizionati direttamente fino alle spalle, consentendo così di realizzare in modo flessibile diverse varianti di alberi di trasmissione. Allo stesso tempo, l'utilizzo di onde cave riduce le masse rotanti senza compromettere la capacità di carico.
Per i gruppi di alberi di trasmissione saldati, come l'ingranaggio con ruota sincronizzata, viene utilizzata la saldatura laser. Il laser a stato solido dosa l'energia in modo preciso, riduce al minimo le deformazioni e raggiunge una qualità di saldatura costantemente elevata, con un consumo energetico inferiore rispetto ai laser a CO₂. Un controllo a ultrasuoni integrato garantisce la qualità dei componenti dopo ogni fase di lavorazione.
Pignoni dello sterzo e viti senza fine: produzione economica di componenti per sistemi EPS
I servosterzi (EPS) vengono prodotti nell’industria automobilistica in milioni di esemplari. EMAG offre soluzioni specializzate per pignoni dello sterzo e viti senza fine: la macchina per la dentatura a creatore K 160 è progettata per la lavorazione di diverse varianti di pignoni dello sterzo e combina la pre-fresatura a morbido e la fresatura a creatore in un unico impianto. Il portale di caricamento integrato garantisce un funzionamento completamente automatico.
Per le lumache e gli alberi a vite senza fine, EMAG punta sulla fresatrice a creatore orizzontale e fresatrice per viti senza fine HLC 150 H. Il suo asse Y virtuale conferisce alla macchina una rigidità eccezionale e consente, dopo la tempra, una qualità di fresatura a creatore che finora era ottenibile solo mediante macinazione. Catene di processo complete, dalla lavorazione a caldo a quella dura, sono disponibili da un unico fornitore.
Vantaggi
- Catene di processo complete da un unico fornitore: EMAG copre tutte le fasi di produzione dei componenti per trasmissioni, dal girare al fresare a creatore e al macinare, fino alla saldatura laser e all'assemblaggio.
- Lavorazione in un unico serraggio: ove possibile, vengono eseguite più operazioni senza cambio di serraggio, il che elimina gli errori del trasformatore e aumenta la precisione dimensionale.
- Automazione integrata: mandrini pick-up, TrackMotion, celle robotizzate e automazione a nastro riducono i tempi morti e garantiscono un processo di produzione stabile e a bassa manodopera.
- Sistemi di produzione compatti: le macchine della piattaforma VL richiedono un ingombro ridotto – anche linee di produzione complete per la catena cinematica possono essere realizzate con un ingombro minimo.
- Convenienza grazie alla combinazione di processi: la tornitura a duro e la rettifica in un'unica macchina (ad es. VL 100 GT, VL 200 GT) riducono i costi degli utensili e il tempo di presa rispetto ai processi separati.
- Flessibilità in caso di quantità variabili: i concetti di produzione modulari possono essere ampliati in qualsiasi momento e adattati a nuove geometrie dei componenti o dimensioni del lotto nella catena cinematica.
Domande e risposte
- Quali sono i requisiti fondamentali che la produzione di trasmissioni impone alle macchine e ai processi?
- Quali sono le fasi di produzione tipiche per ingranaggi e ruote planetarie nella catena cinematica?
- Quali tecnologie EMAG sono particolarmente adatte alla lavorazione dura di componenti per trasmissioni?
- Come è possibile produrre alberi di trasmissione in modo economico e ottimizzato in termini di peso?
- Quali sono i requisiti tipici in termini di qualità e tolleranza per i componenti del cambio?
- In quali settori vengono utilizzati i componenti della catena cinematica di questa categoria?
- Come è possibile ridurre in modo sostenibile i costi unitari e i tempi di esecuzione nella realizzazione di trasmissioni?
I componenti delle trasmissioni devono essere prodotti in grandi quantità con tolleranze dimensionali e di forma ristrette, nonché con superfici di alta qualità.
Nel settore della costruzione di riduttori, i requisiti sono in costante aumento: i riduttori moderni diventano sempre più compatti, presentano un numero maggiore di rapporti e, di conseguenza, un numero maggiore di componenti dentati. Ciò richiede macchine progettate per garantire precisione, tempi di ciclo costanti e flessibilità per diverse geometrie dei componenti, dagli ingranaggi agli ingranaggi conici fino agli alberi. Allo stesso tempo, sono richieste catene di processo automatizzate in grado di ridurre i costi del personale e i tempi di consegna.
La catena di processo consiste tradizionalmente in quattro fasi: girare il grezzo, renderlo ruvido, effettuare la tempra e la finitura a freddo.
Nella prima fase, i pezzi grezzi degli ingranaggi vengono lavorati su torni verticali. Segue poi la fresatura a creatore. Dopo la tempra, segue la finitura a freddo: a seconda dei requisiti di qualità, tramite fresatura a creatore (fino a DIN 6) o rettifica rotolante per la massima silenziosità di funzionamento, particolarmente richiesta nel settore della mobilità elettrica.
La combinazione di tornitura a freddo e macinazione in un unico serraggio offre il massimo potenziale di risparmio nella lavorazione dura.
La VL 100 GT è perfetta per ruote dentate e parti di mandrino simili con mandrino fino a 100 mm di diametro: combina la rettifica interna CBN e la tornitura a duro in un unico spazio di lavoro. La VL 200 GT copre le pulegge CVT e utilizza un mandrino di rettifica esterna aggiuntivo per rifinire tutte le superfici in un unico serraggio. Ciò consente di risparmiare tempo di riattrezzaggio, riduce l'usura delle mole e abbassa i costi unitari.
Gli alberi di trasmissione realizzati con onde cave e ingranaggi uniti offrono la migliore combinazione di compattezza, leggerezza e resistenza.
Durante la giunzione termica sulle macchine di giunzione EMAG, i singoli componenti vengono assemblati con estrema precisione. Gli ingranaggi, ad esempio, possono essere posizionati direttamente fino alle spalle, riducendo così lo spazio di installazione necessario. Per la saldatura laser di gruppi di alberi di trasmissione, come ad esempio ingranaggi e ruote sincronizzatrici, è disponibile un'ampia gamma di macchine laser. Laser a stato solido, controllo ultrasonico integrato e caricamento automatizzato garantiscono tempi di presa brevi e una qualità costantemente elevata nella produzione in serie.
A seconda del componente e dell'applicazione, sono richieste qualità di dentatura da DIN 7 a DIN 5 – e anche superiori per le trasmissioni dei veicoli elettrici.
I pignoni dello sterzo sono prodotti secondo le norme DIN 7-8 (fresatura morbida) e DIN 7 (fresatura a scorrimento). Le ruote planetarie per cambi automatici raggiungono la norma DIN 6 con la fresatura a scorrimento; per le applicazioni di mobilità elettrica con requisiti di silenziosità più elevati, si ricorre alla rettifica rotolante secondo la norma DIN 5 o superiore.
I principali acquirenti sono l'industria automobilistica, il settore dei veicoli commerciali, la tecnologia delle macchine agricole e, sempre più, la mobilità elettrica.
Gli ingranaggi conici e gli ingranaggi conici di compensazione sono componenti di massa nel differenziale delle autovetture, mentre le ruote planetarie vengono utilizzate nelle trasmissioni automatiche, nei ripartitori di coppia e nelle trazioni integrali. Le pulegge CVT vengono montate sempre più spesso nelle trasmissioni ibride. I pignoni dello sterzo e le lumache sono standard nei servosterzi elettromeccanici. Gli alberi di trasmissione lunghi si trovano in autocarri, macchine agricole e veicoli militari: un ampio spettro che EMAG copre con un sistema modulare di macchine standard.
Pezzi
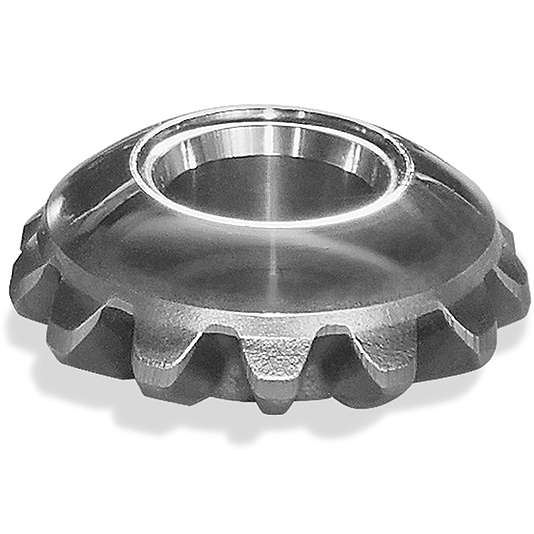
Ingranaggio conico
Il centro di tornitura VL 1 TWIN di EMAG è ideale per le lavorazioni di tornitura e alesatura di ingranaggi conici. Questo tornio verticale presenta infatti due mandrini pick-up che consentono di…
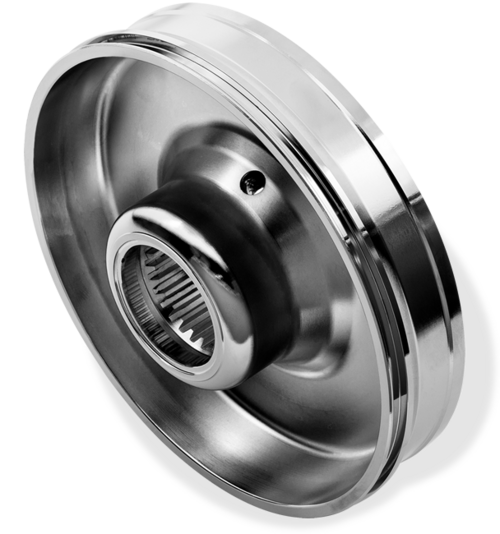
Puleggia CVT
Grazie alla combinazione dei processi di tornitura su temprato e rettifica, la VLC 200 GT permette di lavorare le pulegge CVT in un’unica fase di serraggio.
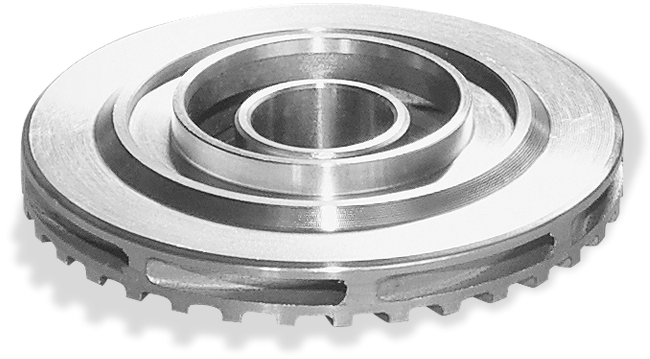
Pignone del differenziale
La realizzazione di precisione di pignoni conici per il differenziale comporta dei requisiti elevati per quanto riguarda i centri di tornitura CNC e l'automazione del sistema di produzione. Il pignone…
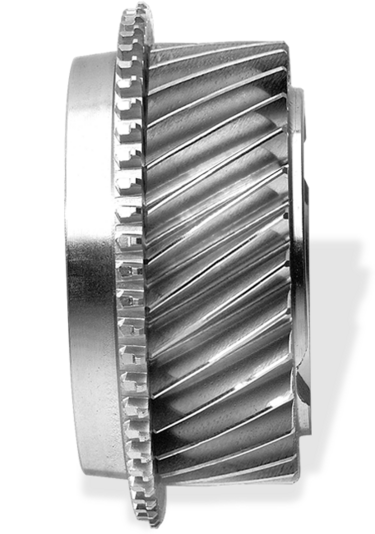
Ruota dentata
Per la lavorazione di ruote dentate vengono utilizzate le macchine della piattaforma VL. Quattro operazioni centrali vengono eseguite in sequenza: la tornitura del primo lato della ruota dentata (OP…
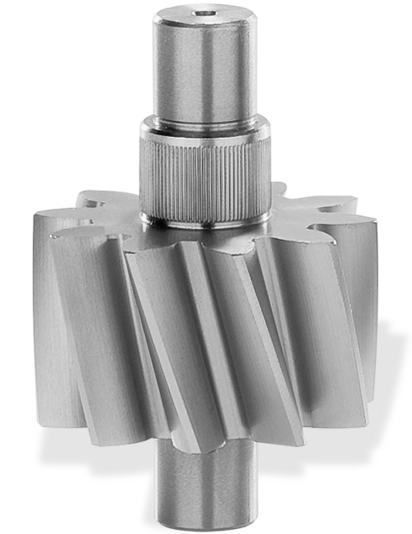
Ingranaggio albero
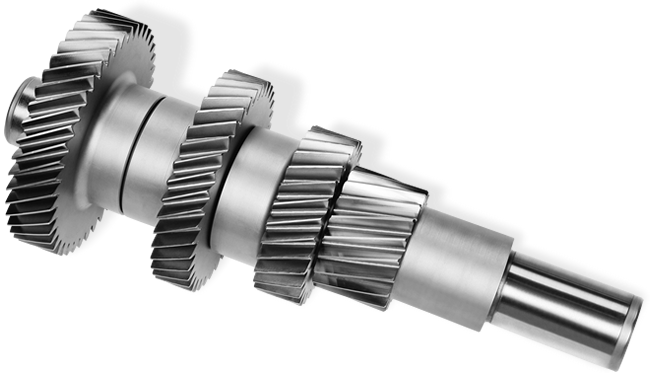
Albero cambio (piantaggio)
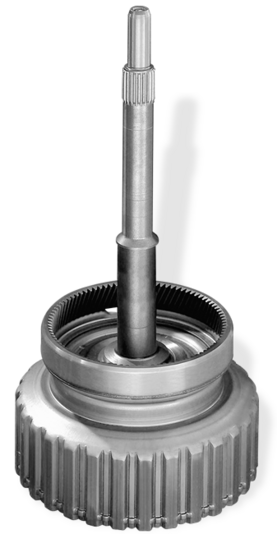
Albero di trasmissione (Saldatura laser)
La saldatura laser è la tecnologia chiave per la produzione di componenti automotive dal peso ottimizzato. La saldatura laser garantisce non solo una qualità elevata del componente, ma contribuisce…
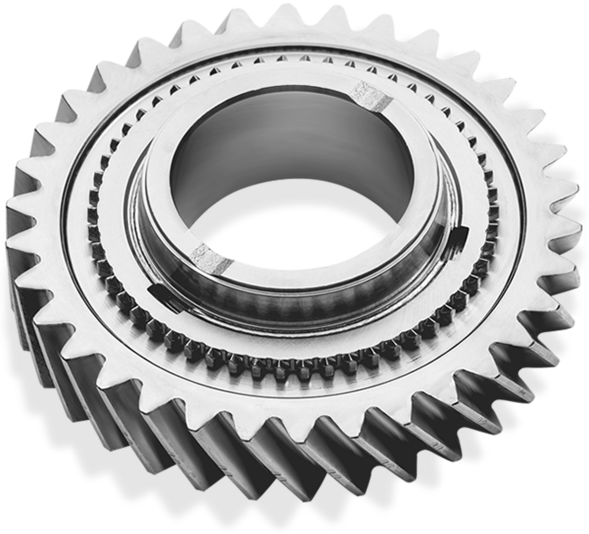
Ingranaggio con rotella sincrona
Basta guardare una tipica ruota dentata per capire a quali sfide si va incontro durante la sua lavorazione...
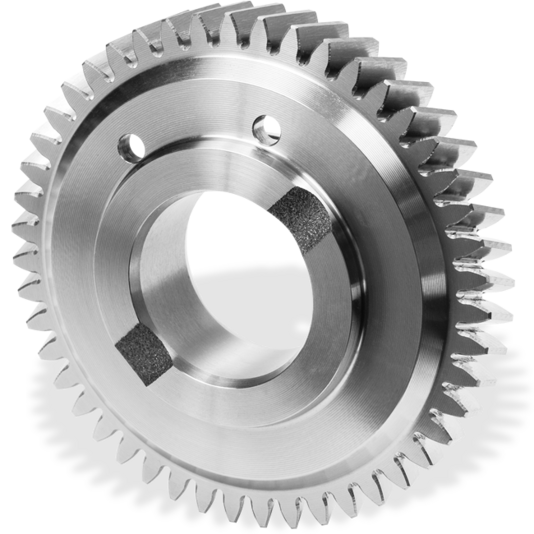
Fresatura ingranaggio
Il numero di marce del cambio delle automobili tende ad aumentare: per quanto riguarda il cambio automatico gli ingegneri sono già concentrati sui cambi a 10 marce. Questo tipo di cambio permette di…
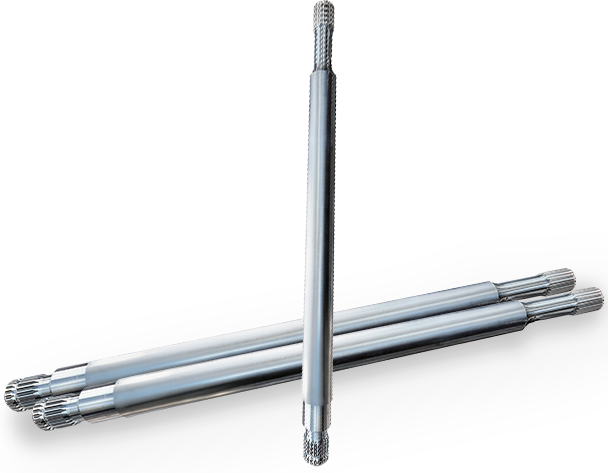
Alberi di trasmissione di grandi dimensioni
Gli alberi di trasmissione sono elementi centrali della trasmissione dei veicoli militari gommati e cingolati. Trasmettono coppie elevate su grandi distanze, collegano riduttori, cuscinetti intermedi…
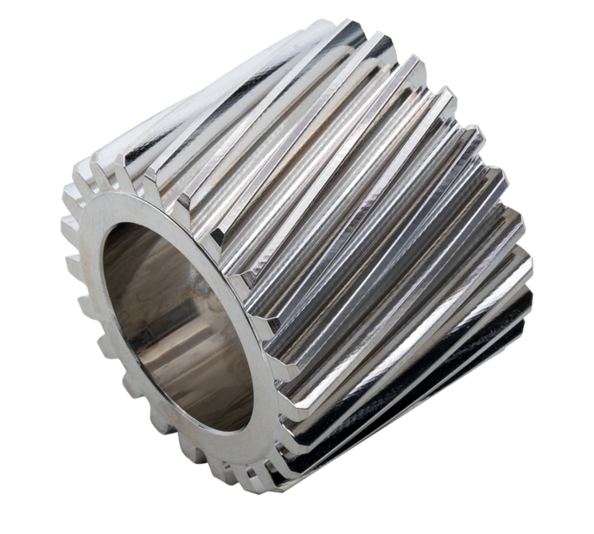
Planetary Gears
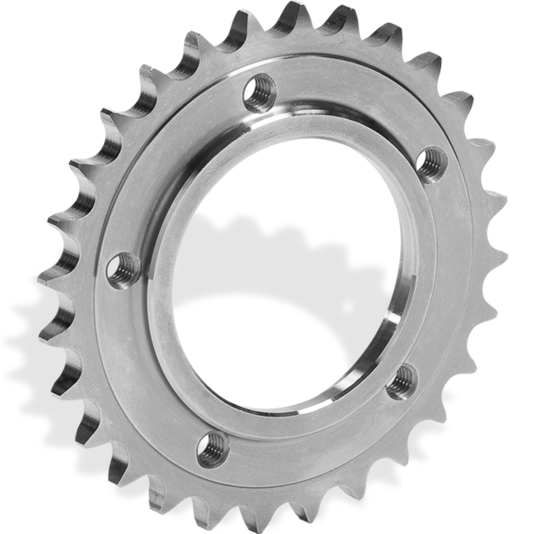
Pignone per catena
La combinazione di diversi processi ad asportazione di truciolo su una sola macchina e in un'unica fase di serraggio offre un enorme potenziale di risparmio in termini di tempi di lavorazione. Questa…
Pignone per catena (sistema di produzione)
Con i centri di tornitura pick-up verticali della serie VL e la dentatrice a creatore verticale VL 4 H, EMAG offre sistemi di produzione ideali per la lavorazione completa di pignoni per catene. I…
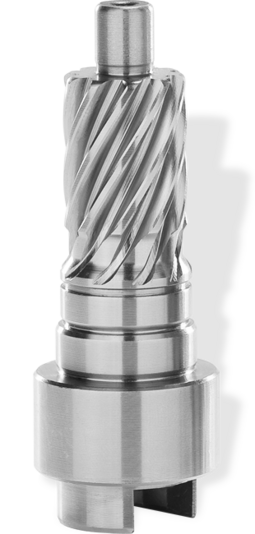
Pignone dello sterzo
Lo sterzo servoassistito appartiene oggigiorno alla dotazione standard di ogni auto. Per questo motivo è anche necessario produrre un gran numero di pignoni dello sterzo, che trasmettono i movimenti…
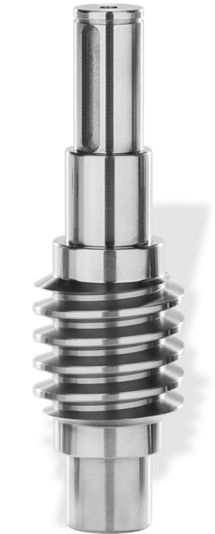
Vite senza fine
Il servosterzo elettromeccanico o servosterzo elettrico EPS (Electric Power Steering) è oggi un componente praticamente standard di molti veicoli in tutto il mondo. Com’è possibile produrre i relativi…