Tecnologia ECM: lavorazione senza bave di metalli ad alta resistenza

Il principio: elettrolisi anziché asportazione di trucioli
La lavorazione elettrochimica dei metalli (ECM) sfrutta il principio dell'elettrolisi: il pezzo e l'utensile sono collegati a una fonte di tensione continua come anodo e catodo. In una soluzione elettrolitica acquosa, il materiale del pezzo viene quindi asportato in modo mirato e senza contatto, senza forze meccaniche e senza apporto di calore. Il risultato: superfici prive di tensioni residue, transizioni geometriche morbide e nessuna formazione di bave. Allo stesso tempo, la struttura del materiale rimane completamente intatta: durezza, tenacità e proprietà magnetiche non vengono compromesse.
Processo ECM per componenti e materiali complessi
La tecnologia ECM è adatta a quasi tutti i metalli e mostra i suoi punti di forza soprattutto laddove la lavorazione convenzionale raggiunge i propri limiti: nei materiali altamente legati come le leghe a base di nichel o le leghe di titanio, nonché nei componenti temprati. EMAG offre processi ECM specializzati per le esigenze più disparate: trapano elettrochimico per fori di difficile accesso, sbavatura ECM per bave interne, smussatura e svasatura per inettori, nonché PECM per la massima precisione di riproduzione in caso di componenti delicati.
Scalabile per la produzione in serie e in grandi serie
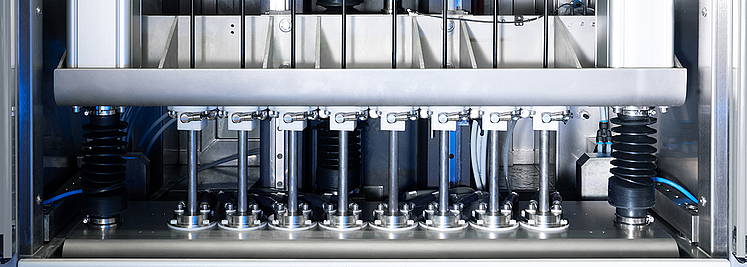
Un vantaggio decisivo del processo ECM nella produzione in serie: grazie al parallelismo – ovvero la lavorazione simultanea di più componenti in un unico dispositivo – è possibile ridurre il tempo di presa per singolo componente a meno di dieci secondi. A ciò si aggiunge la ridotta usura degli utensili del catodo, che garantisce una lunga durata e una qualità costante. In molti casi, le operazioni di rifinitura come la sbavatura o il polacco vengono completamente eliminate, il che accorcia le catene di processo e riduce i costi.
Vantaggi
- Usura minima degli utensili, nessuna rilavorazione: Nel processo ECM il catodo non subisce quasi alcuna usura. La sbavatura, il polacco o altre fasi di rifinitura vengono generalmente eliminate del tutto, consentendo di risparmiare tempo e costi nella catena di processo.
- Delicato dal punto di vista termico e meccanico: L'ECM funziona in modo completamente senza contatto e senza apporto di calore. Le proprietà dei materiali come durezza, tenacità e microstruttura rimangono invariate, anche nel caso di leghe ad alta resistenza.
- Massima finitura superficiale fino a Ra 0,05: Il processo ECM consente di ottenere superfici con un valore di rugosità fino a Ra 0,05. La sgrossatura, la finitura e la lucidatura possono essere eseguite in un'unica operazione.
- Editing senza bave, anche in punti difficili da raggiungere: Intersezioni interne di fori, sottosquadri o geometrie interne delicate vengono lavorate senza bave e in modo riproducibile, senza bave secondarie o stati di finitura indefiniti.
- Scalabile per la produzione in serie: Grazie al parallelismo – più componenti contemporaneamente in un unico dispositivo – è possibile ridurre i tempi di presa a meno di dieci secondi per componente. Il processo ECM si adatta in modo flessibile al volume di produzione.
- Lavorazione di superleghe e materiali temprati: Leghe a base di nichel, leghe di titanio, Inconel o acciai temprati: nel processo ECM la durezza del materiale non influisce sulla velocità di avanzamento né sul risultato. Ciò apre nuove possibilità laddove i processi di asportazione di truciolo raggiungono i propri limiti.
Domande e risposte
- Come funziona in linea di principio la tecnologia ECM?
- Per quali materiali e componenti è adatto il processo ECM?
- Quali processi ECM offre EMAG e in cosa si differenziano?
- Come si può integrare l'ECM in una catena di processo esistente?
- Quali finiture superficiali e precisioni sono ottenibili con l'ECM?
- In quali settori viene utilizzata la tecnologia ECM?
- Quanto è conveniente l'utilizzo del processo ECM rispetto ai metodi convenzionali?
La tecnologia ECM si basa sul principio dell'elettrolisi: il pezzo (anodo) e l'utensile (catodo) sono collegati a una fonte di corrente continua e asportano il materiale in modo mirato all'interno di una soluzione elettrolitica, senza contatto diretto. In questo modo non si generano né forze di taglio né apporto di calore, il che esclude deformazioni termiche e la formazione di microfratture. Il materiale asportato precipita dalla soluzione sotto forma di idrossido di metallo. L'editing è indipendente dalla struttura del materiale: sia i materiali morbidi che quelli duri possono essere lavorati allo stesso modo.
Il processo ECM è adatto a quasi tutti i materiali metallici. Mostra particolari punti di forza con materiali altamente legati come le leghe a base di nichel, le leghe di titanio o l'Inconel, nonché con materiali temprati che sono difficili da lavorare con i processi di asportazione di trucioli. Anche geometrie complesse con punti di difficile accesso, come cavità, fori interni o sottosquadri, possono essere lavorate in modo affidabile e riproducibile.
EMAG offre processi ECM specializzati per diverse esigenze: la sbavatura ECM rimuove anche le bave interne in modo economico e riproducibile. Il trapano ECM produce fori privi di bave e di incavi, anche in componenti complessi. La smussatura e la svasatura ECM garantiscono geometrie interne di alta precisione, ad esempio negli iniettori. La scanalatura ECM crea geometrie interne precise nelle canne dei fucili. Il PECM (lavorazione elettrochimica precisa dei metalli) offre, grazie alla guida a fessura stretta e alla corrente pulsata, una precisione di riproduzione particolarmente elevata per componenti delicati come i blisk o i componenti dei turbocompressori.
L'ECM integra le linee di produzione esistenti laddove i processi di asportazione di trucioli raggiungono i propri limiti o le fasi di rifinitura riducono la redditività. Tipica è una combinazione di asportazione di trucioli con macchine a controllo numerico ( ) e sbavatura ECM a valle, in cui la direzione di asportazione dei trucioli viene adattata fin dall’inizio al processo di sbavatura. Per componenti complessi come i blisk, EMAG consiglia una suddivisione in sgrossatura ECM e finitura PECM. Il concetto di macchina modulare consente un adattamento flessibile dell’elettronica di potenza e della tecnologia dei generatori alle rispettive condizioni di produzione.
Il processo ECM raggiunge finiture superficiali fino a Ra 0,05 – e questo in un'unica operazione che combina sgrossatura, finitura e polacco. L'editing avviene senza tensioni residue, senza influenze termiche e senza formazione di bave. Grazie all'elevatissima precisione di ripetibilità, il processo ECM è particolarmente adatto alla produzione in serie e in grandi serie, dove la qualità costante su molti componenti è fondamentale.
La tecnologia ECM trova ampio impiego nel settore aerospaziale, in quello automobilistico, nella costruzione di utensili, nonché nell'industria medica, dei microsistemi e dell'energia. Le applicazioni concrete spaziano dai componenti di turbocompressori e iniettori, ai pistoni con canali di raffreddamento e ai blisk per motori, fino alle canne di fucili e agli alloggiamenti della pompa per sistemi common rail. Ovunque siano richieste tolleranze strette, materiali ad alta resistenza e risultati privi di bave, il processo ECM offre vantaggi decisivi.
Il vantaggio economico della tecnologia ECM deriva da diversi fattori: la ridotta usura degli utensili del catodo abbassa i costi di esercizio, mentre l’eliminazione di operazioni di finitura come la sbavatura o il polacco accorcia la catena di processo. Grazie alla lavorazione in parallelo di più parti in un unico dispositivo, i tempi di presa scendono a meno di dieci secondi per parte. Nella sbavatura ECM, ad esempio, i costi possono essere ridotti in modo significativo rispetto ai processi meccanici o a getto d'acqua, con un processo scalabile che cresce di pari passo con il volume di produzione.
Tecnologie
Tecnologie
ECM - Electro Chemical Machining è la defi nizione, sotto la quale vengono racchiusi i diversi procedimenti della lavorazione elettrochimica.…
Nella lavorazione ad asportazione del truciolo la sbavatura non è un processo centrale. Al contrario, viene ancora considerata un inconveniente…
Foratura elettrochimica: per le situazioni particolarmente difficili.
Per molte applicazioni la foratura ad asportazione del truciolo rappresenta il…
Alcuni particolari non richiedono solo una lavorazione perfetta all'esterno, bensì anche all'interno. Bisogna focalizzarsi soprattutto sulla geometria…
ECM è la tecnologia ideale per la lavorazione delle canne dei fucili. Grazie all'impiego di uno speciale modulo di rigatura nella macchina modulare…
L'asportazione elettrochimica garantisce elevata qualità delle superfici anche nei particolari più sottili. Per garantire un'esecuzione ancora più…