10/07/2026 - Oliver Hagenlocher - 보도자료
소형 부품의 정밀 가공을 위한 수직 선삭 및 연삭 장비
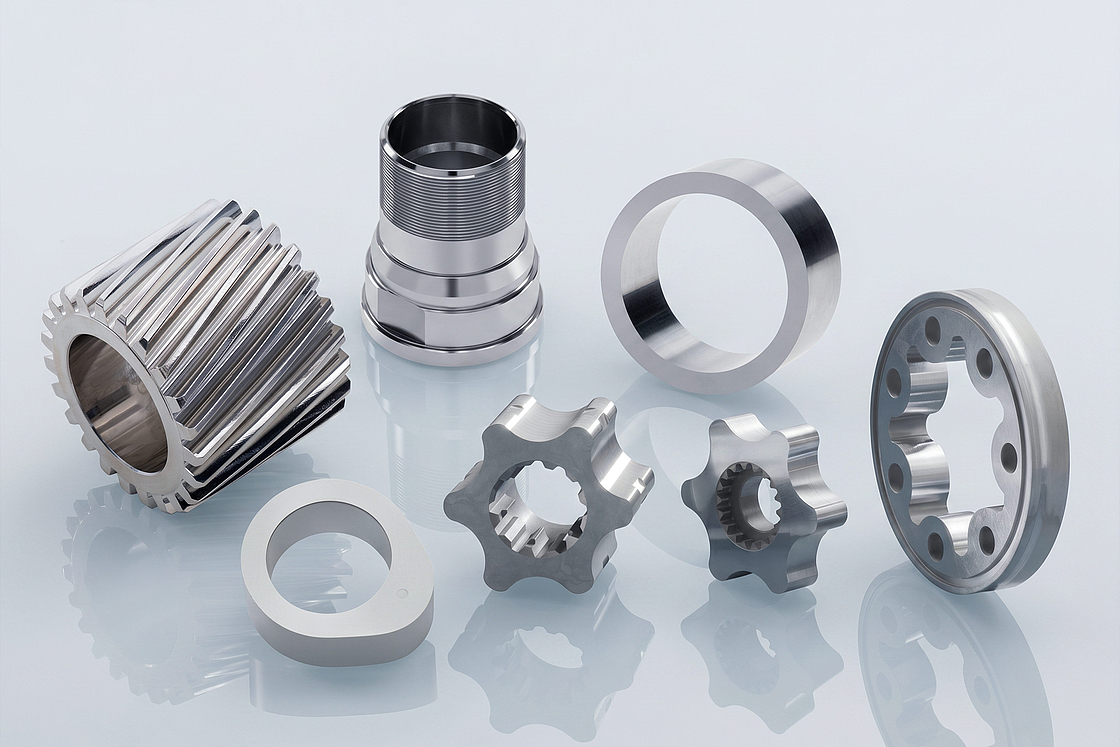
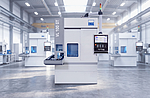
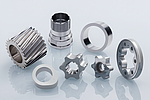
기어, 유성 기어, 체인 휠, 펌프 링, 싱글 캠 및 웨이브 제너레이터: 이러한 원형공작물은 중·대량 생산에서 수백만 개 단위로 생산됩니다. 열처리 공정 후 각 소재는 치수 정확도, 표면 조도 및 위치 공차를 동시에 충족해야 하는 정밀 가공 단계를 거쳐야 합니다. EMAG는 VL 100 GT를 통해 지름 최대 100 mm의 소재에 대해 경질 선삭, 내경 연마 및 외경 연마를 단일 셋업으로 통합한 수직의 선반 및 연삭 센터를 제공합니다. 설치 면적은 약 9.6제곱미터에 불과합니다.
이미지


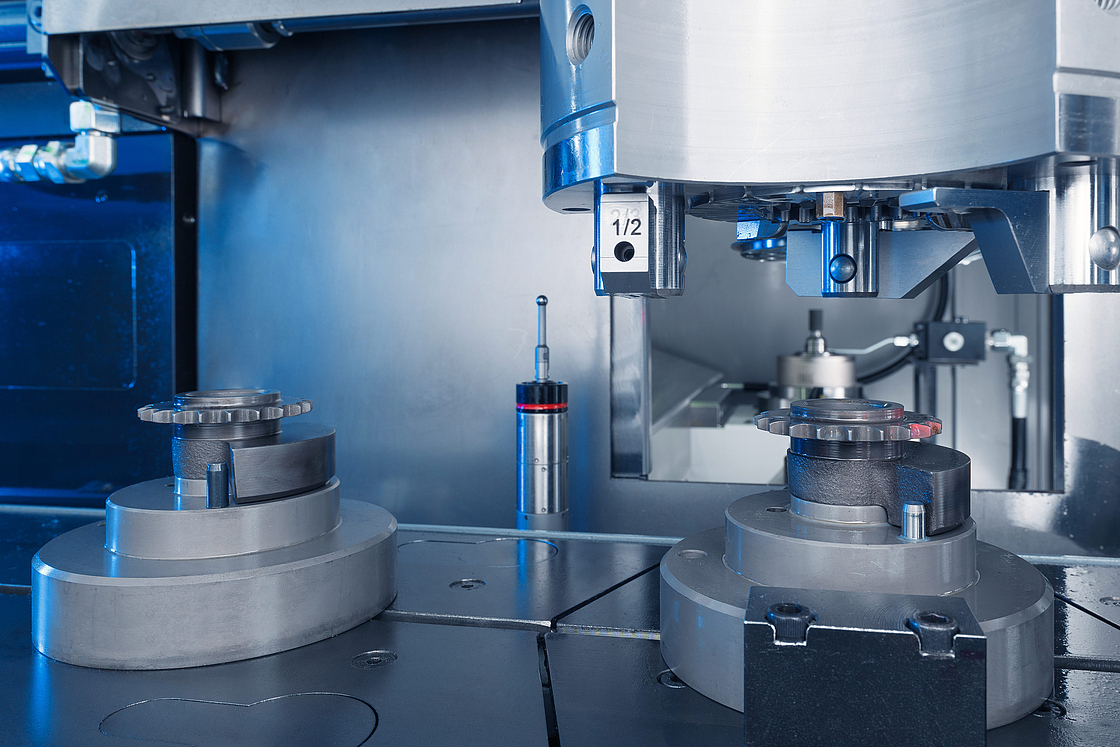
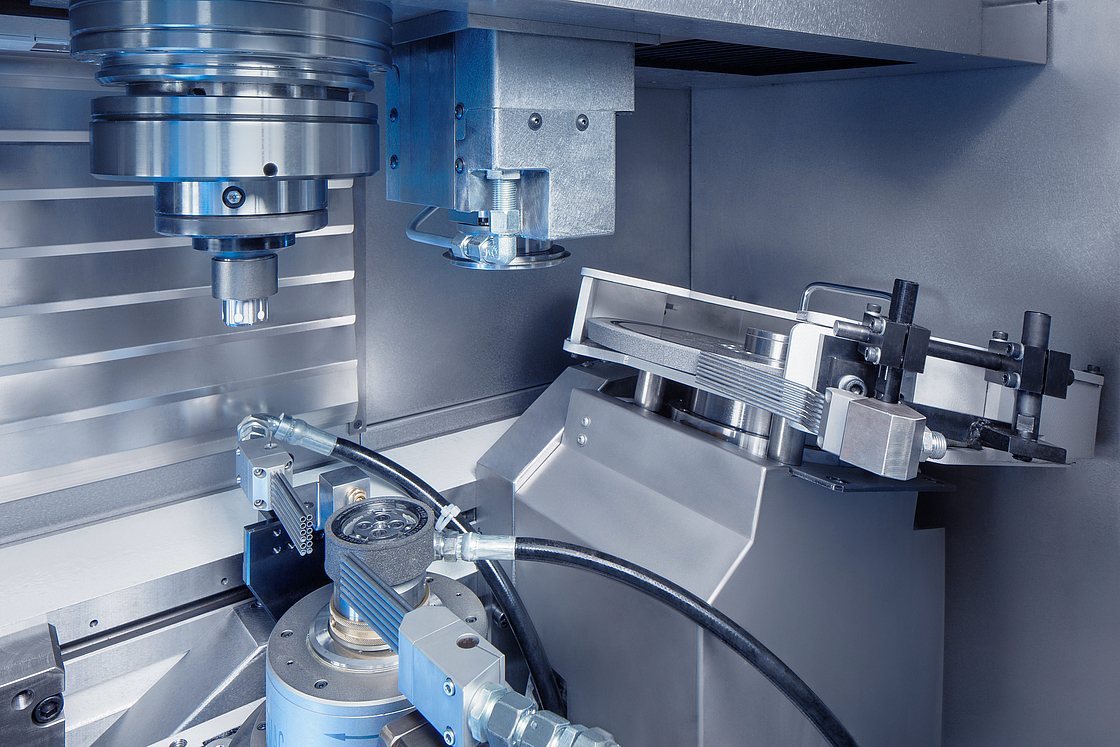
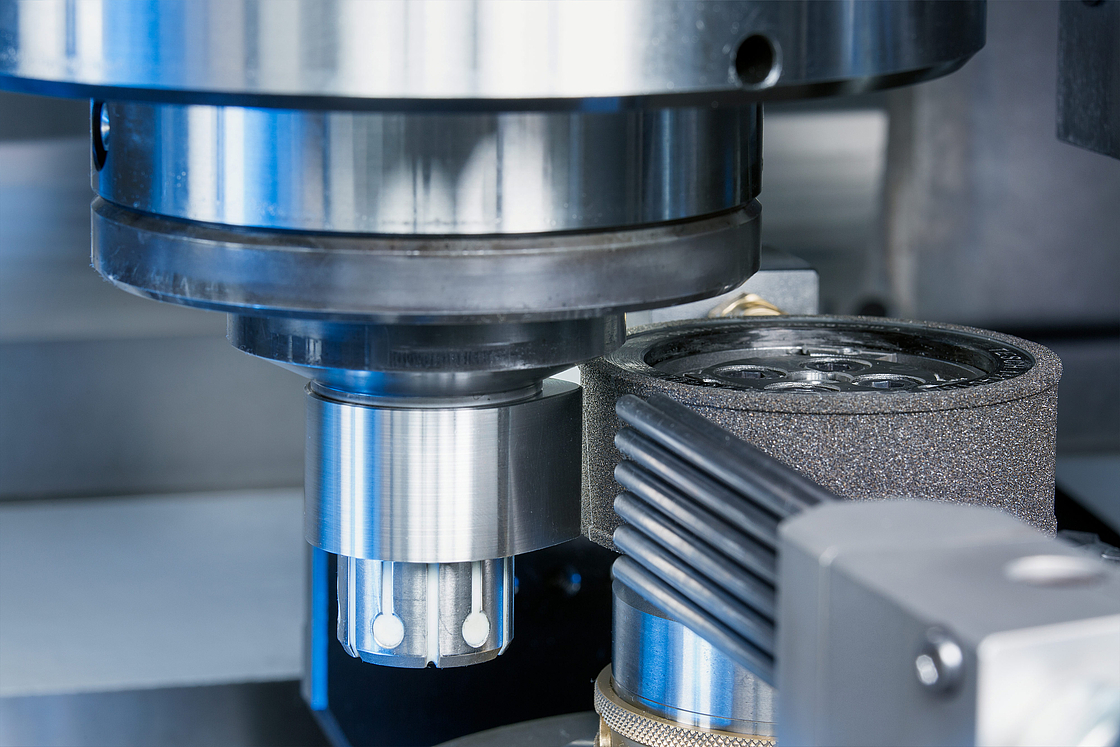
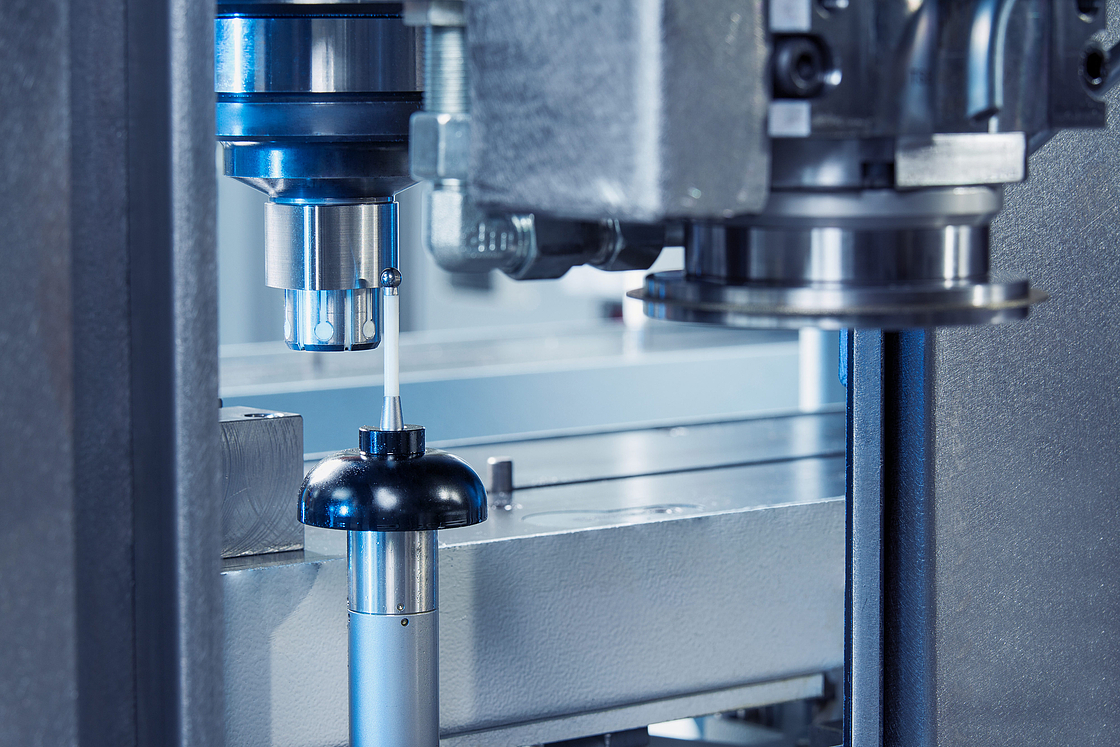
수직 구조 및 MINERALIT® 기계 본체
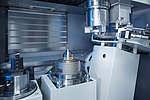
VL 100 GT는 수직의 가공 원리에 따라 작동합니다. 소재 스핀들은 작업 공간 상단에 배치되어 있으며, 통합된 이송 벨트에서 픽업 방식을 통해 소재를 집어 올립니다. 칩과 연삭 슬러지는 중력에 의해 아래로 자유롭게 떨어지며, 소재나 가이드 레일에 쌓이지 않습니다. 이를 통해 열변형을 줄이고, 표면 손상을 방지하며, 청소 부담을 줄입니다. 또한 VL 100 GT는 사용자 편의성을 최우선으로 고려했습니다. 인체공학적으로 설계된 작업 공간은 짧은 전환 시간을 가능하게 하며, 콤팩트한 설치 면적 덕분에 여러 대의 기계를 동시에 조작할 수 있습니다.
기계 본체는 폴리머 콘크리트 MINERALIT®로 제작되었으며, 이는 기존의 회주철에 비해 8배 더 뛰어난 진동 감쇠 성능을 보입니다. 표면 거칠기 값이 Rz < 1.2 µm 범위여야 하는 정밀 가공에서 이러한 감쇠 성능은 품질을 결정짓는 핵심 요소입니다. 이 공정을 통해 얻을 수 있는 표면은 비틀림이 없으며, 기어박스의 고부하 기능 표면에 대한 요구 사항을 충족합니다.
통합 픽업 자동화
메인 스핀들이 적재 및 언로드를 직접 수행합니다. 메인 스핀들은 픽업 스테이션으로 이동하여 O-오토메이션의 순환 컨베이어 벨트에서 소재를 집어 올리고, 이를 가공 영역으로 이동시킨 후, 가공이 완료된 완제품을 제자리에 되돌려 놓은 뒤 즉시 다음 소재를 집어 올립니다. 별도의 적재 로봇이나 포털 로더가 필요하지 않으므로, 이에 따른 투자 비용도 절감됩니다. 이동 거리가 짧아 칩 투 칩 시간이 매우 짧습니다.
또는 VL 100 GT에 연결된 생산 라인을 위한 셔틀 자동화 시스템을 장착할 수도 있습니다. EMAG의 VL 또는 VT 시리즈 선반과 결합하면, 예를 들어 연질 선반 가공부터 경질 정밀 가공에 이르는 다양한 제조 시스템에 적합합니다.
자유롭게 구성 가능한 작업 공간
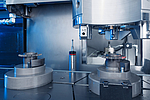
작업 공간은 고객과 협의하여 특정 공작물 범위에 맞게 맞춤 설정됩니다. 구멍 가공용 내부 연삭 스핀들(일반 저석 또는 CBN), 측면면, 평평한 숄더 및 윤곽 가공용 외부 연삭 스핀들, 그리고 경질 선반 가공을 위한 1개 또는 2개의 블록 강철 홀더를 사용할 수 있습니다. 이를 통해 순수한 내경 연마부터 선삭과 연마의 조합, 그리고 한 번의 클램핑 작업으로 선삭, 내경 연마 및 외경 연마를 모두 수행하는 완전 가공에 이르는 다양한 구성이 가능합니다.
X축의 리니어 모터 구동 장치는 캠 프로파일 및 편심면의 비원형 연삭을 가능하게 합니다. 직접 구동 방식은 구조상 역방향 유격이 없기 때문에 축의 지속적인 방향 전환 시 발생하는 형상 오류를 방지합니다. 이는 볼 스크류 구동 방식에 비해 결정적인 장점입니다. 또한 더 높은 가속도와 마모가 없는 작동이 가능합니다.
복합 가공: 경제성과 품질
한 번의 셋업으로 경질 선삭 가공과 연마를 결합할 수 있다는 점은 VL 100 GT의 핵심적인 장점입니다. 첫 단계에서는 경질 선삭 가공을 통해 끝단면, 모따기 및 홈을 가공합니다. 이러한 공정은 선삭을 통해 연마보다 훨씬 더 빠르게 진행됩니다. 그 후, 동일한 셋업 상태에서 구멍, 외경 및 주행면과 같은 고정밀 형상 요소를 정밀 연삭하여 마무리합니다. 이때 열후 예비 가공을 통해 연삭 공정을 위한 수 미크론 정도의 가공량만 남겨둡니다. 이러한 접근 방식은 전체 가공 시간을 대폭 단축하고 클램핑 에러를 완전히 제거하여, 가공된 면들 간의 위치 관계를 최고 수준의 정밀도로 보장합니다. 연마 시 가공량이 적어 연마 휠의 마모가 줄어들고, 연마 휠 드레싱 주기가 연장되며, 공구 비용이 절감됩니다. 동시에 연마 슬러지 발생량이 감소하여 폐기물 처리 비용을 최소화하고 냉각 윤활유 처리를 간소화합니다. 특정 구성에서는 건식 가공이 가능합니다.
연삭 센서, 공정 제어 및 측정 기술
구조음 시스템은 연마 휠과 소재 사이, 그리고 드레싱 롤러와 연마 휠 사이에서 진동 감지를 가능하게 합니다. 적응형 공정 제어는 연마 공정을 실시간으로 모니터링하고, 현재 절삭 조건에 맞춰 이송 속도를 조정합니다. 터치 드레싱이 가능합니다. 작업 공간과 픽업 스테이션 사이에 배치된 측정 프로브는 오염으로부터 보호됩니다. 소재가 셋업 상태에 그대로 유지되므로, 개별 가공 단계 전, 후 및 단계 사이에서 측정이 가능합니다.
실제 사례: 35초 만에 완성된 체인 휠
구체적인 적용 사례를 통해 성능을 확인할 수 있습니다. 자동 로딩 후, CBN 연마 휠을 사용하여 보어 구멍을 정밀 연삭합니다. 그 후, 두 개의 블록 스틸 홀더가 하드 터닝 가공을 통해 끝단면을 가공합니다. 마지막으로 통합된 측정 프로브가 품질을 검사합니다. 전체 공정은 35초 미만이 소요되며, 이 중 약 10초는 기종교환, 15초는 하드 터닝 가공, 10초는 연마에 소요됩니다.
주요 기술 사양
소재 직경 최대 100 mm, 척 직경 최대 160 mm, 스윙 직경 210 mm. x축 이송 거리: 895 mm, Z축 이송거리: 375 mm. 메인 스핀들: 16.7 kW / 74 Nm (40 % ED), 최대 모터속도 3,000 min⁻¹, 스핀들 베어링 Ø 80 mm.
VL GT 시리즈
VL 100 GT, VL 200 GT(최대 200 mm) 및 VL 350 GT(최대 350 mm)는 동일한 조작 방식과 호환 가능한 제어 소프트웨어를 갖춘 일관된 기계 제품군을 구성합니다. VL 플랫폼을 기반으로 한 모듈식 구조 덕분에, 별도의 예비 부품 재고나 새로운 조작 개념 없이도 동일한 기본 기계를 다양한 가공 작업에 맞게 구성할 수 있습니다.
담당자