Schleifen, Hartdrehen oder Schäldrehen? Für die Feinbearbeitung von Dicht- und Lagersitzen stehen drei Verfahren zur Wahl, und jedes hat seinen idealen Einsatzbereich. Der nachfolgende Vergleich zeigt, wo die Unterschiede bei Oberflächenqualität, Taktzeit und Kosten liegen und welche Kriterien bei der Verfahrensauswahl den Ausschlag geben.
Ob Rotorwelle, Getriebewelle oder Achszapfen: Am Ende der Prozesskette entscheidet die Feinbearbeitung über Funktion und Lebensdauer des Bauteils. Für Dicht- und Lagersitze stehen im Wesentlichen drei Verfahren zur Wahl: Schleifen, Hartdrehen und Schäldrehen. Welches sich lohnt, hängt von der geforderten Oberfläche, der Bearbeitungslänge, der Stückzahl und den Prozesskosten ab. Dieser Beitrag ordnet die drei Verfahren ein.
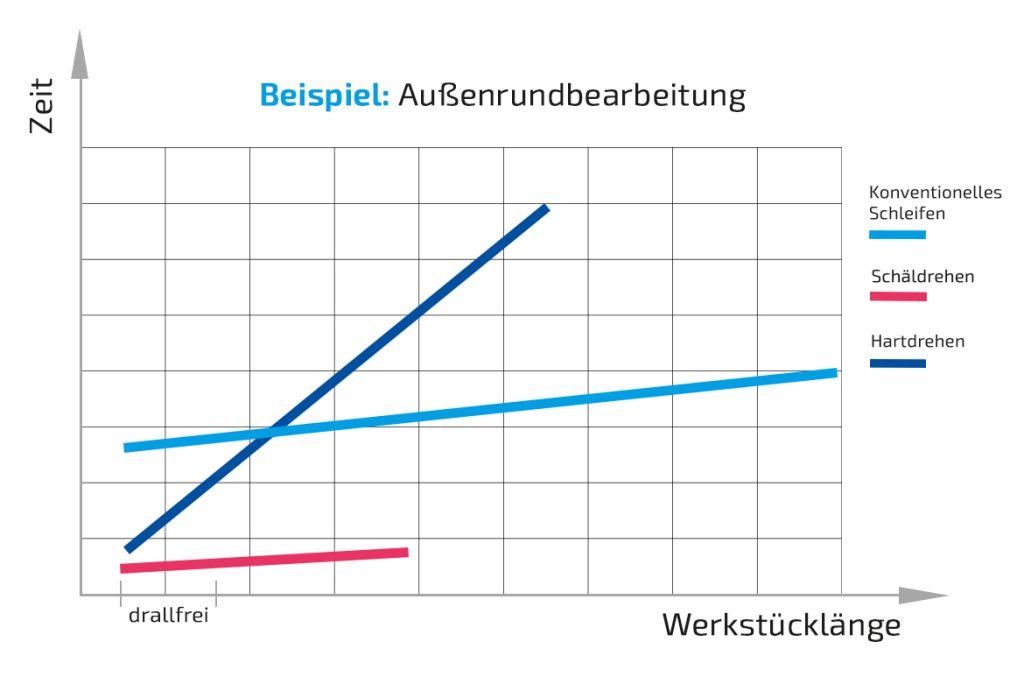
Bearbeitungszeit über der Bearbeitungslänge: Beim Hartdrehen steigt die Zeit steil an, beim Schleifen bleibt sie auf hohem Niveau flach. Das Schäldrehen liegt deutlich darunter.
Die drei Verfahren im Überblick
Das Schleifen ist der klassische Weg zu höchsten Oberflächengüten. Es arbeitet mit undefinierter Schneide und erzeugt prozesssicher drallfreie Oberflächen. Das Hartdrehen bearbeitet gehärtete Bauteile mit definierter Schneide direkt auf der Drehmaschine. Es ist flexibel bei Konturen und Einstichen, hinterlässt aber verfahrensbedingt eine feine Vorschubrille auf der Oberfläche, den sogenannten Drall.
Das Schäldrehen schließt die Lücke zwischen beiden Welten. Bei dem von EMAG entwickelten Drehverfahren schwenkt eine gerade, um 45 Grad angestellte Schneide tangential am rotierenden Werkstück vorbei. Der Eingriffspunkt wandert dabei kontinuierlich an der Schneide entlang. So entstehen drallfreie Oberflächen in Schleifqualität, und das bei Vorschüben, die eher an eine Schruppbearbeitung erinnern. Wie das Verfahren im Detail funktioniert, erklärt unser Grundlagenbeitrag „Wie funktioniert das Schäldrehen“.
Oberflächenqualität: Wer erreicht was?
Beim Schleifen sind Rz-Werte um 1 Mikrometer und Drallfreiheit der Standard. Genau daran wird jede Alternative gemessen. Beim Hartdrehen bestimmt der Vorschub die Oberfläche: Wer Rz 4 erreichen will, muss langsam fahren, im Rechenbeispiel mit nur 0,11 Millimetern pro Umdrehung. Vollständige Drallfreiheit ist mit dem konventionellen Längsdrehen allerdings nicht erreichbar, denn die Vorschubrille wirkt an Dichtsitzen wie eine Förderschnecke für das Öl.
Beim Schäldrehen überträgt sich die Oberflächengüte der Schneidplatte nahezu eins zu eins auf das Werkstück, weitgehend unabhängig vom Vorschub. Mit zwei Plattenvarianten deckt das Verfahren beide relevanten Anforderungsbereiche ab: Die Variante für Dichtsitze erzeugt Rz 1 bis 4 (im Ist 2,6 bis 2,9), denn der Radialwellendichtring benötigt ein Ölpolster und damit eine definierte Restrauheit. Die feinstgeschliffene Variante erreicht Rz-Werte zwischen 0,5 und 0,9, etwa für Lagersitze. Die Dralltiefen liegen je nach Platte zwischen 0,1 und 0,8 Mikrometern. Damit bewegt sich das Schäldrehen auf dem Qualitätsniveau des Schleifens.
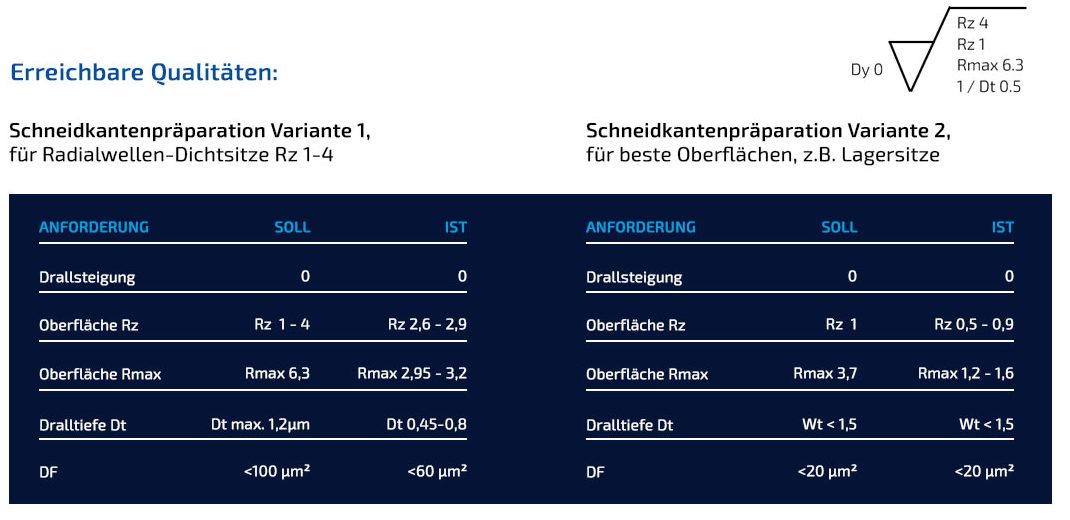
Erreichbare Qualitäten beim Schäldrehen: Mit zwei Schneidplattenvarianten entstehen Oberflächen von Rz 1 bis 4 für Dichtsitze oder Rz unter 1 für Lagersitze, jeweils drallfrei.
Taktzeit und Bearbeitungslänge: Der entscheidende Unterschied
Trägt man die Bearbeitungszeit über der Bearbeitungslänge auf, zeigt sich das typische Muster: Beim Hartdrehen steigt die Zeit wegen des kleinen Vorschubs steil mit der Länge an. Das Schleifen startet auf hohem Grundniveau, bleibt über die Länge aber vergleichsweise flach. Das Schäldrehen liegt deutlich unter beiden Kurven, solange die Bearbeitungslänge zur Schneide passt: Die Schneiden sind bis etwa 50 Millimeter lang, drallfrei lassen sich damit Sitze bis rund 35 Millimeter bearbeiten. Längere Durchmesser sind mit überlagerter Z-Bewegung möglich, dann in der Regel ohne Drallfreiheit.
Zwei Zahlenbeispiele aus der Praxis: In der Hartbearbeitung eines Lagersitzes (Durchmesser 40 Millimeter, Länge 30 Millimeter) benötigt das konventionelle Schlichten 12,9 Sekunden. Die Kombination aus konventionellem Vordrehen und Schäldrehen kommt auf 10,2 Sekunden, ein Vorteil von 2,7 Sekunden je Sitz.
Noch deutlicher wird es in der Weichbearbeitung des Rotorpakets: Hier sinkt die Bearbeitungszeit von 22,7 auf 6,1 Sekunden, weil das Schäldrehen mit einem Millimeter Vorschub pro Umdrehung schlichtet.
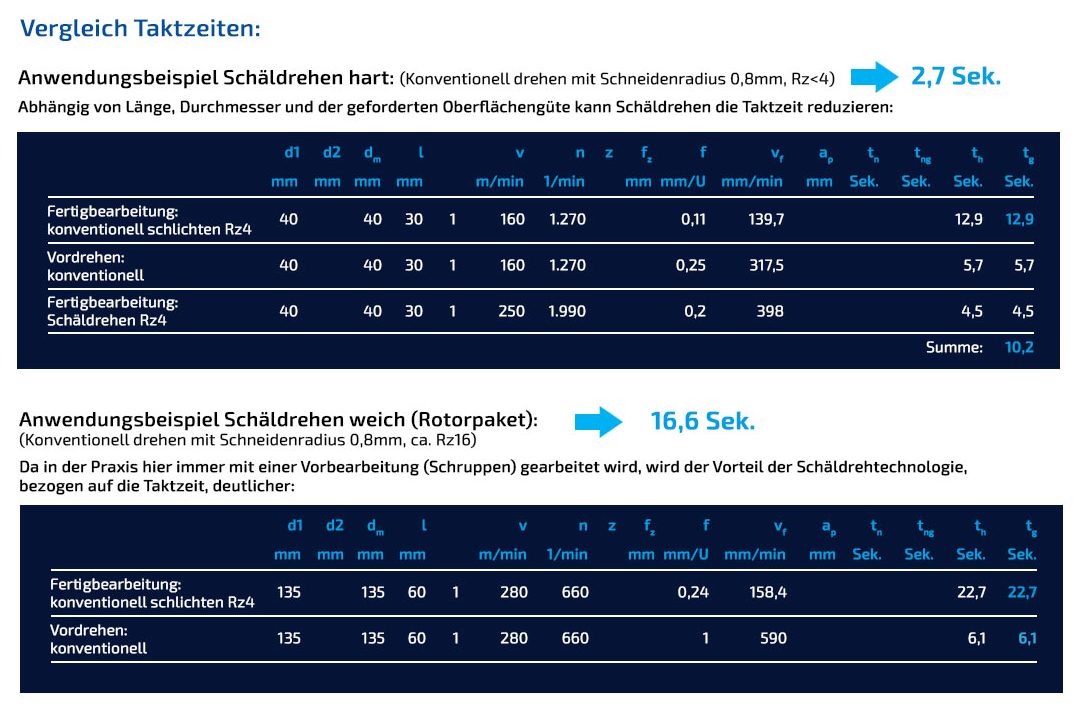
Taktzeitvergleich aus der Praxis: In der Hartbearbeitung spart das Schäldrehen 2,7 Sekunden je Sitz. Beim weichen Rotorpaket sinkt die Bearbeitungszeit von 22,7 auf 6,1 Sekunden.
Werkzeugkosten, Standzeiten und Nebenzeiten
Beim Hartdrehen begrenzt der Verschleiß die Wirtschaftlichkeit: Mit einer Standzeit von etwa 20 Minuten je Schneide schafft eine Wendeschneidplatte im Rechenbeispiel rund 150 Werkstücke. Die Schäldrehschneide erreicht konservativ gerechnet 3.000 Schnitte, in der Praxis liegen die Standzeiten je nach Werkstoff, Spannung und Standzeitkriterium zwischen 2.000 und 12.000 Teilen. Für 3.000 Werkstücke bedeutet das rund 20 Werkzeugwechsel beim Hartdrehen gegenüber einem einzigen beim Schäldrehen. Bei zwei Minuten je Wechsel spart das 38 Minuten Nebenzeit, umgerechnet 1,3 Sekunden pro Werkstück.
Im Vergleich zum Schleifen weist das Schäldrehen einige wesentliche Vorteile bezüglich der Prozesskosten auf: Es arbeitet vollständig trocken, sodass Kühlschmierstoff, Aufbereitung und Entsorgung nicht benötigt werden. Ebenso entfallen Abrichtzyklen. Der Energieeinsatz und die Investitionskosten sind im Vergleich zum herkömmlichen Verfahren deutlich geringer. Das Schäldrehwerkzeug ist mit einem Sonderdrehhalter ausgestattet, während das Schleifen eine separate Station in einer Kombinationsmaschine oder eine komplette Schleifmaschine erfordert.
Grenzen: Wo welches Verfahren gesetzt bleibt
Das Schäldrehen ist für zylindrische Außendurchmesser ausgelegt. Innendurchmesser und Planflächen sind nicht möglich. Das Verfahren benötigt eine Drehmaschine mit Y-Achse und eine stabile Werkstückspannung, da die Radialkräfte höher sind als beim konventionellen Drehen. Zudem spielt die Eingangsqualität eine Rolle: In der Praxis wird meist konventionell vorgedreht, um Rundlauffehler zu egalisieren.
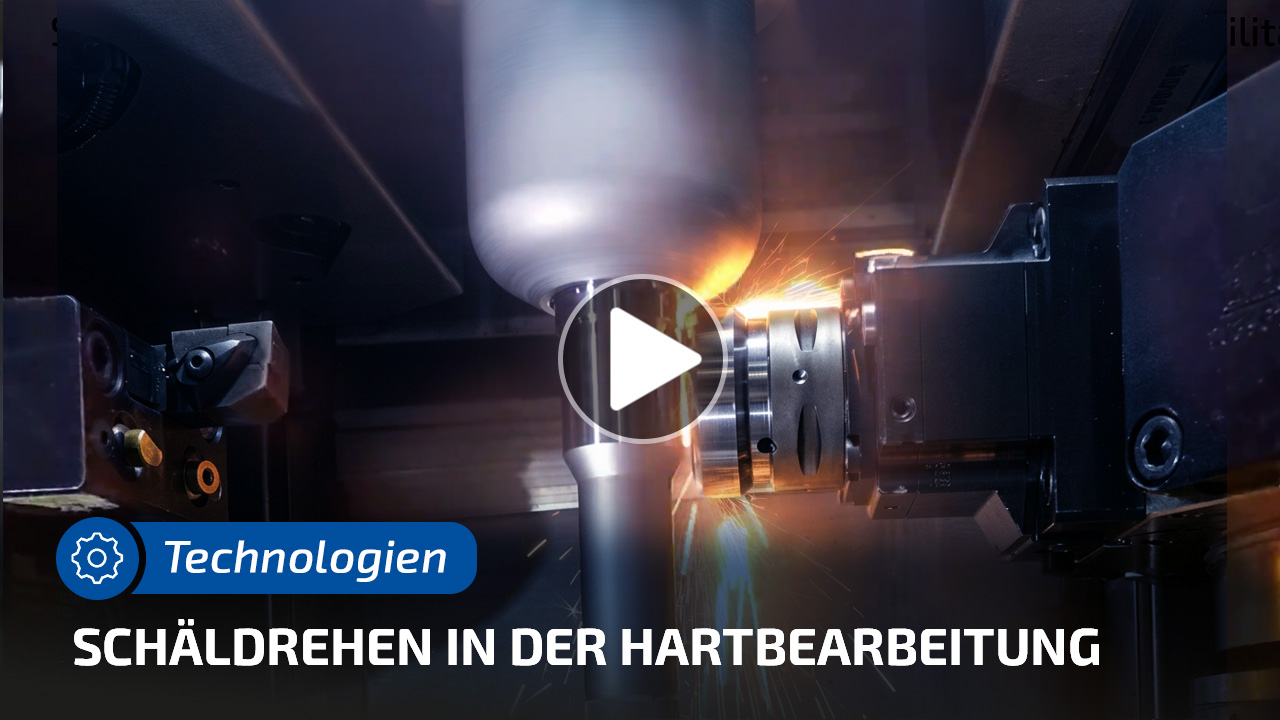
Hartbearbeitung am Achszapfen: Nach dem konventionellen Vordrehen erzeugt der Finishschnitt mit dem Schäldrehwerkzeug die drallfreie Oberfläche, komplett trocken.
Das Schleifen bleibt erste Wahl bei Innenbearbeitungen, Planflächen und sehr langen drallfreien Sitzen sowie überall dort, wo Prozessketten und Freigaben auf das Schleifen ausgelegt sind. Das Hartdrehen behält seine Stärke bei Konturen, Einstichen und komplexen Geometrien. Häufig ist die Antwort ohnehin keine Entweder-oder-Frage: Auf EMAG Maschinen lassen sich die Verfahren kombinieren, etwa Drehen und Schleifen oder konventionelles Vordrehen und Schäldrehen in einer Aufspannung auf der VT-Baureihe.
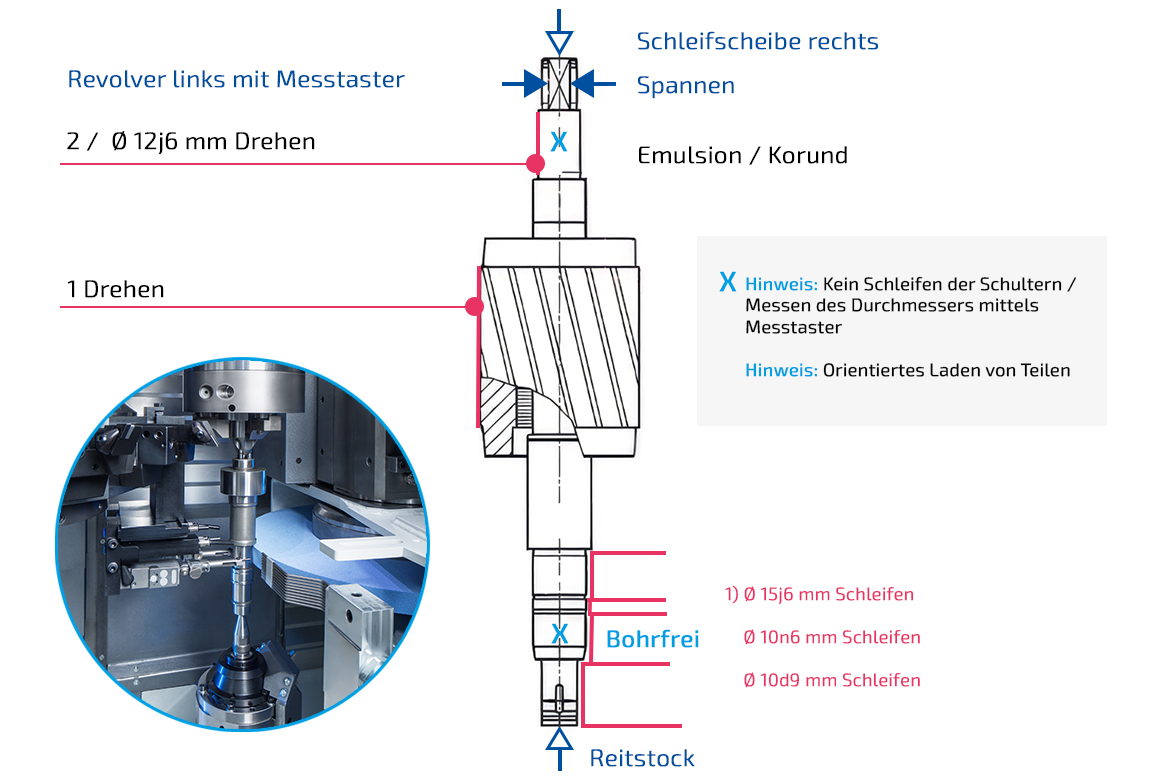
Wenn Schleifen gesetzt ist: Der Prozessplan der VT 100 GT kombiniert Drehen und Schleifen in einer Aufspannung, etwa für Lagersitze mit Schleifvorgabe.
Entscheidungshilfe für die Praxis
Als Faustregel für die Verfahrensauswahl gilt: Für drallfreie Dicht- und Lagersitze auf zylindrischen Außendurchmessern, besonders bei hohen Stückzahlen, ist das Schäldrehen meist die schnellste und kostengünstigste Lösung. Für Konturen, Einstiche und komplexe Geometrien bleibt das Hartdrehen gesetzt, gern kombiniert mit dem Schäldrehen für die Sitze. Für Innendurchmesser, Planflächen und sehr lange drallfreie Bearbeitungen führt der Weg weiterhin über das Schleifen.
Wie hoch das Einsparpotenzial im konkreten Fall ist, zeigt eine Prozessauslegung am eigenen Bauteil. Einen tieferen Einblick in die Anforderungen der E-Mobilität gibt unser Beitrag „Rotorwellen für E-Antriebe“, die Kombination von Drehen und Schleifen zeigt der Beitrag zum vertikalen Dreh- und Schleifzentrum VL 100 GT.