Die Innenkontur des Pumpenrings ist entscheidend für die Laufruhe und den Wirkungsgrad einer Flügelzellenpumpe. Die VL 100 GT von EMAG schleift sie mit zwei Schleifspindeln in einer Aufspannung. Ein Linearmotor in der X-Achse treibt die Schleifspindeln an und fährt die unrunde Kontur dabei spielfrei und hochdynamisch ab.
Ob im Pkw, Traktor, Bagger oder in der Heizungsanlage: Pumpen arbeiten meist im Verborgenen, sind aber für unzählige Anwendungen unverzichtbar.
Bei Flügelzellenpumpen steht ein Bauteil im Mittelpunkt: der Pumpenring. Seine unrunde Innenkontur muss mit höchster Form- und Oberflächengenauigkeit geschliffen werden. Wie das mit der VL 100 GT gelingt und welche Rolle dabei der Linearmotor spielt, erläutert dieser Beitrag.
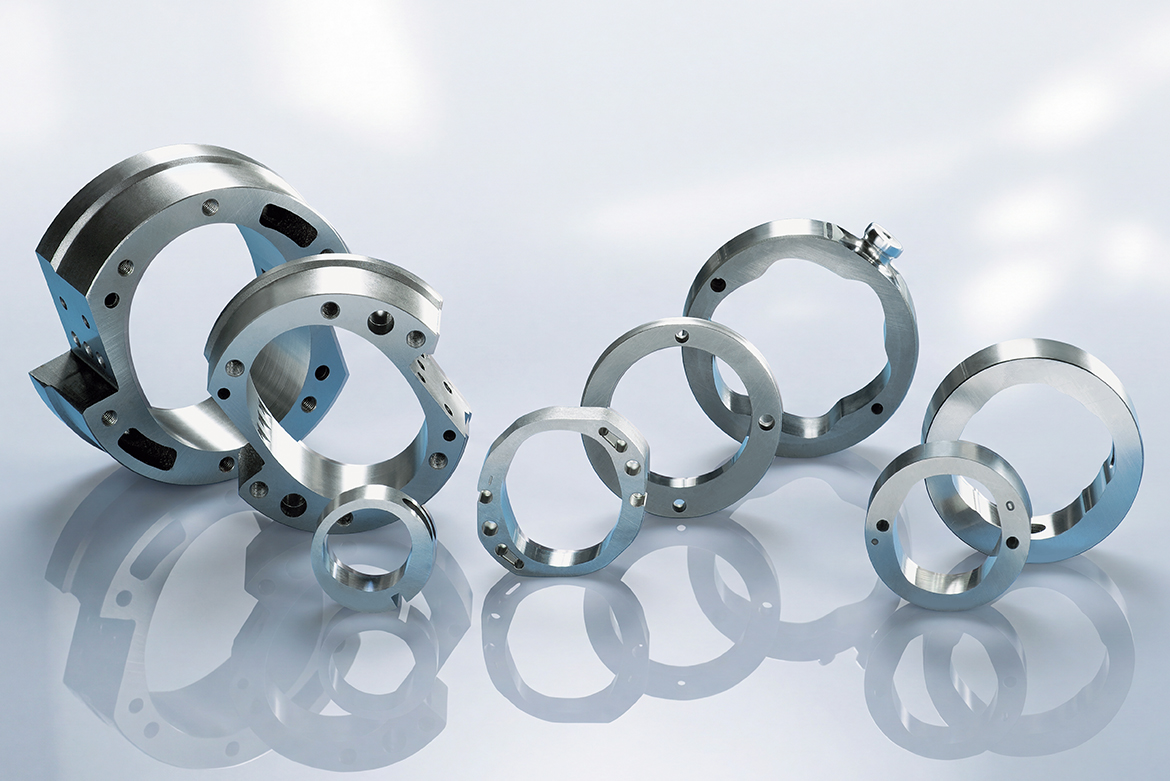
Pumpenringe in unterschiedlichen Größen und Ausführungen. Ihre unrunde Innenkontur entscheidet über Laufruhe und Wirkungsgrad der Pumpe.
Pumpenring: Herzstück der Flügelzellenpumpe
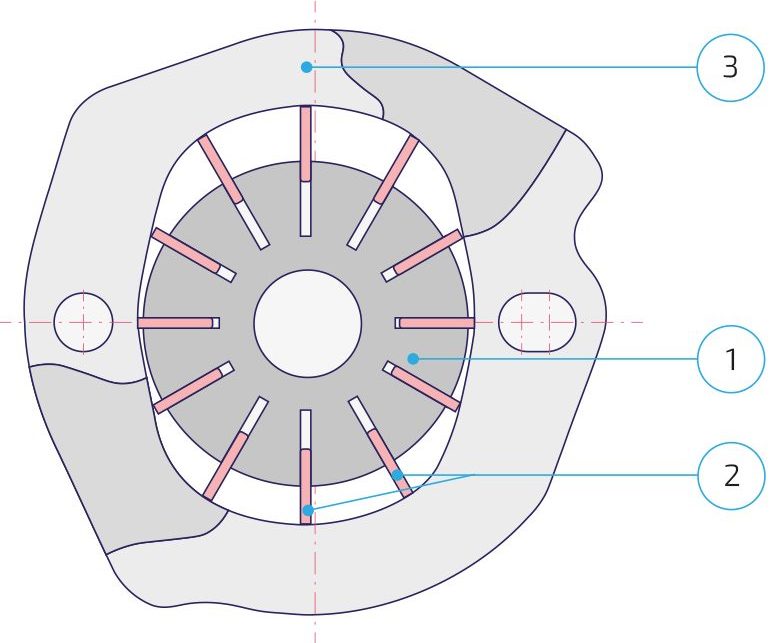
Rotor (1), Drehschieber (2) und Pumpenring (3): Die Drehschieber gleiten an der Innenkontur des Pumpenrings entlang und bilden abgeschlossene Fluidkammern.
In einer Flügelzellenpumpe, die auch als Drehschieberpumpe bezeichnet wird, dreht sich ein Rotor im Pumpenring. In dessen Nuten sitzen federvorgespannte Drehschieber, die stets Kontakt zur Innenkontur des Rings halten. So entstehen abgeschlossene Fluidkammern, deren Volumen sich während der Umdrehung ändert. Auf der Saugseite wachsen die Kammern und saugen Fluid an, auf der Druckseite werden sie verkleinert und der Druck wird aufgebaut; somit sind sie für Hydraulikanwendungen bestens geeignet.
Die Innenkontur des Pumpenrings bestimmt dabei direkt die Förderleistung. Die Konturgenauigkeit und die Oberflächengüte beeinflussen die Laufruhe, den Wirkungsgrad und den Verschleiß – und somit die Ökobilanz der Pumpe über ihren gesamten Lebenszyklus.
Die Aufgabe: viel Aufmaß, feinste Oberfläche
In diesem Anwendungsbeispiel wird die Innenkontur eines Pumpenrings für eine zweistufige Flügelzellenpumpe geschliffen. Der Werkstoff ist entweder gehärteter Wälzlagerstahl 100Cr6 oder der Sinterwerkstoff D32. Die Schleifzugabe beträgt 0,8 mm auf den Durchmesser, dennoch wird ein Mittenrauwert von Ra < 0,2 µm gefordert.
Hinzu kommen eine Profilabweichung von maximal 20 µm, eine Geradheit von 2 µm, eine Rechtwinkligkeit von 7 µm zur Planfläche B sowie eine Positionstoleranz von 50 µm.
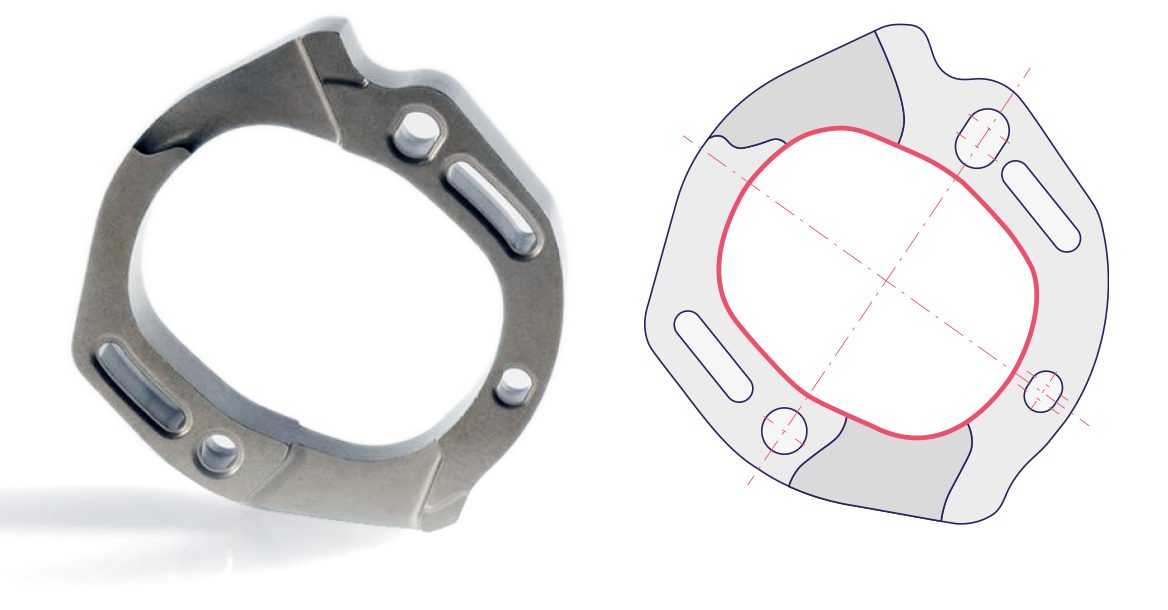
Die rot markierte Innenkontur des Pumpenrings wird auf der VL 100 GT in zwei Stufen unrund geschliffen.
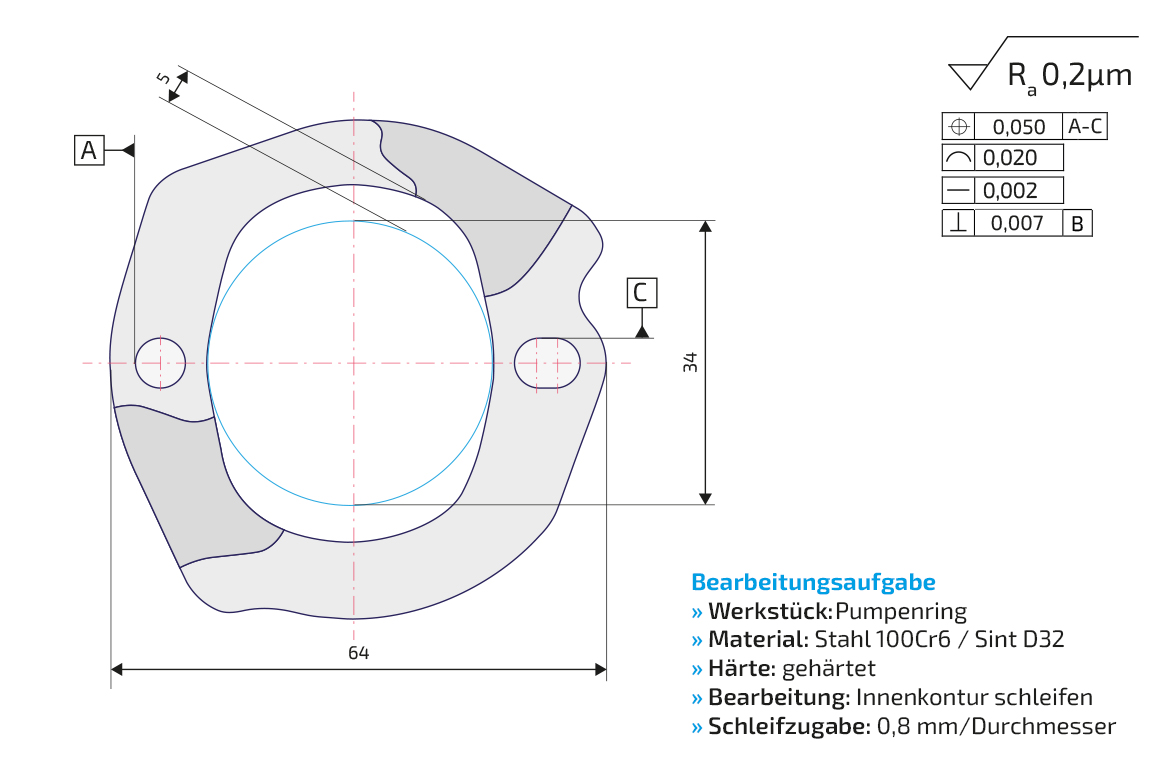
Gehärteter 100Cr6 oder Sint D32, 0,8 mm Schleifzugabe auf den Durchmesser und eine Oberflächengüte von Ra < 0,2 µm
VL 100 GT: Pick-up-Maschine mit zwei Schleifspindeln
Die VL 100 GT ist ein vertikales Dreh- und Schleifzentrum für Futterteile mit einem Durchmesser von bis zu 100 mm. Der Pumpenring mit einem Außenmaß von 64 mm passt somit problemlos in den Arbeitsraum. Für die Unrundbearbeitung ist die Maschine mit zwei Schleifspindeln ausgestattet: eine für das Vorschleifen und eine für das Fertigschleifen.
Die Pick-up-Spindel entnimmt das Rohteil selbst vom Zuführband, spannt es im Planspannfutter und bringt es in den Arbeitsraum. Ein separater Lader ist nicht nötig, da die Automation im Maschinenkonzept enthalten ist. Das Maschinenbett aus MINERALIT® dämpft Schwingungen achtmal besser als Grauguss und bildet damit die Basis für hohe Oberflächengüten und lange Werkzeugstandzeiten. Dank der vertikalen Bauweise fallen Späne und Schleifschlamm frei nach unten.
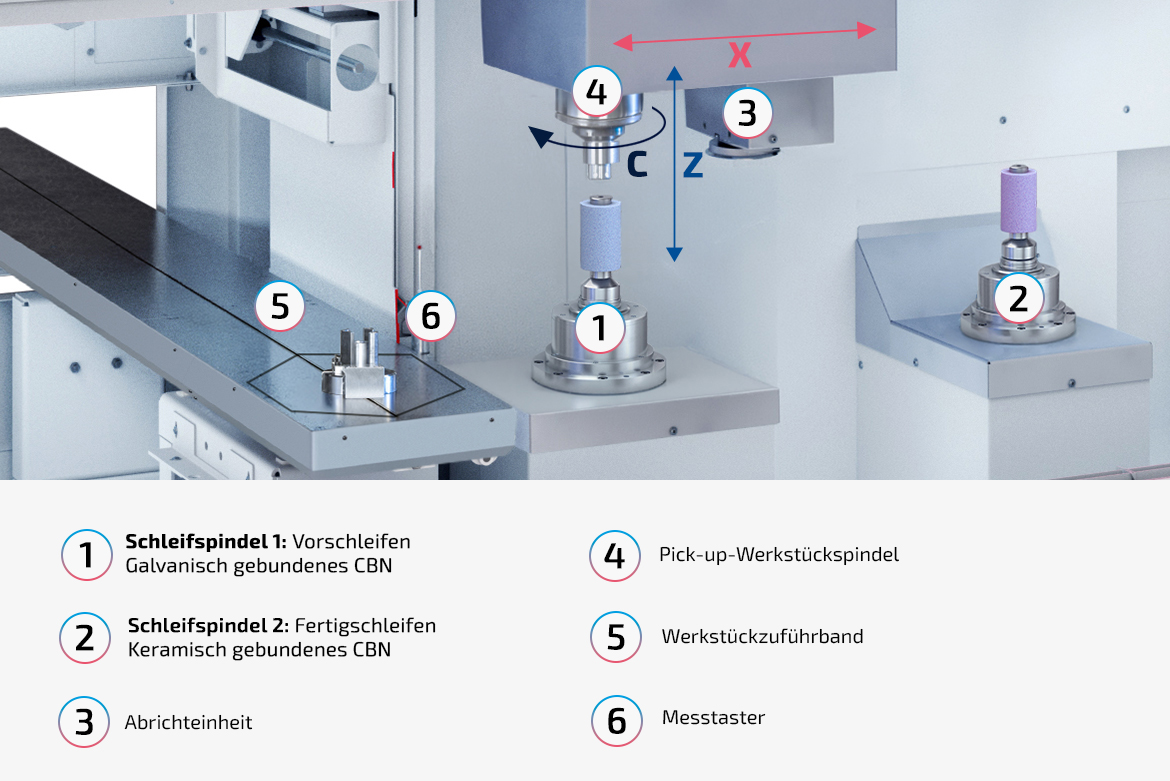
Pick-up-Spindel mit Linearmotor in der X-Achse, zwei Schleifspindeln für das Vor- und Fertigschleifen, Abrichteinheit und Messtaster
Linearmotor in der X-Achse: der Schlüssel zur Unrundkontur
Eine unrunde Kontur entsteht durch Interpolation zweier Achsen: Die C-Achse dreht das Werkstück, gleichzeitig verfährt die X-Achse die Werkstückspindel relativ zur Schleifscheibe. Beim Pumpenring heißt das: Pro Umdrehung muss die X-Achse mehrfach beschleunigen, abbremsen und die Richtung umkehren, und das tausendfach im Schleifprozess.
Genau hier spielt die VL 100 GT ihre Stärke aus, denn ihre X-Achse wird von einem Linearmotor angetrieben. Anders als ein Kugelgewindetrieb arbeitet der Direktantrieb ohne mechanische Übertragungselemente und damit ohne Umkehrspiel.
Die Vorteile:
- Hohe Dynamik: Die Achse folgt auch schnellen Konturwechseln präzise. Das erlaubt höhere Werkstückdrehzahlen und kürzere Schleifzeiten.
- Spielfreie Richtungsumkehr: An den Wendepunkten der X-Achse entstehen keine Umkehrspitzen. Das sichert Profilgenauigkeit und Oberfläche.
- Hohe Positioniergenauigkeit: Enge Formtoleranzen lassen sich reproduzierbar einhalten.
- Verschleißarm: Ohne Spindel und Mutter im Antriebsstrang bleibt die Genauigkeit langfristig stabil.
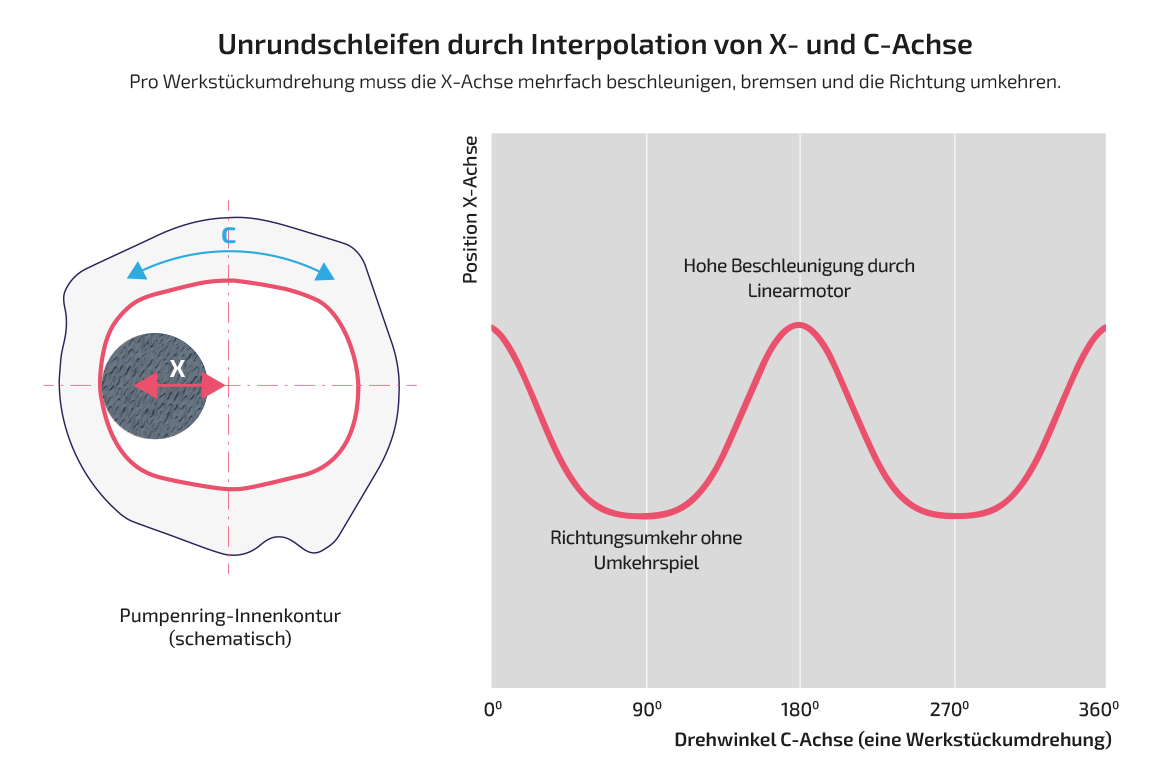
Pro Werkstückumdrehung beschleunigt, bremst und wendet die X-Achse mehrfach. Der Linearmotor setzt das spielfrei und hochdynamisch um.
Zweistufiger Prozess in einer Aufspannung
Eine hohe Zerspanleistung sowie eine feine Oberfläche lassen sich nicht in einem Schritt erreichen. Deshalb ist der Prozess auf zwei Schleifspindeln aufgeteilt: Schleifspindel 1 schleift die Innenkontur mit einer schnittigen, galvanisch gebundenen CBN-Scheibe vor und trägt dabei den Großteil des Aufmaßes ab. Anschließend schleift Schleifspindel 2 mit keramisch gebundenem CBN fertig. Beide Schritte laufen in einer Aufspannung ab, sodass Umspannfehler ausgeschlossen sind.
Die Schleifscheiben haben einen Durchmesser von nur 16 mm, denn der kleinste Konturradius begrenzt den Scheibendurchmesser. CBN ist die erste Wahl, da das hochharte Korn auch bei wenigen Körnern am Umfang kaum verschleißt und Wärme besser leitet als Korund. Das sorgt für einen kühlen Schliff. Als Kühlschmierstoff empfiehlt sich dünnflüssiges Öl. Es verhindert Aquaplaning in der großen Kontaktzone und damit hohe Normalkräfte, die den schlanken Schleifdorn verdrücken würden.
Auch die Eingangsqualität ist wichtig: Da der Pumpenring plan gespannt wird, müssen seine Planflächen vorab planparallel geschliffen werden. Nur so wird die geforderte Rechtwinkligkeit sicher erreicht.
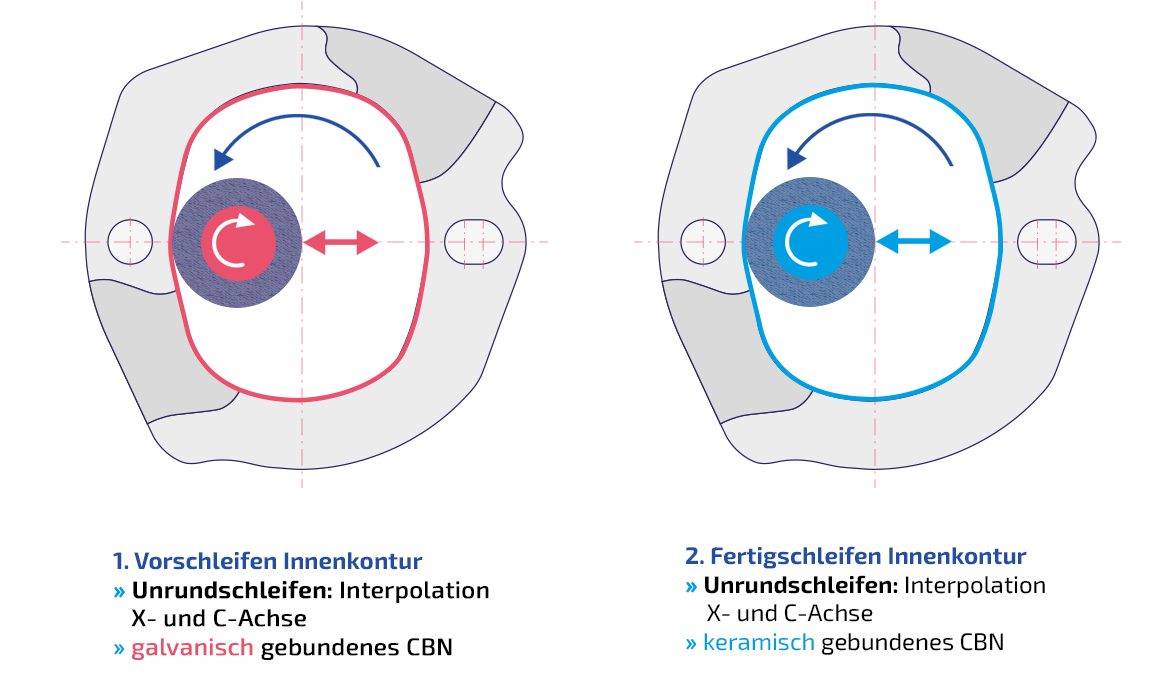
Schleifspindel 1 schleift mit galvanisch gebundenem CBN vor, Schleifspindel 2 mit keramisch gebundenem CBN fertig – jeweils durch Interpolation von X- und C-Achse.
Von der Wertetabelle zum NC-Programm: EMAG Contour
Die Software EMAG Contour übersetzt die Zielgeometrie aus einer Wertetabelle in die Weg- und Geschwindigkeitsprofile der X- und C-Achse. Dabei berücksichtigt sie das dynamische Verhalten der Maschine – also Beschleunigung und Ruck –, damit die Achsen schnell, aber ohne Überschwingen fahren. Messdaten gefertigter Teile lassen sich einspielen. Die Software vergleicht die Ist- und die Sollkontur und berechnet Korrekturwerte für die Achsen. Je dynamischer die X-Achse ist, desto mehr Spielraum bleibt für kurze Schleifzeiten – ein weiterer Vorteil des Linearmotors.
Fazit: Die VL 100 GT verbindet einen spielfreien, hochdynamischen Linearmotor in der X-Achse mit zwei Schleifspindeln für das Vor- und Fertigschleifen in einer Aufspannung. Die Pick-up-Automation ist inklusive, das MINERALIT®-Bett sorgt für Ruhe im Prozess und mit rund 9,6 m² bleibt die Aufstellfläche kompakt.