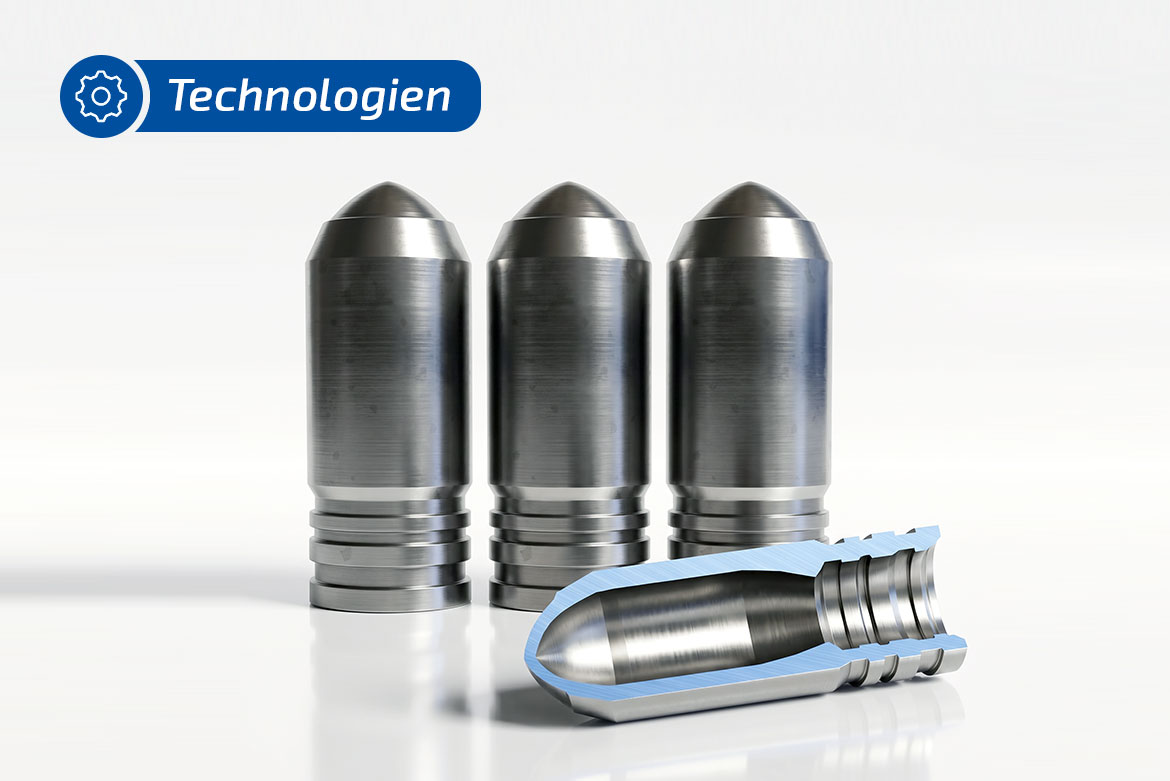
Für die Fertigung von 120-mm-Panzermunition hat EMAG ein Linienkonzept auf Basis der vertikalen Pick-up-Drehmaschine VL 8 entwickelt. Der Geschosskörper wird aus Vollmaterial in drei Operationen gefertigt: vom Bohren und Innendrehen über die Außenbearbeitung bis hin zur Fertigbearbeitung von Gewinden und Freistichen. Der Beitrag beschreibt das Werkstück, die Maschine, Prozessfolge, Linienauslegung, Automation sowie die Ergebnisse der Zerspanversuche.
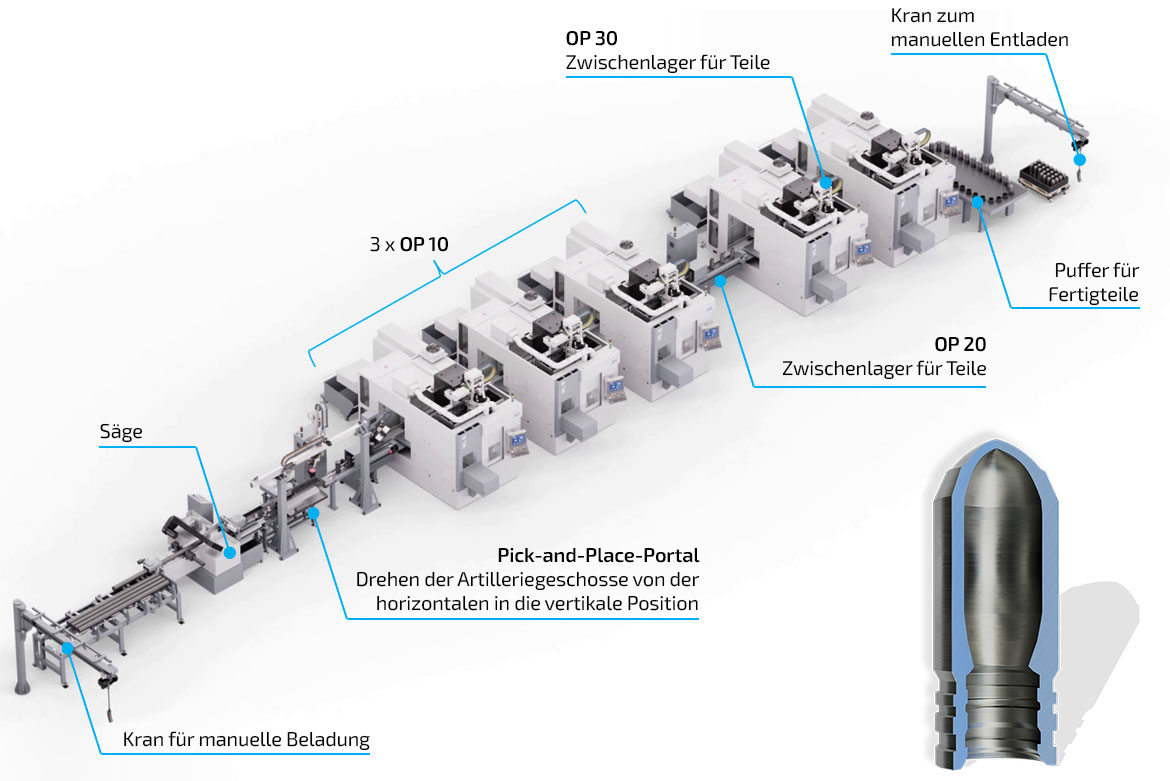
Linienkonzept mit Säge, Portal-Beladesystem, drei VL 8 in OP 10, je einer VL 8 in OP 20 und OP 30, Zwischenpuffern, Fertigteilpuffer und TrackMotion-Automation
Das Werkstück: Geschosskörper aus hochfestem Stahl
Panzermunition im Kaliber 120 mm zählt neben 120-mm-Mörsermunition und 155-mm-Artilleriegeschossen zu den Werkstücken, für die EMAG komplette Fertigungssysteme anbietet. Der Geschosskörper ist ein rotationssymmetrisches Teil mit einer Länge von 300 bis 400 mm und besteht aus einer ogivalen Spitze mit Außengewinde, einem dünnwandigen Hohlraum sowie einem Bodenbereich mit Innengewinde und mehreren Freistichen. In der Regel ist das Rohteil ein Abschnitt aus Vollmaterial. Schmiede- oder Gussrohlinge mit vorgeformtem Hohlraum sind derzeit die Ausnahme. Die gesamte Innenkontur muss daher aus dem Vollen gebohrt und anschließend ausgedreht werden. Hinzu kommt der Werkstoff: ein hochfester Stahl, bei dem die Späne schlecht brechen. Hohes Zerspanvolumen und schwieriger Spanbruch bestimmen das Maschinen- und Prozesskonzept.
Vertikale Bauweise: Die Späne fallen aus dem Bauteil
Beim Bohren aus dem Vollen und beim Ausdrehen entsteht ein großes Spanvolumen in einem einseitig geschlossenen Hohlraum. In einer Vertikaldrehmaschine hängt das Werkstück in der Pick-up-Spindel, wobei die Öffnung nach unten zeigt. Die Späne fallen durch die Schwerkraft direkt in den Späneförderer. Auf einer Horizontalmaschine hingegen würden die Späne in der Bohrung liegen bleiben. Es wäre eine zusätzliche Ausblasstation nötig und das Risiko von Spänenestern, die Oberflächen und Werkzeuge beschädigen, bliebe bestehen.
Ein weiterer Vorteil ist das Pick-up-Prinzip: Die Arbeitsspindel holt das Werkstück selbst vom integrierten Förderband und legt es nach der Bearbeitung wieder ab. Die Automation ist damit Bestandteil der Maschine. EMAG fertigt nach demselben Prinzip auch 120-mm-Mörsermunition, dort mit einer VT 4 für OP 10 und einer VL 8 für OP 20.
Die Maschine: VL 8
Zum Einsatz kommt die VL 8, die größte Maschine der modularen Vertikaldrehmaschinen von EMAG für Futterteile. Die wichtigsten Daten:
- Werkstückdurchmesser bis 400 mm, Futterdurchmesser bis 500 mm, Umlaufdurchmesser 520 mm
- Hauptspindel: 47,5 kW und 780 Nm bei 40 % ED, 34,5 kW und 600 Nm bei 100 % ED, maximal 2.850 min⁻¹
- Verfahrwege: 1.110 mm in X, 595 mm in Z; optional Y-Achse ±30 mm
- Zwölffach-Werkzeugrevolver, optional mit angetriebenen Werkzeugen
- Maschinenbett aus dem Polymerbeton Mineralit mit hoher Schwingungsdämpfung
Die Schwingungsdämpfung des Maschinenbetts kommt bei der Zerspanung des hochfesten Werkstoffs der Oberflächengüte und der Werkzeugstandzeit zugute. Das Pick-up-Prinzip mit integriertem Werkstückspeicher hält die Nebenzeiten zwischen den Bearbeitungen kurz.
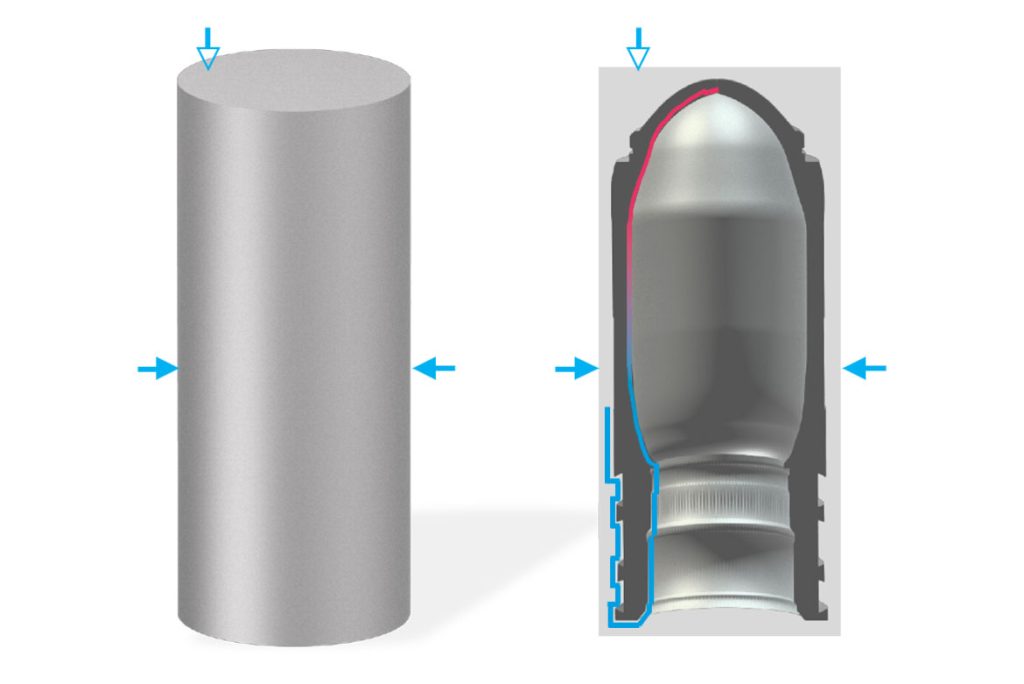
Prozessplan OP 10 auf der VL 8: Vollmaterial-Rohteil (links) und bearbeitetes Werkstück (rechts) mit ausgebohrter und ausgedrehter Innenkontur sowie geschrupptem Bodenbereich (rot)
Drei Operationen, drei Aufspannungen
- OP 10 – Bohren und Innendrehen: Das Rohteil wird am späteren Kopfende gespannt. Zunächst wird die Innenkontur aus dem Vollen gebohrt und anschließend auf Vorkontur ausgedreht, sodass der Hohlraum die Form eines Eies hat. In derselben Aufspannung wird der Bodenbereich innen und außen geschruppt. OP 10 ist die Operation mit dem größten Zerspanvolumen und der längsten Taktzeit.
- OP 20 – Außenkontur: Das Werkstück wird um 180 Grad gewendet und am vorgedrehten Boden gespannt. Bearbeitet werden der Körperdurchmesser, die Ogive und das Außengewinde am Kopf.
- OP 30 – Fertigbearbeitung: Das Werkstück kehrt in die Orientierung von OP 10 zurück. Außen- und Innendurchmesser am Boden werden fertigbearbeitet, einschließlich der Freistiche außen und des Innengewindes.
Die Trennung von Schruppen in OP 10 und Schlichten in OP 30 ist den Qualitätsanforderungen geschuldet: Die geforderten Toleranzen an Durchmessern, Gewinde und Freistichen lassen sich sicher nur in einer eigenen Schlichtoperation nach der Außenbearbeitung einhalten.
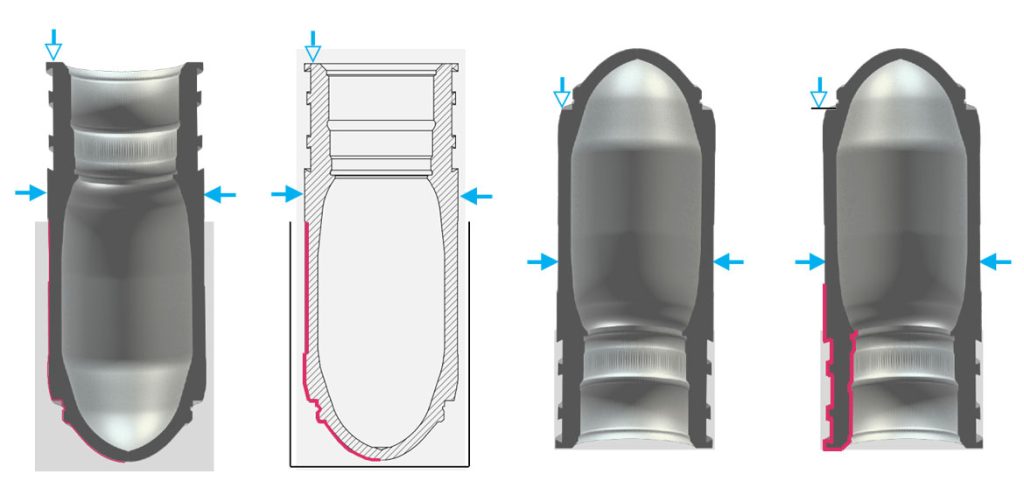
Links OP 20: Werkstück um 180 Grad gewendet, Bearbeitung von Außenkontur, Ogive und Außengewinde. Rechts OP 30: Fertigbearbeitung von Boden, Freistichen und Innengewinde (rot)
Linienauslegung: Fünf Maschinen für drei Operationen
Für die Auslegung ist die Balance der Taktzeiten entscheidend. OP 10 benötigt etwa die dreifache Zeit von OP 20 bzw. OP 30, damit keine Maschine auf eine andere warten muss. In OP 10 arbeiten daher drei VL 8 parallel, in OP 20 und OP 30 jeweils eine – ein abgestimmtes System aus fünf Maschinen. Liegt ein Schmiede- oder Gussrohling mit vorgeformtem Hohlraum vor, sinkt das Zerspanvolumen in OP 10 deutlich, sodass dort eine oder zwei Maschinen genügen. Darüber hinaus lässt sich das Konzept in beide Richtungen skalieren: von kompakten Konfigurationen mit wenigen Maschinen und manueller Beschickung für kleine Losgrößen bis hin zu Großserienlösungen mit 20 Maschinen, die in vier Produktionszellen aufgeteilt sind. Außerdem sind eine integrierte Teilereinigung sowie eine zentrale Rohteilzuführung und Fertigteilablage möglich.
Materialfluss und Automation
Am Linienanfang werden die Stangen per Kran manuell aufgelegt und auf einer Säge auf Länge geschnitten. Ein Portal-Beladesystem richtet die Abschnitte von der horizontalen in die vertikale Lage auf und übergibt sie an das TrackMotion-System. Dieses fährt auf einer Schiene hinter den Maschinen und bewegt sich mit einer Geschwindigkeit von bis zu 150 m/min horizontal sowie 25 m/min vertikal. Der programmierbare elektrische Greifer kann Werkstücke wenden, da die Orientierung zwischen OP 10, OP 20 und OP 30 jeweils wechselt.
Zwischen den Operationen befinden sich Zwischenpuffer, am Linienende ein Fertigteilpuffer. Aus diesem werden die Teile wieder per Kran entnommen. Die Puffer entkoppeln die Operationen. So können bei einem Werkzeugwechsel oder einer Störung an einer Maschine die übrigen weiterlaufen. Das erhöht den Ausstoß und die Gesamtanlageneffektivität (OEE).
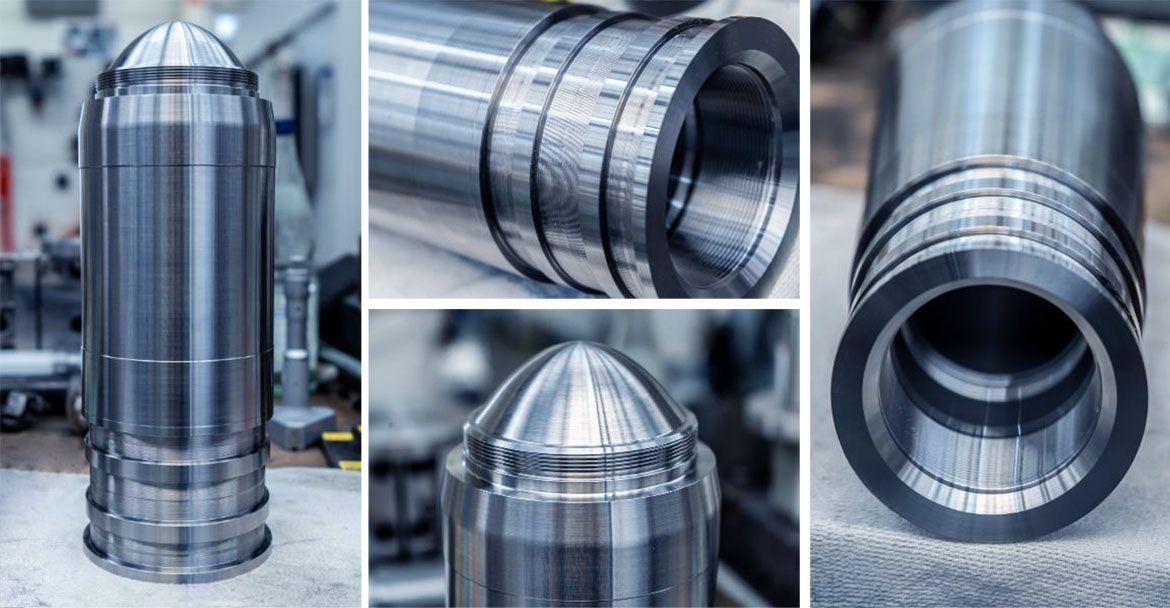
Bearbeitete Geschosskörper aus den Versuchen bei EMAG: Ogive mit Außengewinde, Bodenbereich mit Freistichen und Innengewinde
Zerspanversuche: Abgesicherte Schnittdaten
Da der Werkstoff sehr hart ist und die Späne schlecht brechen, hat EMAG umfangreiche Versuche an diesem Bauteil im eigenen Haus durchgeführt. Dabei wurden Schnittgeschwindigkeiten, Vorschübe und Werkzeuge für das Bohren aus dem Vollen, das Innen- und Außendrehen sowie das Drehen des Gewindes systematisch variiert. Das Ergebnis sind abgesicherte Schnittparameter für jede Operation. Damit lassen sich Taktzeiten belastbar kalkulieren und die geforderten Oberflächen erreichen.
Gesamtsystem aus einer Hand
EMAG liefert die Linie als Gesamtsystem inklusive Maschinen, Automation, Säge, Portal, Puffer sowie Prozesstechnologie mit Werkzeugen und erprobten Schnittdaten. Die Auslegung erfolgt anhand der geforderten Jahresstückzahl und des Schichtmodells. Eine Taktzeitberechnung und Materialflusssimulation sichern die Leistung ab, bevor die Anlage gebaut wird. Mithilfe einer 3D-Animation lässt sich die Linie vorab vollständig durchlaufen, sodass alle Stationen und Übergaben bereits in der Planungsphase nachvollziehbar sind.