Schleifen, Hartdrehen oder Schäldrehen? Für die Feinbearbeitung von Dicht- und Lagersitzen stehen drei Verfahren zur Wahl, und jedes hat seinen idealen Einsatzbereich. Der nachfolgende Vergleich zeigt, wo die Unterschiede bei Oberflächenqualität, Taktzeit und Kosten liegen und welche Kriterien bei der Verfahrensauswahl den Ausschlag geben.
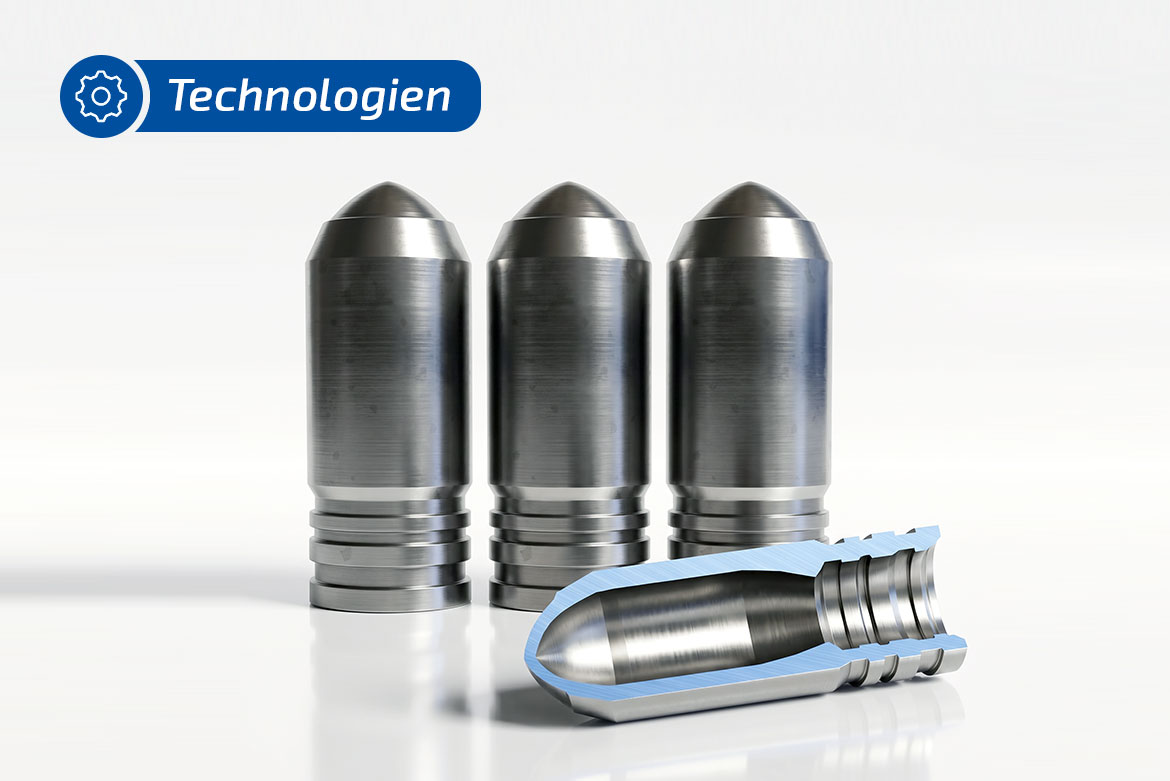
Für die Fertigung von 120-mm-Panzermunition hat EMAG ein Linienkonzept auf Basis der vertikalen Pick-up-Drehmaschine VL 8 entwickelt. Der Geschosskörper wird aus Vollmaterial in drei Operationen gefertigt: vom Bohren und Innendrehen über die Außenbearbeitung bis hin zur Fertigbearbeitung von Gewinden und Freistichen. Der Beitrag beschreibt das Werkstück, die Maschine, Prozessfolge, Linienauslegung, Automation sowie die Ergebnisse der Zerspanversuche.

Die Fertigung von Waffenläufen zählt zu den anspruchsvollsten Aufgaben im Bereich der Langteilbearbeitung. Extrem ungünstige Längen-Durchmesser-Verhältnisse, enge Rundlauftoleranzen, schwer zerspanbare Werkstoffe und die besondere Innengeometrie mit Zügen und Feldern stellen jeden Prozessschritt vor eigene Herausforderungen. Dieser Beitrag beschreibt die komplette Prozesskette vom gesägten Rohteil bis zum einbaufertigen Lauf. Anhand des Vergleichs zwischen einem gehämmerten und einem mit ECM bearbeiteten Rohr soll aufgezeigt werden, welche maschinellen und prozesstechnischen Voraussetzungen für ein belastbares Serienergebnis erforderlich sind. Weitere alternative Verfahren zum Einbringen von Zügen wie das Knopfziehen oder das Cut-Rifling werden in diesem Beispiel nicht berücksichtigt.
Mit dem Hochlauf der Elektromobilität verschiebt sich der Fokus in der Fertigung deutlich: Bauteile, die im Verbrenner durch maskierende Geräusche und Schwingungen „mitlaufen“ konnten, werden im E-Antrieb wesentlich kritischer bewertet. Der Grund ist simpel: Der Verbrennungsmotor erzeugt ein breites Geräuschspektrum, das viele Nebengeräusche überdeckt. Im elektrischen Antrieb entfällt diese akustische „Kulisse“ weitgehend, wodurch Abweichungen in Form, Lage und Oberfläche deutlich stärker wahrnehmbar werden.
Eine besondere Herausforderung in der modernen Automobilindustrie stellt die Herstellung von Lenkritzeln dar. Diese präzisen Verzahnungsteile sind unverzichtbare Komponenten in Lenksystemen und müssen höchsten Qualitätsansprüchen genügen, gleichzeitig aber in großen Stückzahlen wirtschaftlich produziert werden. Die Kombination aus geforderter Maßhaltigkeit, Oberflächengüte und Prozessstabilität erfordert spezialisierte Fertigungslösungen.
Im Interview erläutert Konstantin Ungefuk, Leiter Business Unit Verzahnen weich bei EMAG, die komplexe Prozesskette bei der Bearbeitung von Lenkritzeln. Er gibt detaillierte Einblicke in jeden Bearbeitungsschritt – vom Drehen des Rohteils über das Wälzfräsen im weichen Zustand, das Präzisionsschleifen der Lagersitze nach dem Härten bis hin zum abschließenden Schälwälzfräsen der gehärteten Verzahnung.
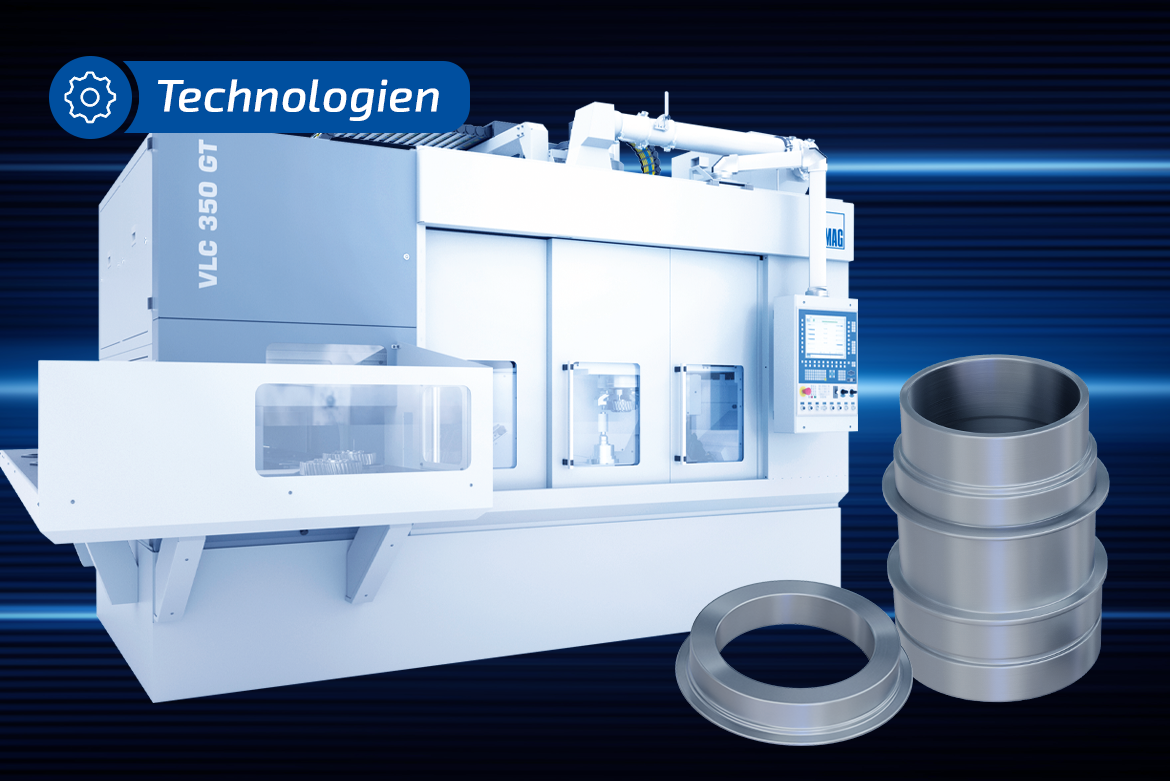
Der Wave Generator (Wellgenerator) ist ein zentrales Antriebselement in Wellengetrieben, die insbesondere in der Robotik aufgrund ihrer hohen Untersetzungsverhältnisse bei kompakter Bauweise eingesetzt werden. Die Komponente besteht aus einem Kugellager mit elliptisch verformtem Außenring, das auf einen Welle montiert wird und typischerweise als Eingangsseite des Getriebes fungiert.
Die Fertigung dieser Bauteile stellt Hersteller vor erhebliche technische Herausforderungen: Die geforderten Formtoleranzen im einstelligen Mikrometerbereich bei gleichzeitig komplexen Ellipsengeometrien und dünnwandigen Strukturen erfordern spezialisierte Fertigungsstrategien und entsprechend leistungsfähige Werkzeugmaschinen.
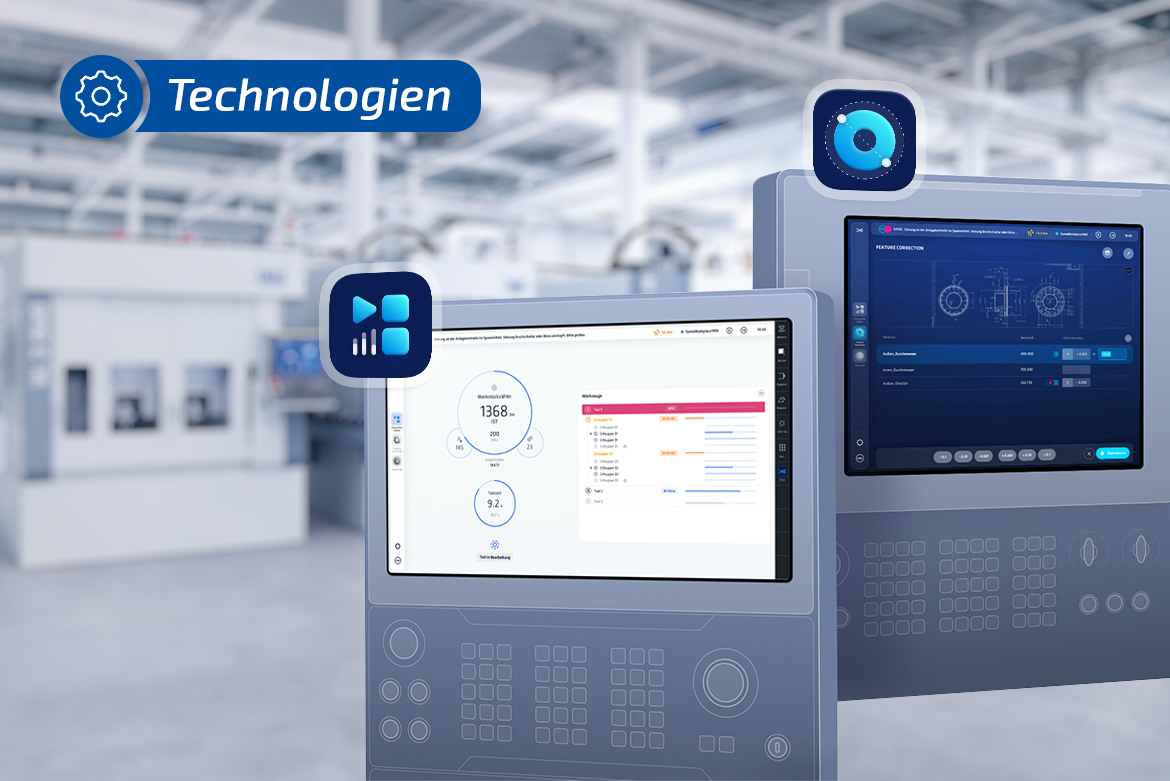
Erleben Sie die neue Generation von EDNA Feature Correction und EDNA Production Status.
EDNA Feature Correction ist ein Kernbestandteil von EDNA ONE und ermöglicht die manuelle oder automatische Anpassung von Fertigungsmerkmalen in Echtzeit. So bleibt die Produktqualität dauerhaft stabil und Prozessabweichungen können unmittelbar korrigiert werden.
EDNA Production Status ist ein zentrales Modul von EDNA ONE und stellt den aktuellen Zustand einer Maschine sowie den gesamten Produktionsfortschritt in Echtzeit dar. Bediener erhalten eine klare Übersicht über aktive Programme, anstehende Arbeitsschritte und mögliche Stillstände. Dadurch wird der Maschinenbetrieb transparenter, Reaktionszeiten verkürzen sich und die Fertigung lässt sich deutlich effizienter steuern.
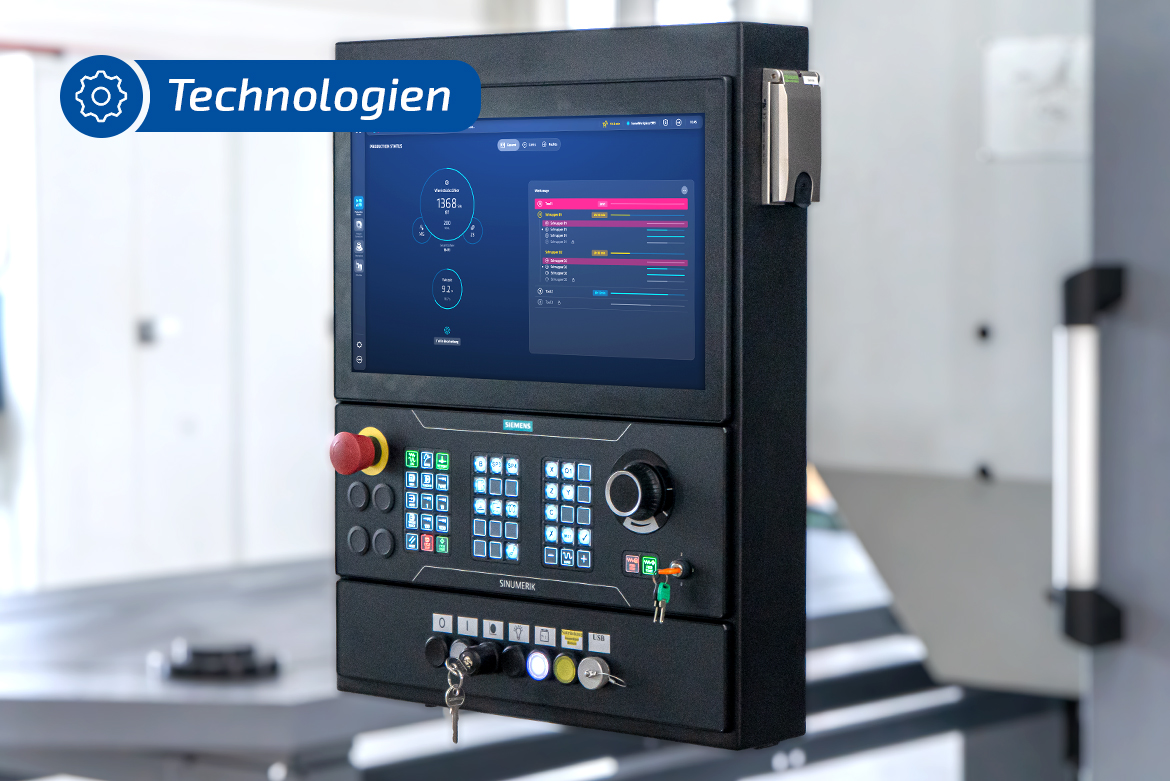
Mit der Einführung der Sinumerik One setzt EMAG konsequent auf die neueste CNC-Steuerungstechnologie von Siemens. Sie ersetzt die bisherige 840D sl-Plattform und bildet die Grundlage für die nächste Generation digital vernetzter Fertigungssysteme. In Kombination mit der neuen EMAG Software auf Basis von WinCC Unified entsteht ein zukunftssicheres Steuerungssystem, das höchste Performance, intuitive Bedienung und nahtlose Integration von Smart-Data-Anwendungen vereint.
Die zunehmende Automatisierung in der industriellen Fertigung stellt Unternehmen vor klare Anforderungen: kurze Inbetriebnahmezeiten, hohe Flexibilität bei wechselnden Werkstücken sowie eine einfache Integration in bestehende Produktionsumgebungen. Mit der MRC – Modularen Roboterzelle steht ein Automationssystem zur Verfügung, das genau auf diese Anforderungen ausgelegt ist und insbesondere für das automatisierte Werkstückhandling in der zerspanenden Fertigung konzipiert wurde.
Die MRC wurde erstmals als Bin-Picking-Lösung vorgestellt, ist jedoch von Beginn an als universell einsetzbares Automationssystem ausgelegt. Der modulare Aufbau erlaubt es, unterschiedliche Anwendungsfälle aus einem Baukasten heraus abzudecken und die Zelle an neue Aufgaben anzupassen, ohne grundlegende konstruktive Änderungen vornehmen zu müssen.

In modernen Fertigungsbetrieben zählt Energieeffizienz zu den zentralen Stellgrößen für Wirtschaftlichkeit und Nachhaltigkeit. Mit dem neuen EDNA Energy Manager stellt EMAG nun eine Softwarelösung vor, die genau hier ansetzt: Sie ermöglicht es, FANUC-gesteuerte Maschinen intelligent zu steuern und Energie gezielt einzusparen – ohne Eingriffe des Bedieners. Über automatisierte Zeit- und Energiesparprofile lassen sich sowohl der Startvorgang als auch Ruhephasen optimal planen und umsetzen. Das Ergebnis: geringere Energiekosten, höhere Maschinenverfügbarkeit und ein Beitrag zur nachhaltigen Produktion.