El torneado scroll-free es un proceso de torneado desarrollado por EMAG en el que un filo de corte recto, inclinado 45 grados, se desplaza tangencialmente junto a la pieza de trabajo en rotación. El punto de contacto se desplaza continuamente a lo largo del filo de corte. De esta manera se obtienen superficies twist-free con una calidad comparable a la del rectificado, significativamente más rápido que el torneado convencional de acabado y completamente en seco.


La fabricación de cañones de armas de fuego es uno de los procesos más exigentes dentro del mecanizado de piezas de gran longitud. Las relaciones extremadamente desfavorables entre longitud y diámetro, las estrictas tolerancias de concentricidad, los materiales de difícil maquinado y la compleja geometría interna del cañón, con sus estrías y campos, representan desafíos específicos en cada etapa del proceso.
Este artículo describe la cadena completa de fabricación, desde el material en bruto cortado hasta el cañón listo para su montaje. Mediante la comparación entre un cañón fabricado mediante forjado por martillado en frío y otro producido mediante mecanizado electroquímico (ECM), se muestran los requisitos de maquinaria y de proceso necesarios para obtener resultados consistentes y confiables en la producción en serie.
En este ejemplo no se consideran otros métodos alternativos para la fabricación del estriado, como el estriado por botón (Button Rifling) o el estriado por corte (Cut Rifling).
En la fabricación de pequeñas piezas chuck, las exigencias de precisión y rentabilidad aumentan simultáneamente. Ruedas de engrane, engranes planetarios, ruedas dentadas, anillos de leva, anillos de bombas, levas individuales o generadores de onda deben someterse a un mecanizado final preciso después del endurecimiento. Se requieren tolerancias dimensionales y de forma muy estrechas, relaciones de posición estables y calidades superficiales definidas – frecuentemente en grandes volúmenes de producción.
La VL 100 GT de EMAG está diseñada para esta tarea. Este centro vertical de torneado y rectificado combina torneado duro y rectificado en una sola máquina, permitiendo el mecanizado de acabado de alta precisión de pequeñas piezas chuck de hasta 100 milímetros de diámetro en una sola sujeción. Esto reduce errores por reclampe, acorta los tiempos de proceso y garantiza de forma fiable calidades superficiales exigentes.
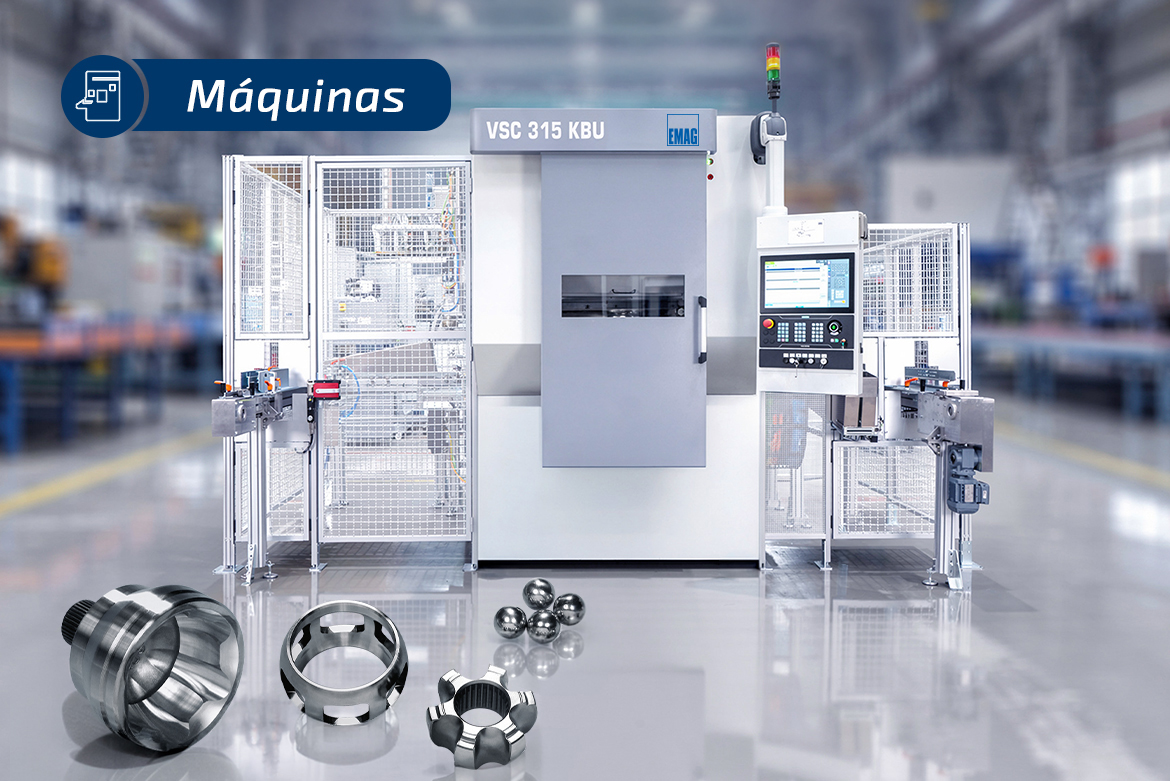
Las cajas de junta homocinética se encuentran entre los componentes técnicamente más exigentes en los sistemas de transmisión de los vehículos motorizados. Junto con los cubos de bolas, las jaulas de bolas y los muñones de eje, forman la base de las juntas homocinéticas, que permiten una transmisión uniforme de la fuerza entre dos ejes, incluso con ángulos variables y compensación de longitud. La calidad de fabricación de las pistas de rodadura de las bolas en estos componentes determina de manera decisiva la funcionalidad, la suavidad de marcha y la vida útil de todo el sistema de transmisión.
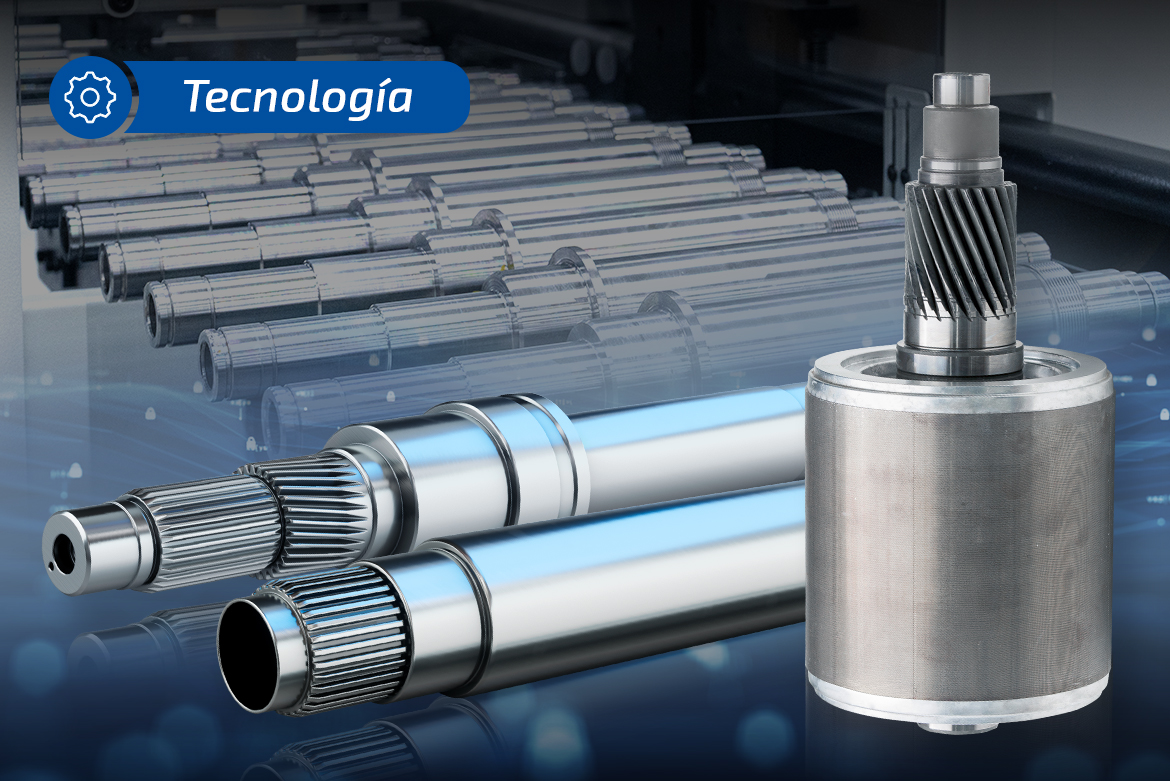
Con el auge de la electromovilidad, el enfoque en la manufactura cambia de forma significativa: componentes que en el motor de combustión podían “pasar desapercibidos” gracias al enmascaramiento de ruidos y vibraciones, en los motores eléctricos son evaluados de manera mucho más crítica. La razón es simple: el motor de combustión genera un amplio espectro de ruido que enmascara muchos sonidos secundarios. En el motor eléctrico, este “telón de fondo” acústico desaparece en gran medida, por lo que las desviaciones en forma, posición y superficie se vuelven mucho más perceptibles.
Un desafío particular en la industria automotriz moderna lo representa la fabricación de piñones de dirección. Estos componentes de dentado de alta precisión son elementos indispensables en los sistemas de dirección y deben cumplir con los más altos estándares de calidad, al mismo tiempo que se producen de manera económica en grandes volúmenes. La combinación de exigencias en precisión dimensional, calidad superficial y estabilidad del proceso requiere soluciones de manufactura especializadas.
En la entrevista, Konstantin Ungefuk, jefe de la Unidad de Negocio de Dentado en Blando en EMAG, explica la compleja cadena de procesos involucrada en el mecanizado de piñones de dirección. Ofrece una visión detallada de cada etapa del proceso, desde el torneado de la pieza en bruto, pasando por el fresado por generación en estado blando, el rectificado de precisión de los asientos de rodamiento después del tratamiento térmico, hasta el skiving final del dentado endurecido.
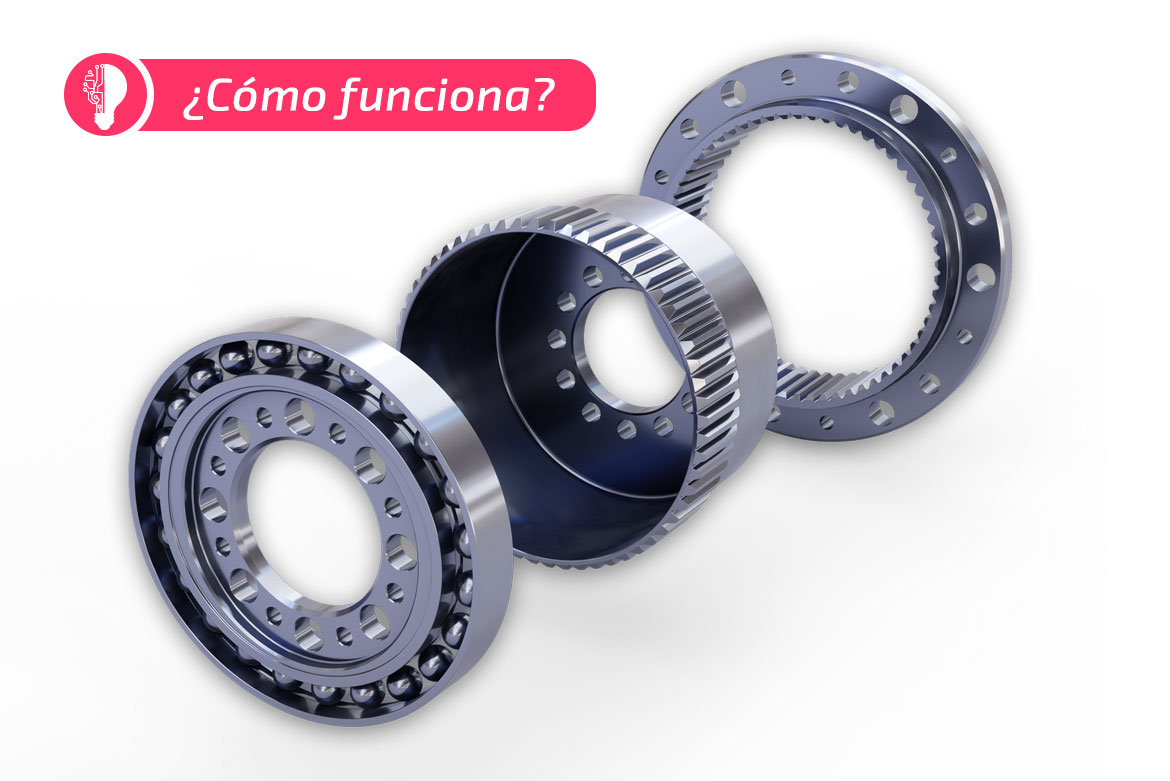
Los engranes helicoidales son indispensables en los sistemas de accionamiento de precisión. Desempeñan un papel fundamental, especialmente en robótica, tecnología de automatización y ejes de posicionamiento con altos requisitos de precisión. Pero ¿cuál es exactamente el principio de funcionamiento de esta tecnología de engranajes y por qué es especialmente adecuada para soluciones de accionamiento compactas y libres de juego?
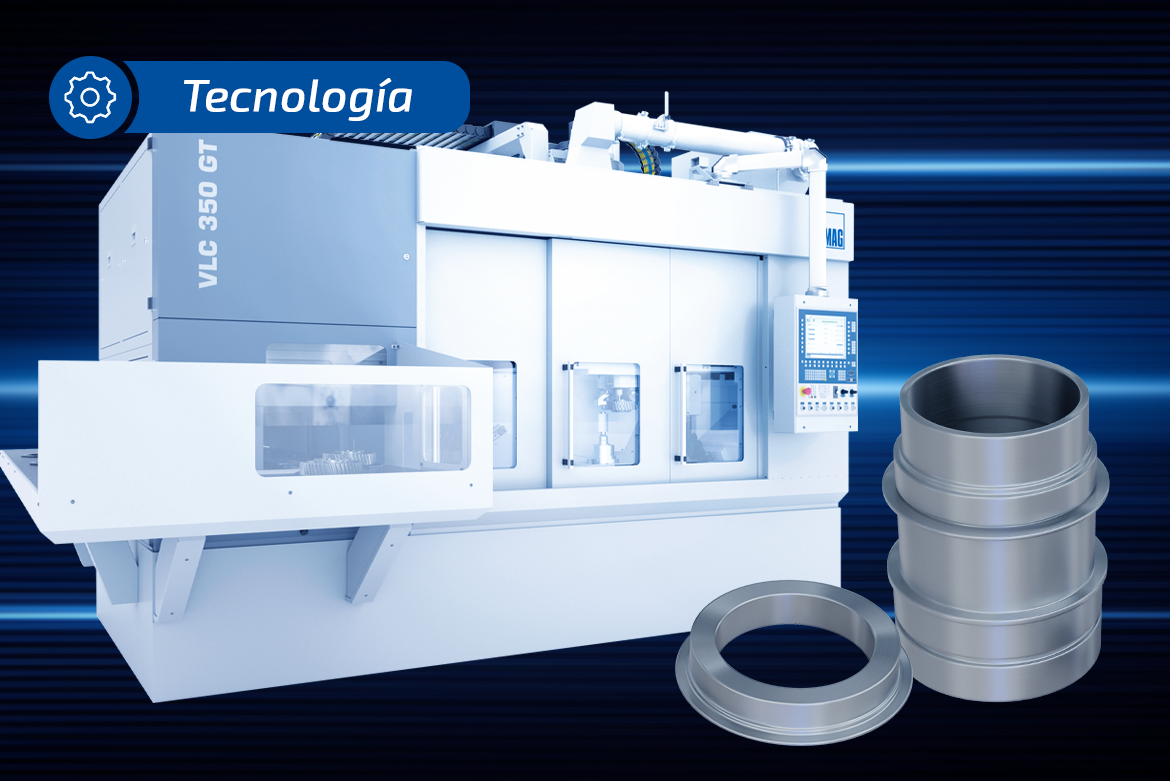
Los Wave Generators son elementos de accionamiento centrales en los reductores de transmisión armónica, que se utilizan especialmente en robótica y humanoides debido a sus altas relaciones de reducción y a su diseño compacto. El componente consta de un rodamiento de bolas con un anillo exterior de forma elíptica, que se monta sobre un eje y generalmente funciona como el lado de entrada del reductor.
La fabricación de estos componentes plantea importantes retos técnicos para los fabricantes: las tolerancias de forma son del orden de una sola cifra en micrómetros, junto con las geometrías elípticas complejas y las estructuras de pared delgada, requieren estrategias de fabricación especializadas y máquinas herramienta con el desempeño adecuado.

Las rótulas esféricas son indispensables en la construcción moderna de vehículos, especialmente en los sistemas de suspensión y dirección, donde desempeñan funciones relevantes para la seguridad. ¿En qué consiste su funcionamiento y qué requisitos se derivan de él para la fabricación con precisa del perno de bola?

Descubra la nueva generación de EDNA Feature Correction y EDNA Production Status.
EDNA Feature Correction es un componente clave de EDNA ONE y permite el ajuste manual o automático de las características de fabricación en tiempo real. De esta manera, la calidad del producto se mantiene estable de forma permanente y las desviaciones del proceso pueden corregirse inmediatamente.
EDNA Production Status es un módulo central de EDNA ONE que muestra el estado actual de una máquina y el progreso total de la producción en tiempo real. Los operadores obtienen una visión general clara de los programas activos, los pasos de trabajo pendientes y las posibles paradas. Esto hace que el funcionamiento de la máquina sea más transparente, reduce los tiempos de respuesta y permite gestionar la producción de manera mucho más eficiente.