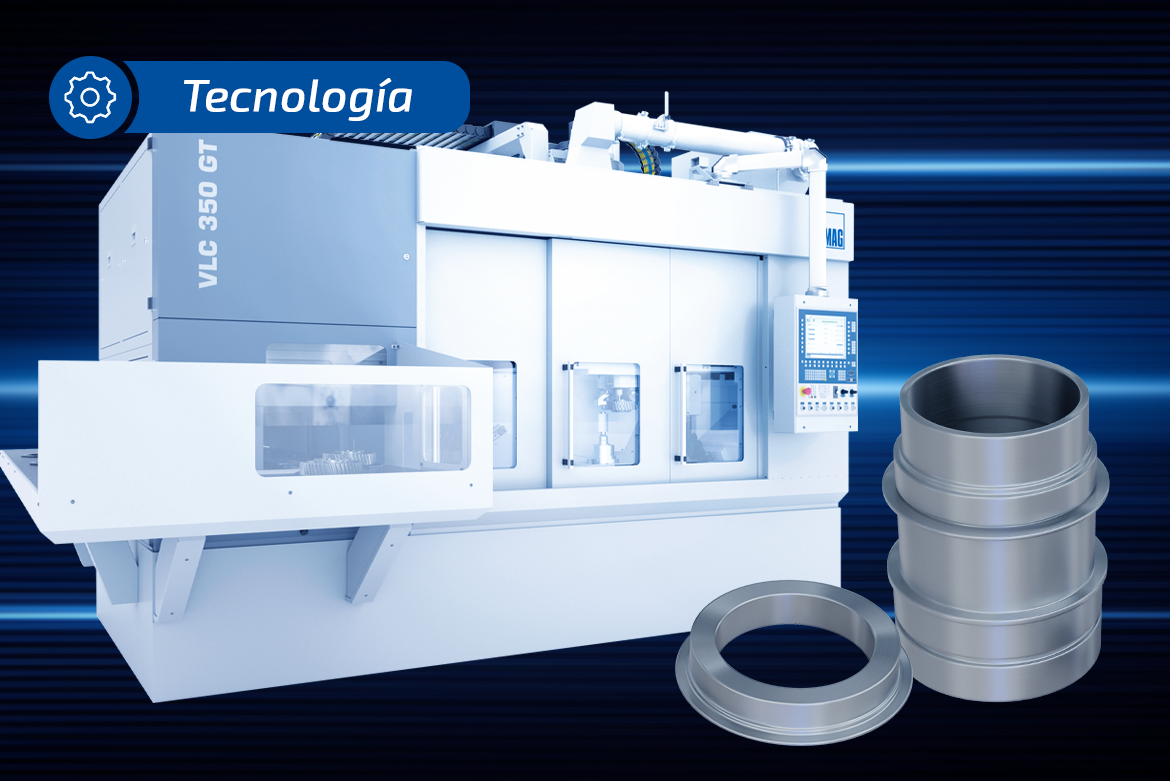
Para la fabricación de munición para tanques de 120 mm, EMAG ha desarrollado un concepto de línea de producción basado en el torno vertical Pick-up VL 8. El cuerpo del proyectil se fabrica a partir de material macizo en tres operaciones: desde el taladrado y el torneado interior, pasando por el mecanizado exterior, hasta el acabado de las roscas y las ranuras de alivio. El artículo describe la pieza, la máquina, la secuencia del proceso, la configuración de la línea y la automatización, así como los resultados de las pruebas de mecanizado.
Tecnología
La fabricación de cañones de armas de fuego es uno de los procesos más exigentes dentro del mecanizado de piezas de gran longitud. Las relaciones extremadamente desfavorables entre longitud y diámetro, las estrictas tolerancias de concentricidad, los materiales de difícil maquinado y la compleja geometría interna del cañón, con sus estrías y campos, representan desafíos específicos en cada etapa del proceso.
Este artículo describe la cadena completa de fabricación, desde el material en bruto cortado hasta el cañón listo para su montaje. Mediante la comparación entre un cañón fabricado mediante forjado por martillado en frío y otro producido mediante mecanizado electroquímico (ECM), se muestran los requisitos de maquinaria y de proceso necesarios para obtener resultados consistentes y confiables en la producción en serie.
En este ejemplo no se consideran otros métodos alternativos para la fabricación del estriado, como el estriado por botón (Button Rifling) o el estriado por corte (Cut Rifling).
Con el auge de la electromovilidad, el enfoque en la manufactura cambia de forma significativa: componentes que en el motor de combustión podían “pasar desapercibidos” gracias al enmascaramiento de ruidos y vibraciones, en los motores eléctricos son evaluados de manera mucho más crítica. La razón es simple: el motor de combustión genera un amplio espectro de ruido que enmascara muchos sonidos secundarios. En el motor eléctrico, este “telón de fondo” acústico desaparece en gran medida, por lo que las desviaciones en forma, posición y superficie se vuelven mucho más perceptibles.
Un desafío particular en la industria automotriz moderna lo representa la fabricación de piñones de dirección. Estos componentes de dentado de alta precisión son elementos indispensables en los sistemas de dirección y deben cumplir con los más altos estándares de calidad, al mismo tiempo que se producen de manera económica en grandes volúmenes. La combinación de exigencias en precisión dimensional, calidad superficial y estabilidad del proceso requiere soluciones de manufactura especializadas.
En la entrevista, Konstantin Ungefuk, jefe de la Unidad de Negocio de Dentado en Blando en EMAG, explica la compleja cadena de procesos involucrada en el mecanizado de piñones de dirección. Ofrece una visión detallada de cada etapa del proceso, desde el torneado de la pieza en bruto, pasando por el fresado por generación en estado blando, el rectificado de precisión de los asientos de rodamiento después del tratamiento térmico, hasta el skiving final del dentado endurecido.
Los Wave Generators son elementos de accionamiento centrales en los reductores de transmisión armónica, que se utilizan especialmente en robótica y humanoides debido a sus altas relaciones de reducción y a su diseño compacto. El componente consta de un rodamiento de bolas con un anillo exterior de forma elíptica, que se monta sobre un eje y generalmente funciona como el lado de entrada del reductor.
La fabricación de estos componentes plantea importantes retos técnicos para los fabricantes: las tolerancias de forma son del orden de una sola cifra en micrómetros, junto con las geometrías elípticas complejas y las estructuras de pared delgada, requieren estrategias de fabricación especializadas y máquinas herramienta con el desempeño adecuado.
Descubra la nueva generación de EDNA Feature Correction y EDNA Production Status.
EDNA Feature Correction es un componente clave de EDNA ONE y permite el ajuste manual o automático de las características de fabricación en tiempo real. De esta manera, la calidad del producto se mantiene estable de forma permanente y las desviaciones del proceso pueden corregirse inmediatamente.
EDNA Production Status es un módulo central de EDNA ONE que muestra el estado actual de una máquina y el progreso total de la producción en tiempo real. Los operadores obtienen una visión general clara de los programas activos, los pasos de trabajo pendientes y las posibles paradas. Esto hace que el funcionamiento de la máquina sea más transparente, reduce los tiempos de respuesta y permite gestionar la producción de manera mucho más eficiente.
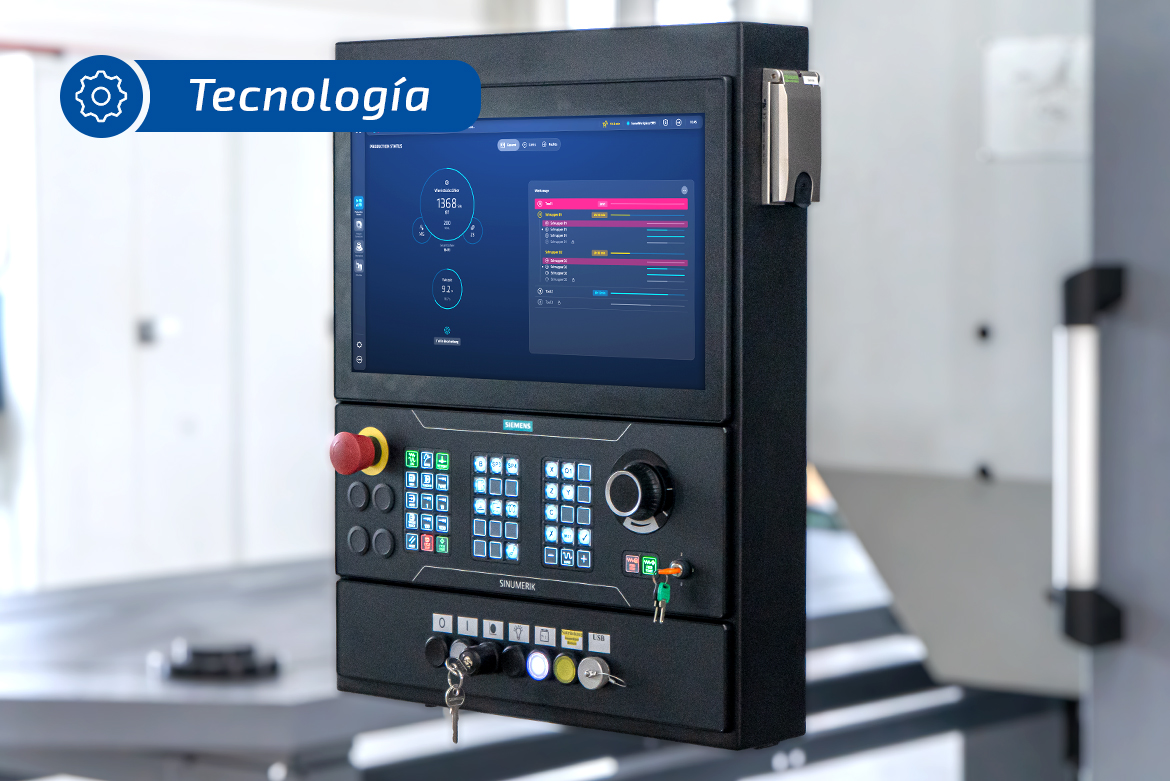
Con la introducción de Sinumerik One, EMAG apuesta de manera decidida por la más reciente tecnología de control CNC de Siemens.
Este sistema sustituye la plataforma anterior 840D sl y se convierte en la base para la próxima generación de sistemas de fabricación digitalmente interconectados.
En combinación con el nuevo software de EMAG basado en WinCC Unified, surge un sistema de control preparado para el futuro que integra: Máximo rendimiento, Operación intuitiva e Integración fluida de aplicaciones Smart Data.
La creciente automatización en la fabricación industrial plantea a las empresas unos requisitos claros: tiempos de puesta en marcha cortos, gran flexibilidad con piezas de trabajo variables y una integración sencilla en los entornos de producción existentes. Con la MRC (celda robótica modular) se dispone de un sistema de automatización diseñado específicamente para satisfacer estos requisitos y concebido especialmente para la manipulación automatizada de piezas de trabajo en la fabricación por arranque de viruta.
La MRC se presentó por primera vez como una solución de bin-picking, pero desde el principio se diseñó como un sistema de automatización de uso universal. Su estructura modular permite cubrir diferentes casos de aplicación a partir de una estructura modular y adaptar la celda a nuevas tareas, sin tener que realizar cambios fundamentales en su diseño.
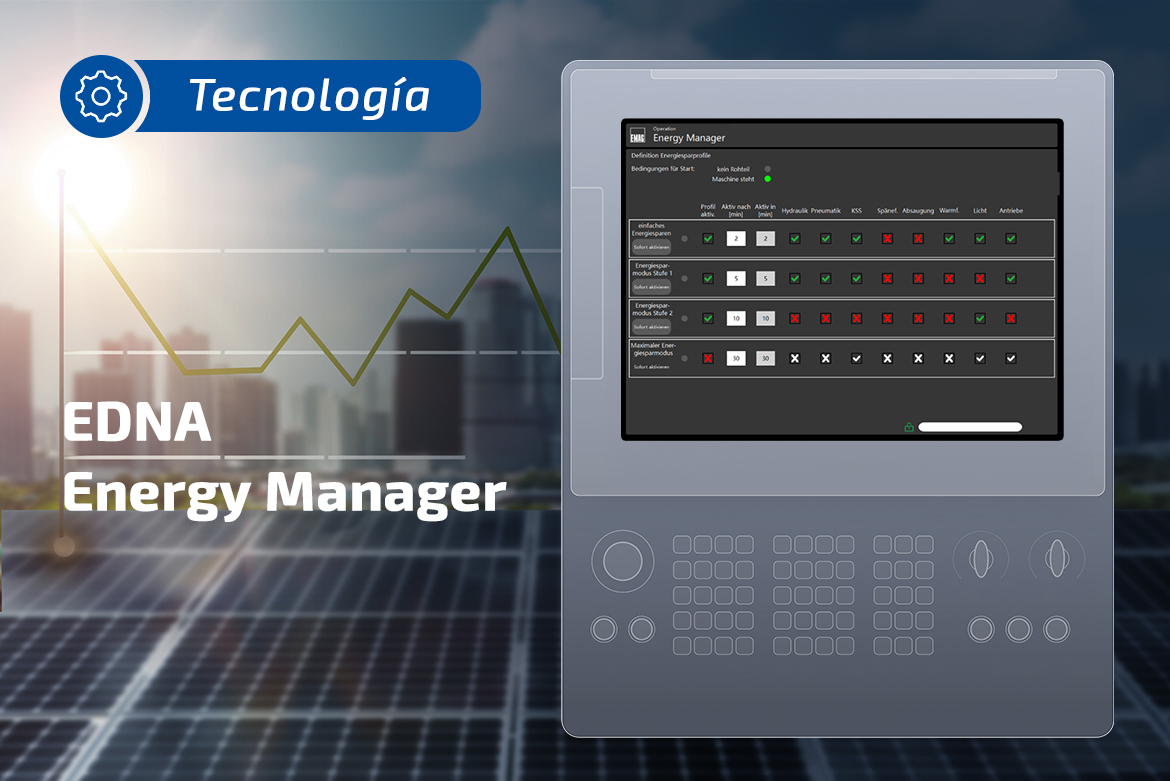
En las plantas de producción modernas, la eficiencia energética es uno de los factores clave para la rentabilidad y la sostenibilidad. Con el nuevo EDNA Energy Manager, EMAG presenta una solución de software que aborda precisamente este aspecto: permite controlar de manera inteligente las máquinas con control FANUC y ahorrar energía de forma específica, sin intervención del operador. Mediante perfiles automatizados de ahorro de tiempo y energía, es posible planificar y ejecutar de manera óptima tanto el arranque como las fases de inactividad.
El resultado: menores costos energéticos, mayor disponibilidad de las máquinas y una contribución significativa a la producción sostenible.
La incorporación del perfil de estriado helicoidal en el cañón —como ocurre en armas deportivas— representa un desafío técnico considerable. La geometría interna es altamente compleja y difícil de lograr mediante procesos convencionales de maquinado o conformado, además de requerir una precisión extrema. Aunque los métodos de conformado son comunes, suelen implicar inversiones elevadas y costos adicionales de proceso. Sin embargo, el mecanizado electroquímico de metales (ECM) de EMAG ofrece una alternativa eficiente: procesos rápidos, precisos y con acabados superficiales de alta calidad. Una entrevista con Daniel Plattner, director técnico de Ventas de EMAG -ECM, sobre las posibilidades de los nuevos procesos de producción en el estriado.