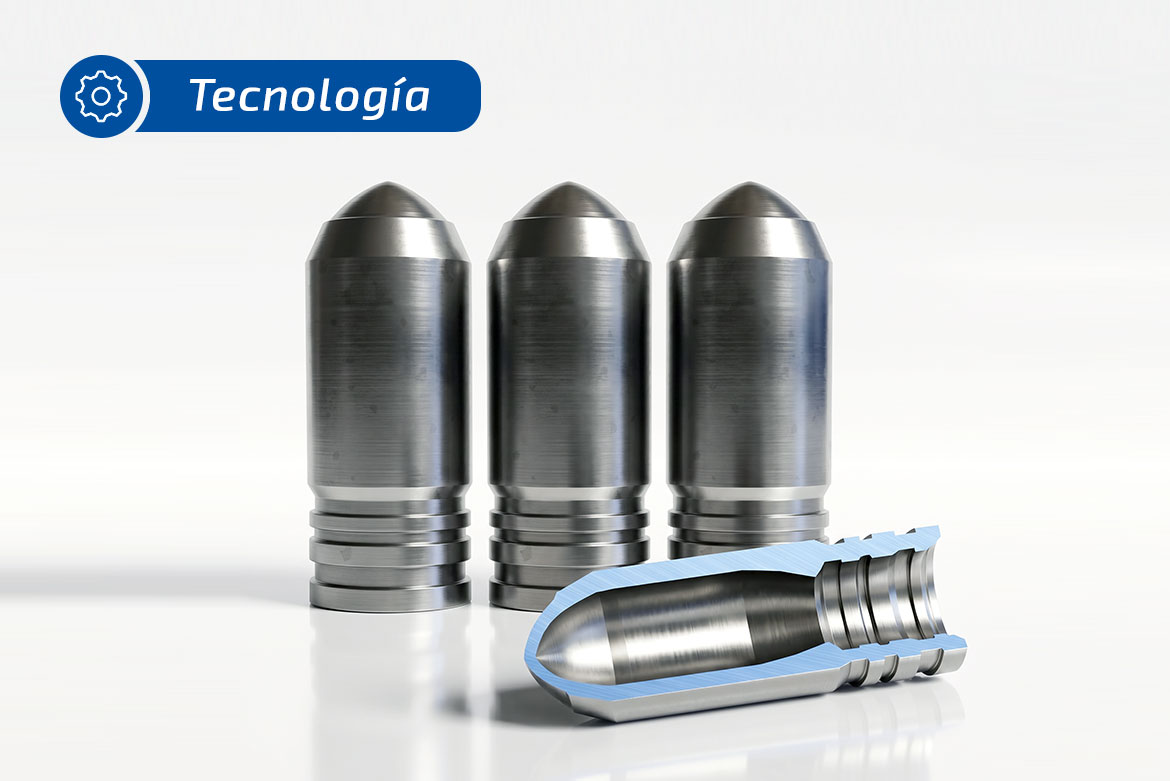
Para la fabricación de munición para tanques de 120 mm, EMAG ha desarrollado un concepto de línea de producción basado en el torno vertical Pick-up VL 8. El cuerpo del proyectil se fabrica a partir de material macizo en tres operaciones: desde el taladrado y el torneado interior, pasando por el mecanizado exterior, hasta el acabado de las roscas y las ranuras de alivio. El artículo describe la pieza, la máquina, la secuencia del proceso, la configuración de la línea y la automatización, así como los resultados de las pruebas de mecanizado.
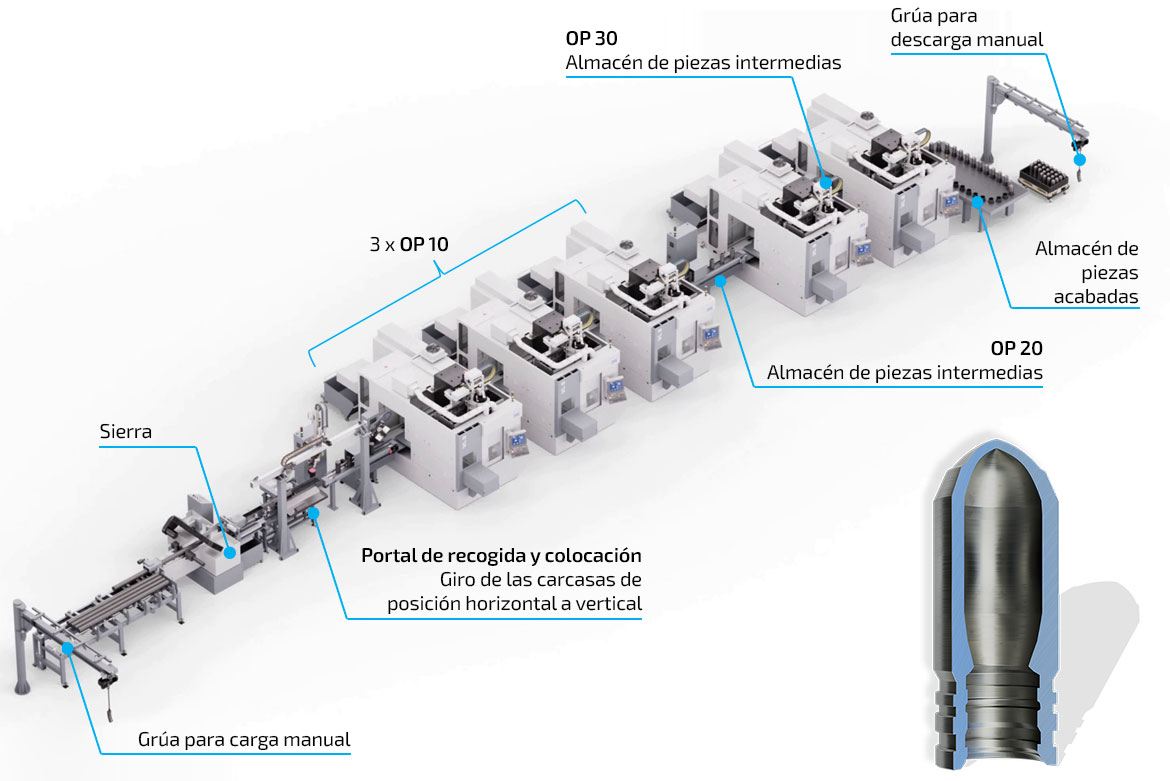
Concepto de línea con sierra, sistema de carga tipo pórtico, tres tornos VL 8 en la OP10, un torno VL 8 en cada una de las OP 20 y 30, almacenamientos intermedios, almacén de piezas terminadas y automatización TrackMotion.
La pieza: cuerpo del proyectil de acero de alta resistencia
La munición para tanques de calibre 120 mm forma parte, junto con la munición para morteros de 120 mm y los proyectiles de artillería de 155 mm, de las piezas para las que EMAG ofrece sistemas de fabricación completos. El cuerpo del proyectil es una pieza de simetría rotacional con una longitud de entre 300 y 400 mm. Consta de una punta ojival con rosca externa, una cavidad de paredes delgadas y una zona de base con rosca interna y varias ranuras de alivio. Por lo general, la pieza en bruto es un segmento de material macizo. Actualmente, las piezas forjadas o fundidas con una cavidad preformada son la excepción. Por ello, toda la geometría interior debe taladrarse a partir de material macizo y, posteriormente, mecanizarse mediante torneado interno. A esto se suma el material: un acero de alta resistencia en el que la viruta es difícil de romper. El gran volumen de material que debe retirarse y la dificultad para romper las virutas determinan el concepto de máquina y proceso.
Diseño vertical: las virutas caen fuera de la pieza
Durante el taladrado a partir de material macizo y el torneado interno se genera un gran volumen de virutas dentro de una cavidad cerrada por un extremo. En un torno vertical, la pieza queda suspendida en el husillo Pick-up, con la abertura orientada hacia abajo. Las virutas caen directamente al transportador de virutas por efecto de la gravedad. En una máquina horizontal, en cambio, las virutas permanecerían en el interior del taladro. Sería necesaria una estación adicional de soplado para expulsarlas y el riesgo de acumulación de viruta que daña superficies y herramientas persistiría.
Otra ventaja adicional es el principio Pick-up: el husillo de trabajo recoge la pieza directamente de la banda transportadora integrada y la deposita nuevamente después del mecanizado. De este modo, la automatización forma parte de la propia máquina. EMAG también fabrica munición para morteros de 120 mm con el mismo principio, utilizando un torno VT 4 para la OP 10 y un torno VL 8 para la OP 20.
La máquina: VL 8
Se utiliza la VL 8, la máquina más grande de la gama modular de tornos verticales de EMAG para piezas chuck. Sus principales especificaciones son:
- Diámetro de la pieza de hasta 400 mm, diámetro de chuck de hasta 500 mm, diámetro de giro de 520 mm
- Husillo principal: 47,5 kW y 780 Nm con un ciclo de trabajo del 40 %, 34,5 kW y 600 Nm con un ciclo de trabajo del 100 %, máximo 2.850 min⁻¹
- Recorridos de los ejes: 1.110 mm en X, 595 mm en Z; eje Y opcional de ±30 mm
- Torreta portaherramientas de doce posiciones, opcionalmente con herramientas vivas
- Bancada de máquina de hormigón polímero Mineralit, con una elevada capacidad de amortiguación de vibraciones.
La capacidad de amortiguación de vibraciones de la bancada favorece la calidad superficial y la vida útil de las herramientas al mecanizar este acero de alta resistencia. El principio Pick-up, con su almacén de piezas integrado, permite reducir los tiempos auxiliares entre las operaciones de mecanizado.
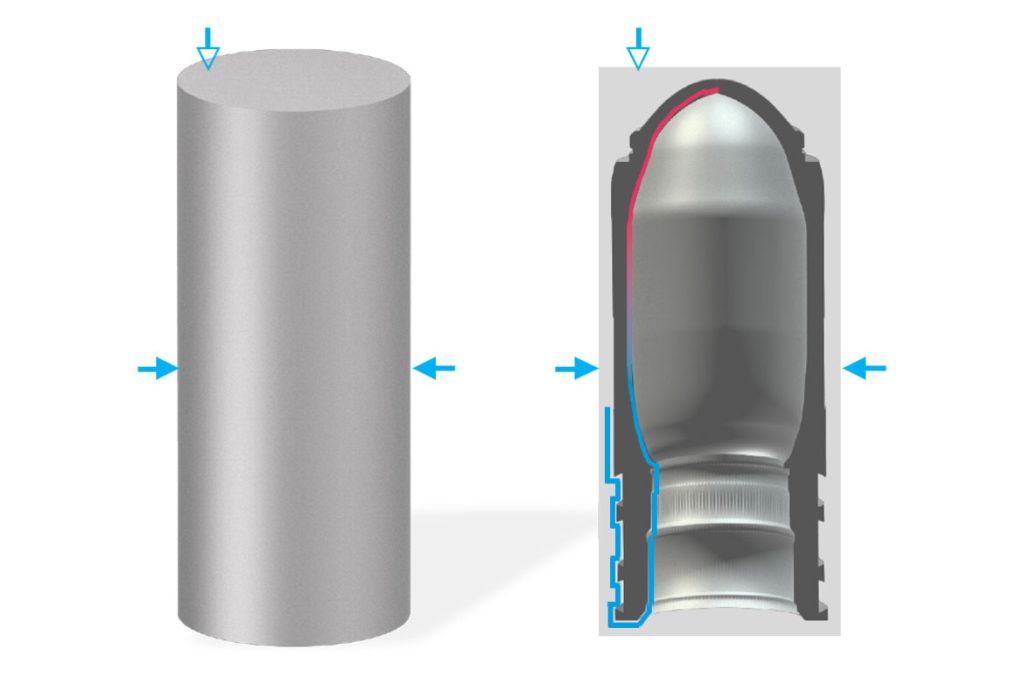
Plan de proceso OP 10 en la VL 8: pieza en bruto de material macizo (izquierda) y pieza de trabajo mecanizada (derecha) con contorno interno taladrado y torneado, así como zona inferior desbastada (rojo).
Tres operaciones, tres configuraciones
- OP 10 – Perforación y torneado interno: La pieza en bruto se sujeta por el extremo que posteriormente será la cabeza del proyectil. En primer lugar, se realiza la perforación del contorno interno a partir del material macizo y, a continuación, se realiza el torneado hasta obtener el contorno preliminar, de modo que la cavidad adquiera la forma de un huevo. En la misma sujeción se desbasta la zona inferior por dentro y por fuera. La OP 10 es la operación en la que se retira la mayor cantidad de material y que tiene el tiempo de ciclo más largo.
- OP 20 – Contorno exterior: La pieza de trabajo se gira 180 grados y se sujeta por la parte inferior previamente torneada. Se mecanizan el diámetro del cuerpo, la ojiva y la rosca externa en la cabeza.
- OP 30 – Acabado: La pieza de trabajo vuelve a la orientación de la OP 10. Se realiza el acabado de los diámetros externos e internos de la base, incluidas las ranuras de desbaste externas y la rosca interna.
La separación entre el mecanizado de desbaste en la OP 10 y el mecanizado de acabado en la OP 30 se debe a los requisitos de calidad: las tolerancias exigidas en diámetros, roscas y rebajes solo pueden respetarse con seguridad en una operación de mecanizado de acabado específica tras el mecanizado externo.
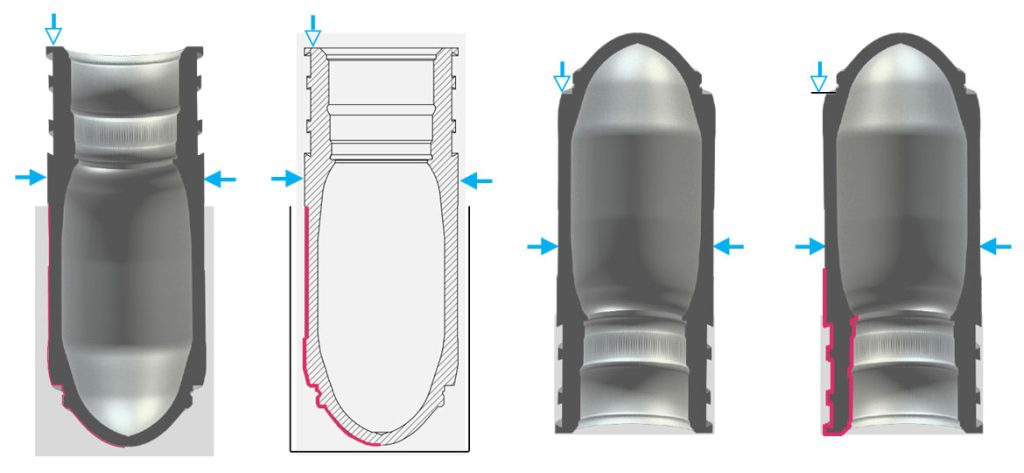
A la izquierda, OP 20: pieza de trabajo gira 180 grados, mecanizado de los contornos externos, la ojiva y la rosca externa. A la derecha, OP 30: acabado del fondo, los rebajes y la rosca interna (en rojo).
Diseño de la línea: cinco máquinas para tres operaciones
Para el diseño, es decisivo el equilibrio de los tiempos de ciclo. La OP10 requiere aproximadamente el triple de tiempo que las OP 20 y 30, para que ninguna máquina tenga que esperar a otra. Por ello, en la OP 10 funcionan tres VL 8 en paralelo, mientras que en la OP 20 y la OP 30 hay una en cada una: un sistema coordinado de cinco máquinas. Si se dispone de una pieza en bruto forjada o fundida con una cavidad preformada, el volumen de mecanizado en la OP 10 se reduce considerablemente, de modo que allí bastan dos máquinas o incluso una sola. Además, el concepto puede ampliarse o reducirse en ambas direcciones: desde configuraciones compactas con pocas máquinas y carga manual para lotes pequeños, hasta soluciones para producción en grandes series con 20 máquinas distribuidas en cuatro celdas de producción. También es posible integrar un sistema de limpieza de piezas, así como una alimentación centralizada de piezas en bruto y una estación central para depositar las piezas terminadas.
Flujo de material y automatización
Al inicio de la línea, las barras se colocan manualmente con una grúa y se cortan a la longitud requerida mediante una sierra. Un sistema de carga tipo pórtico coloca los segmentos de la posición vertical a la posición horizontal, y de ahí los transfiere al sistema TrackMotion. Este sistema se desplaza sobre un riel situado detrás de las máquinas y alcanza velocidades de hasta 150 m/min en sentido horizontal y 25 m/min en sentido vertical. La pinza eléctrica programable puede girar las piezas, ya que su orientación cambia entre las operaciones OP 10, OP 20 y OP 30.
Entre las operaciones hay almacenes intermedios y, al final de la línea, un almacén de piezas terminadas. De este último se retiran las piezas se retiran nuevamente con una grúa. Los almacenes desacoplan las distintas operaciones. De esta manera, si es necesario cambiar una herramienta o se produce una falla en una máquina, las demás pueden continuar funcionando. Esto aumenta la producción y la eficiencia global de los equipos (OEE).
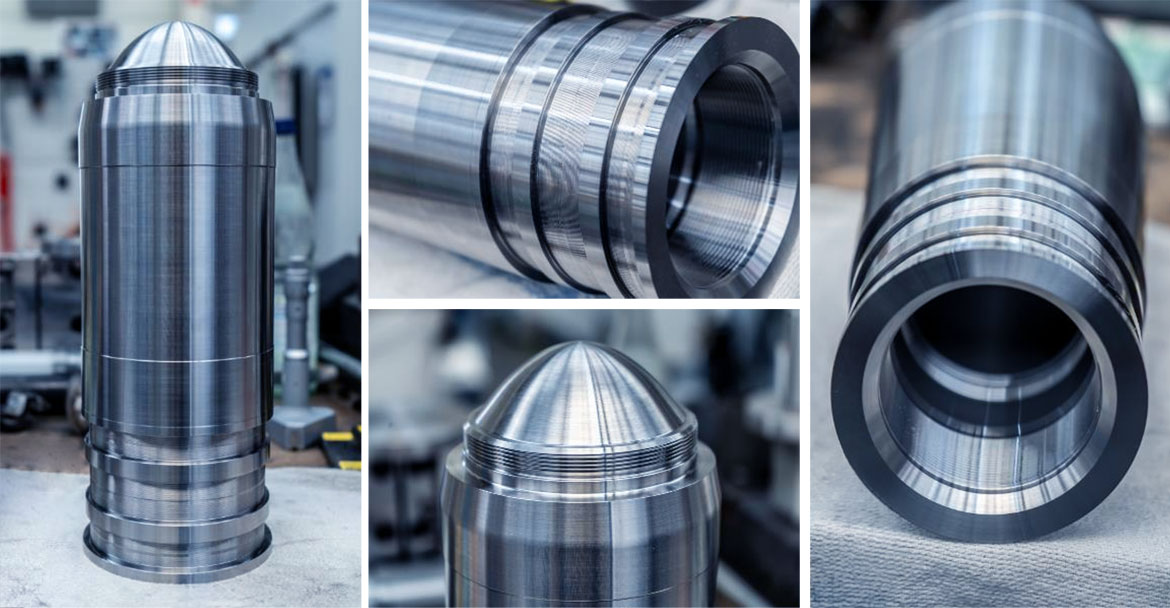
Cuerpos de proyectil mecanizados durante las pruebas en EMAG: ojiva con rosca exterior, zona inferior con muescas y rosca interna.
Pruebas de mecanizado: parámetros de corte validados
Debido a la elevada dureza del material y a la dificultad para romper las virutas, EMAG realizó numerosas pruebas de mecanizado de esta pieza en sus propias instalaciones. Durante las pruebas, se modificaron sistemáticamente las velocidades de corte, los avances y las herramientas para el taladrado a partir de material macizo, el torneado interior y exterior, así como el roscado.
El resultado son parámetros de corte validados para cada operación. Esto permite calcular los tiempos de ciclo con fiabilidad y alcanzar los acabados superficiales requeridos.
Sistema integral de un solo proveedor
EMAG suministra la línea como un sistema integral que incluye las máquinas, la automatización, la sierra, el pórtico, los buffers y la tecnología de proceso, con herramientas y parámetros de corte probados.
La configuración se determina en función del volumen anual de producción requerido y del modelo de turnos. Antes de fabricar la instalación, se realizan cálculos de tiempos de ciclo y simulaciones del flujo de materiales para verificar el rendimiento. Mediante una animación en 3D, es posible recorrer virtualmente toda la línea por adelantado, lo que permite comprender el funcionamiento de todas las estaciones y las transferencias entre ellas desde la fase de planificación.