¿Rectificado, torneado duro o torneado scroll free? Existen tres métodos para elegir en el mecanizado de precisión de asientos para sellos y rodamientos, y cada uno tiene su aplicación ideal. Esta comparación destaca las diferencias en calidad superficial, tiempo de ciclo y costos, y explica qué criterios son determinantes al seleccionar un método.
Ya se trate de un eje de rotor, un eje de transmisión o un pivote de eje: el acabado de precisión al final de la cadena de producción determina la funcionalidad y la vida útil del componente. Para las superficies de asiento de sellos y rodamientos existen principalmente tres procesos: rectificado, torneado duro y torneado scroll free. Cuál de estos métodos resulta más conveniente depende del acabado superficial requerido, la longitud de mecanizado, el volumen de producción y los costos del proceso. En este artículo se comparan los tres métodos.
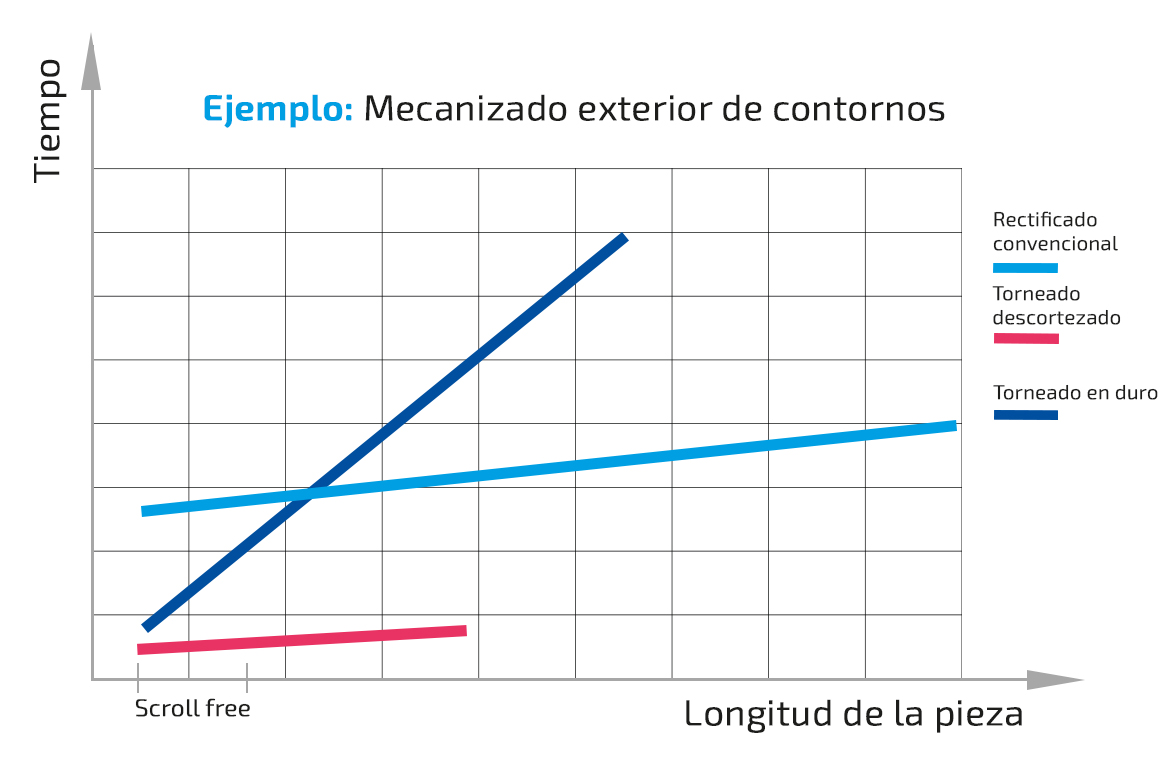
Tiempo de mecanizado en función de la longitud de mecanizado: en el torneado duro, el tiempo aumenta considerablemente a medida que crece la longitud de mecanizado, mientras que en el rectificado se mantiene elevado y prácticamente constante. El torneado scroll free se sitúa claramente por debajo de ambos.
Resumen de los tres procesos
El rectificado es el método clásico para obtener la máxima calidad de la superficie. Funciona con un filo indefinido y genera superficies sin torcedura de forma confiable. El torneado duro mecaniza componentes endurecidos con un filo definido directamente en el torno. Es flexible en cuanto a contornos y ranuras, pero, debido a la naturaleza del proceso, deja una fina marca de avance en la superficie, la denominada «twist».
El torneado scroll free cierra la brecha entre ambos procesos. En este procedimiento de torneado desarrollado por EMAG, un filo de corte recto, inclinado 45 grados, se desplaza tangencialmente junto a la pieza de trabajo en rotación. El punto de contacto se desplaza continuamente a lo largo del filo. De este modo se obtienen superficies twist-free con calidad de rectificado, pero con avances que se asemejan a un mecanizado de desbaste. Nuestro artículo introductorio “¿Cómo funciona el torneado scroll free?” explica en detalle cómo funciona el proceso.
Calidad superficial: ¿qué puede lograr cada proceso?
En el rectificado, los valores Rz en torno a 1 micrómetro y sin marcas de herramientas son la norma. Es precisamente con estos criterios con los que se evalúa cualquier alternativa. En el torneado duro, el avance determina la calidad de superficie: para alcanzar un Rz de 4, es necesario trabajar a una velocidad de avance reducida, de apenas 0.11 mm por revolución en el ejemplo calculado. Con el torneado longitudinal convencional no es posible obtener una superficie completamente twist-free, ya que la marca de avance puede actuar en los asientos de sellado como una especie de tornillo transportador para el aceite.
En el torneado scroll free la calidad de la superficie de la plaquita de corte se transfiere casi íntegramente a la pieza de trabajo, casi en una proporción de uno a uno, en gran medida independientemente del avance. Con dos variantes de plaquita, el proceso cubre los dos principales rangos de requisitos: la variante para asientos de junta genera valores Rz de 1 a 4 (en la práctica, de 2,6 a 2,9), ya que la junta radial del eje necesita un colchón de aceite y, por lo tanto, una rugosidad residual definida. La variante con rectificado de alta precisión alcanza valores Rz entre 0,5 y 0,9, por ejemplo, para asientos de rodamientos.
Las profundidades helicoidales oscilan según la plaquita entre 0.1 y 0.8 micrómetros. Con esto, el torneado scroll free se sitúa en el nivel de calidad del rectificado.
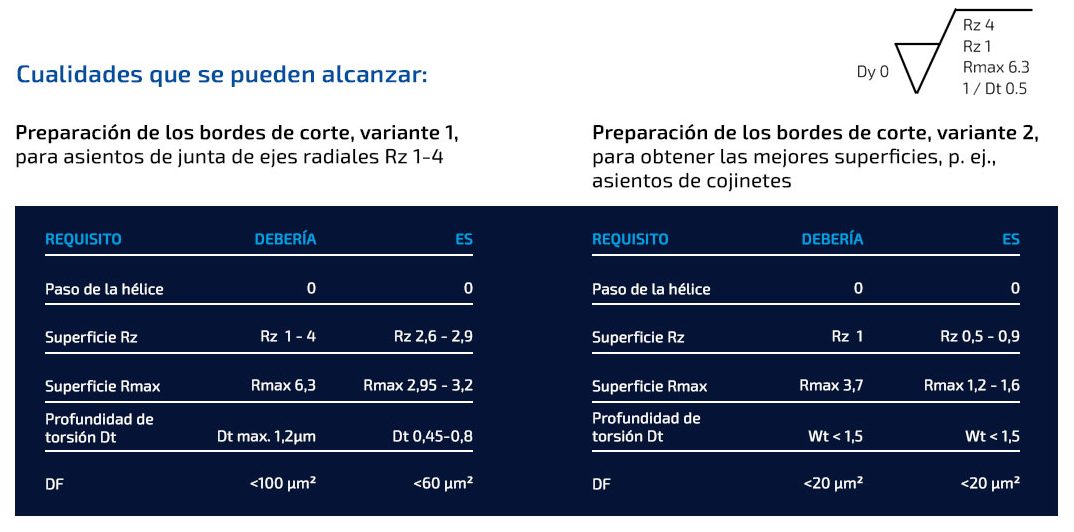
Calidades que se pueden alcanzar con el torneado scroll free: con dos variantes de plaquitas de corte se obtienen superficies de Rz 1 a 4 para asientos de juntas o de Rz inferior a 1 para asientos de rodamientos, en ambos casos twist-free.
Tiempo de ciclo y longitud de mecanizado: la diferencia decisiva
Al representar el tiempo de mecanizado en función de la longitud de mecanizado, se observa el patrón típico: en el torneado duro, el tiempo aumenta considerablemente con la longitud debido al bajo avance. El rectificado parte de un nivel básico alto, pero se mantiene relativamente estable a lo largo de la longitud. El torneado scroll free se sitúa claramente por debajo de ambas curvas, siempre que la longitud de mecanizado sea adecuada para el filo de corte: los filos tienen una longitud de hasta unos 50 milímetros; lo que permite mecanizar de forma twist-free asientos de hasta unos 35 mm de longitud. Para diámetros más largos es posible utilizar un movimiento adicional en el eje Z, aunque normalmente en este caso sin twist-free.
Dos ejemplos prácticos: en el mecanizado en duro de un asiento de rodamiento de 40 milímetros de diámetro y 30 mm de longitud, el acabado convencional requiere 12.9 segundos. La combinación de pre-torneado convencional y torneado scroll free se sitúa en 10,2 segundos, lo que representa una ventaja de 2,7 segundos por asiento.
La diferencia es aún más evidente en el mecanizado suave del paquete de rotores: aquí el tiempo de mecanizado se reduce de 22,7 a 6,1 segundos, ya que el torneado scroll free realiza el mecanizado de acabado con un avance de un milímetro por revolución.
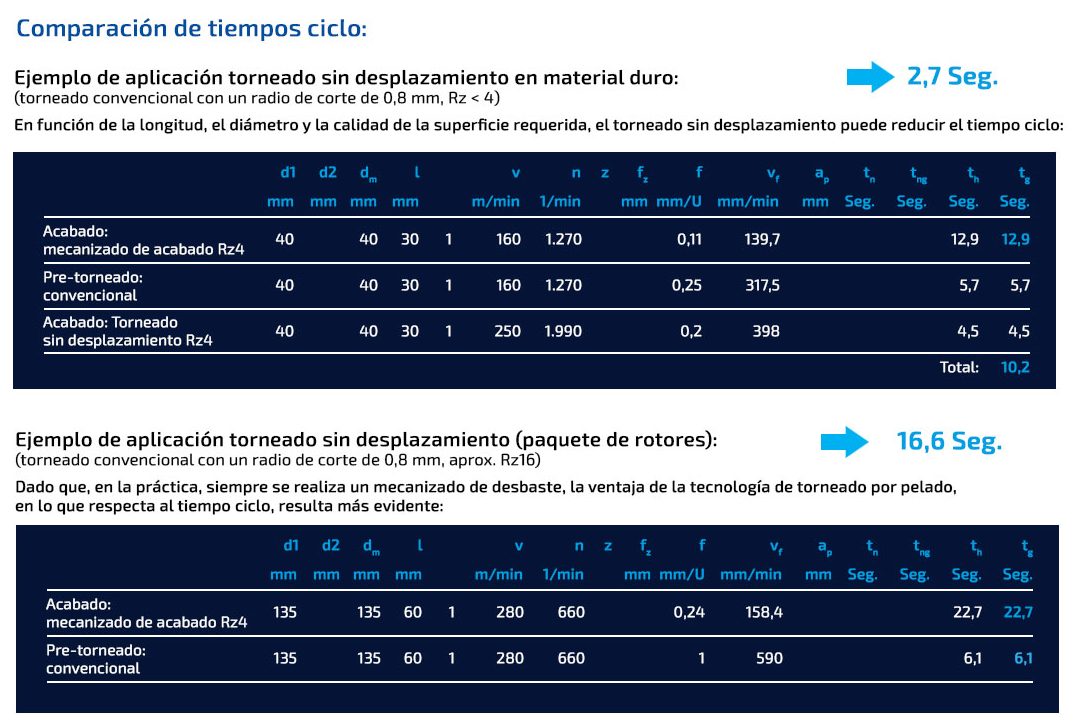
Comparación de tiempos de ciclo en la práctica: en el mecanizado en duro, el torneado scroll free ahorra 2,7 segundos por asiento. En el paquete de rotor blando, el tiempo de mecanizado se reduce de 22,7 a 6,1 segundos.
Costos de herramienta, vida útil y tiempos auxiliares
En el torneado duro, el desgaste limita la rentabilidad: con una vida útil de unos 20 minutos por filo, una plaquita de corte produce, según el ejemplo de cálculo, unas 150 piezas de trabajo. El filo de torneado por scroll free alcanza, según un cálculo conservador, 3.000 cortes; en la práctica, la vida útil oscila entre 2.000 y 12.000 componentes, dependiendo del material, la tensión y los criterios de vida útil. Para 3.000 piezas de trabajo, esto significa unos 20 cambios de herramienta en el torneado duro, frente a solo uno en el torneado scroll free. Considerando dos minutos por cambio, se ahorran 38 minutos de tiempo auxiliar, equivalente a 1.3 segundos por pieza.
En comparación con el rectificado, el torneado scroll free presenta algunas ventajas importantes en cuanto a los costos del proceso: se realiza completamente en seco, por lo que no se requieren refrigerantes/lubricantes de corte, ni su tratamiento o disposición. También se eliminan los ciclos de reavivado de la muela. Tanto el consumo de energía como los costos de inversión son considerablemente menores en comparación con el proceso convencional. La herramienta de torneado scroll free está equipada con un portaherramientas especial, mientras que el rectificado requiere una estación separada en una máquina combinada o una rectificadora completa.
Limitaciones: dónde se mantiene cada proceso como la opción adecuada
El torneado scroll free está diseñado para diámetros exteriores cilíndricos. No es posible mecanizar diámetros interiores ni superficies frontales. El proceso requiere un torno con eje Y y una sujeción estable de la pieza, ya que las fuerzas radiales son mayores que en el torneado convencional. Además, la calidad de entrada de la pieza desempeña un papel importante: en la práctica, normalmente se realiza un torneado previo convencional para compensar los errores de concentricidad.
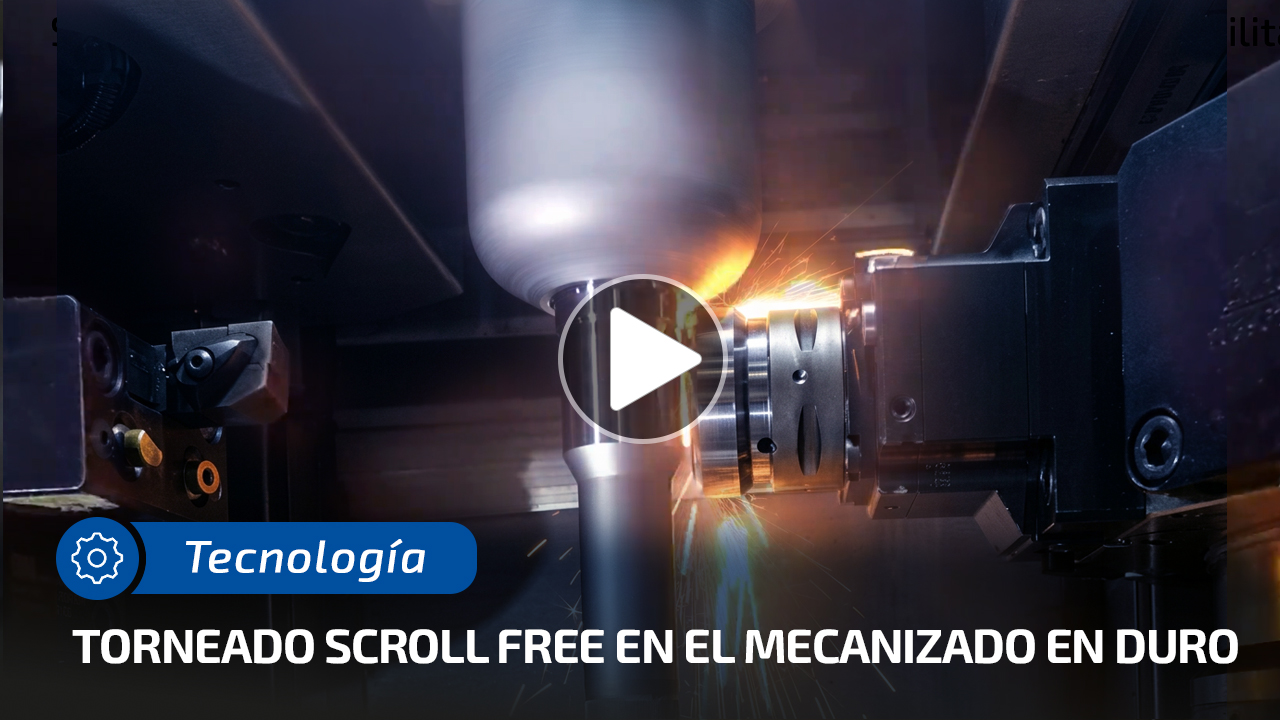
Mecanizado en duro en un muñón del eje: tras el pre-torneado convencional, el corte de acabado con la herramienta de torneado genera una superficie sin twist completamente en seco.
El rectificado sigue siendo la primera opción para el mecanizado de diámetros interiores, superficies frontales y asientos twist-free muy largos, así como en todos aquellos casos en los que las cadenas de proceso y las homologaciones están diseñadas para el rectificado. El torneado duro mantiene sus ventajas en el mecanizado de contornos, ranuras y geometrías complejas. En muchos casos, la respuesta no es necesariamente una cuestión de elegir entre un proceso u otro: en las máquinas EMAG es posible combinar diferentes procesos, por ejemplo, torneado y rectificado, o torneado previo convencional y torneado scroll-free en una sola sujeción en la serie VT.
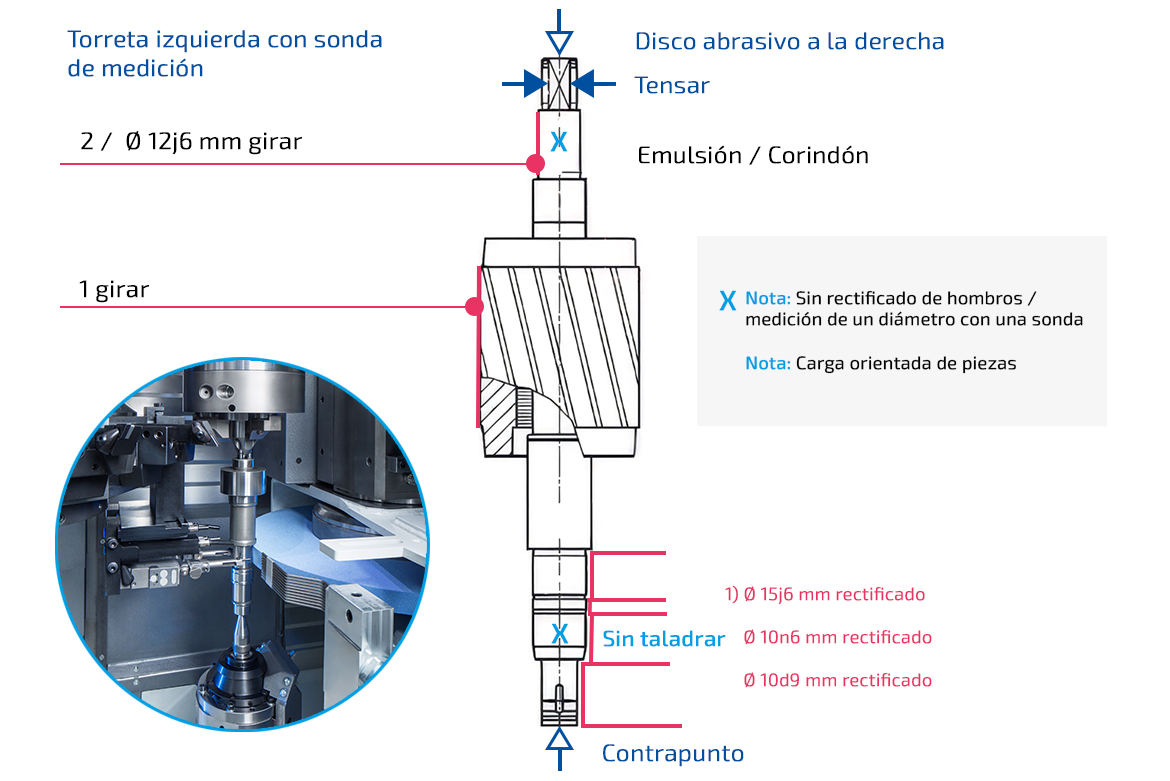
Cuando se programa el rectificado: el plan de proceso de la VT 100 GT combina el torneado y el rectificado en una sola sujeción, por ejemplo, para asientos de rodamientos que requieran rectificado.
Guía práctica para la selección del proceso
Como regla general para la selección del proceso: para asientos de juntas y rodamientos sin twist en diámetros exteriores cilíndricos, especialmente en grandes volúmenes de producción, el torneado scroll free suele ser la solución más rápida y económica. Para contornos, ranuras y geometrías complejas, el torneado en duro sigue siendo la opción adecuada, y puede combinarse con torneado scroll-free para el mecanizado de los asientos.
Para diámetros interiores, superficies frontales y mecanizados twist-free muy largos, el proceso adecuado sigue siendo el rectificado.
El diseño del proceso aplicado a un componente propio muestra cuál es el potencial de ahorro en cada caso concreto. Para conocer más sobre los requisitos de la electromovilidad, consulte nuestro artículo Flechas de rotor para motores eléctricos, La combinación de torneado y rectificado se explica en el artículo sobre el centro vertical de torneado y rectificado VL 100 GT .
