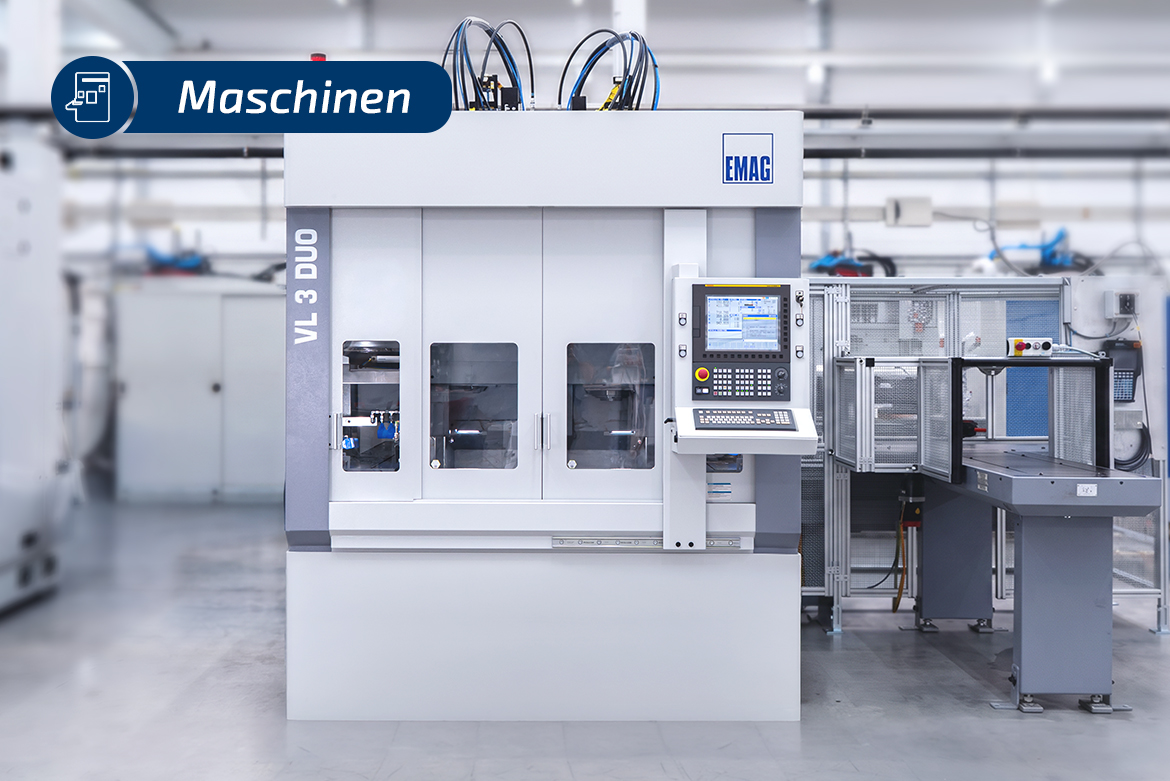
Fachkräftemangel, Kostendruck und knappe Hallenflächen sind Herausforderungen, mit denen Unternehmen konfrontiert sind. Wer Futterteile in großen Stückzahlen fertigt, muss mehr Teile pro Schicht und Quadratmeter produzieren. Hier setzt die VL 3 DUO von EMAG an. Die Drehmaschine mit Doppelspindel vereint zwei Arbeitsspindeln und eine integrierte Pick-up-Automation mit TrackMotion und Teilespeicher auf nur 24,5 m². Welche Vorteile das bringt, zeigt dieser Beitrag.
Maschinen
Ein Rebuild bringt eine bewährte VL-Maschine mechanisch wieder in einen belastbaren Produktionszustand. Statt sinkende Präzision, steigende Stillstandrisiken oder nachlassende Leistungsfähigkeit hinzunehmen, wird die Maschine gezielt überholt. Für Betreiber einer VL 3, VL 5 und VL 5i entsteht dadurch eine planbare Alternative zur Neuanschaffung.
Gerade in der Serienfertigung zählt nicht nur die reine Maschinenverfügbarkeit. Entscheidend ist, dass die Anlage dauerhaft präzise produziert, Taktzeiten stabil einhält und ungeplante Stillstände vermieden werden. Ein professioneller Rebuild setzt genau an diesen Punkten an: Zentrale mechanische Baugruppen werden ersetzt oder überholt, die ursprüngliche Genauigkeit wird wiederhergestellt und die Maschine kann anschließend weiter produktiv genutzt werden.
In der Fertigung kleiner Futterteile steigen die Anforderungen an Präzision und Wirtschaftlichkeit gleichzeitig. Getrieberäder, Planetenräder, Kettenräder, Kurvenringe, Pumpenringe, Einzelnocken oder Wellengeneratoren müssen nach dem Härten präzise endbearbeitet werden. Gefordert sind enge Maß- und Formtoleranzen, stabile Lagebeziehungen und definierte Oberflächenqualitäten – häufig bei hohen Stückzahlen.
Die VL 100 GT von EMAG ist für diese Aufgabe konzipiert. Das vertikale Dreh- und Schleifzentrum kombiniert Hartdrehen und Schleifen in einer Maschine und ermöglicht die hochpräzise Feinbearbeitung kleiner Futterteile bis 100 Millimeter Durchmesser in einer Aufspannung. Dadurch lassen sich Umspannfehler reduzieren, Prozesszeiten verkürzen und anspruchsvolle Oberflächenqualitäten sicher herstellen.
Gelenkgehäuse gehören zu den technisch anspruchsvollsten Bauteilen in Antriebssystemen von Kraftfahrzeugen. Sie bilden zusammen mit Kugelnaben, Kugelkäfigen und Achszapfen die Basis für homokinetische Gelenke, die eine gleichförmige Kraftübertragung zwischen zwei Achsen ermöglichen – auch bei veränderlichen Winkeln und Längenausgleich. Die Fertigungsqualität der Kugellaufbahnen in diesen Komponenten bestimmt maßgeblich die Funktionalität, Laufruhe und Lebensdauer des gesamten Antriebsstrangs.
Die Fertigungsindustrie sieht sich mit der Herausforderung konfrontiert, Produktionsflächen effizienter zu nutzen und gleichzeitig die Prozesszeiten zu verkürzen. Bei der Bearbeitung von Flanschteilen, wie beispielsweise Differentialgehäusen, sind in der konventionellen Fertigung mehrere separate Bearbeitungsstationen erforderlich. Die VT 200 CNC Drehmaschine mit Gegenspindeloption zeigt, wie moderne Drehmaschinen durch Prozessintegration diese Anforderungen erfüllen können.
Die spanende Bearbeitung dünnwandiger Werkstücke stellt in der Fertigungstechnik eine komplexe Aufgabenstellung dar. Insbesondere gehärtete Ringe und Zahnräder weisen nach dem Wärmebehandlungsprozess erhebliche Formabweichungen auf. Diese Bauteile zeigen typischerweise elliptische, kartoffelförmige oder dreieckige Konturen anstelle der geforderten Kreisform. Bei der anschließenden Bearbeitung auf einer Drehmaschine führen dann konventionelle Spannsysteme häufig nicht zu den geforderten Rundheitstoleranzen.
Das zentrale Problem liegt einerseits in der Formabweichung des Spanndurchmessers andererseits in der Wechselwirkung zwischen Spanntechnik und Schneidkräften. Klassische Membranspannfutter, Spannzangenfutter oder Zentrier- und Planspannfutter können zwar eine mechanische Fixierung gewährleisten, jedoch entstehen bei unrunden Werkstücken zwangsläufig Deformationen sowie freie Bogensegmente zwischen den Spannpunkten. An diesen Stellen drückt der Drehstahl das dünnwandige Bauteil nach außen, was nach dem Rückfedern zu zusätzlichen Formabweichungen führt. Selbst mit optimierter Spanntechnik sind bei konventionellen Verfahren Rundheitswerte von 20 bis 30 µm häufig das erreichbare Limit.
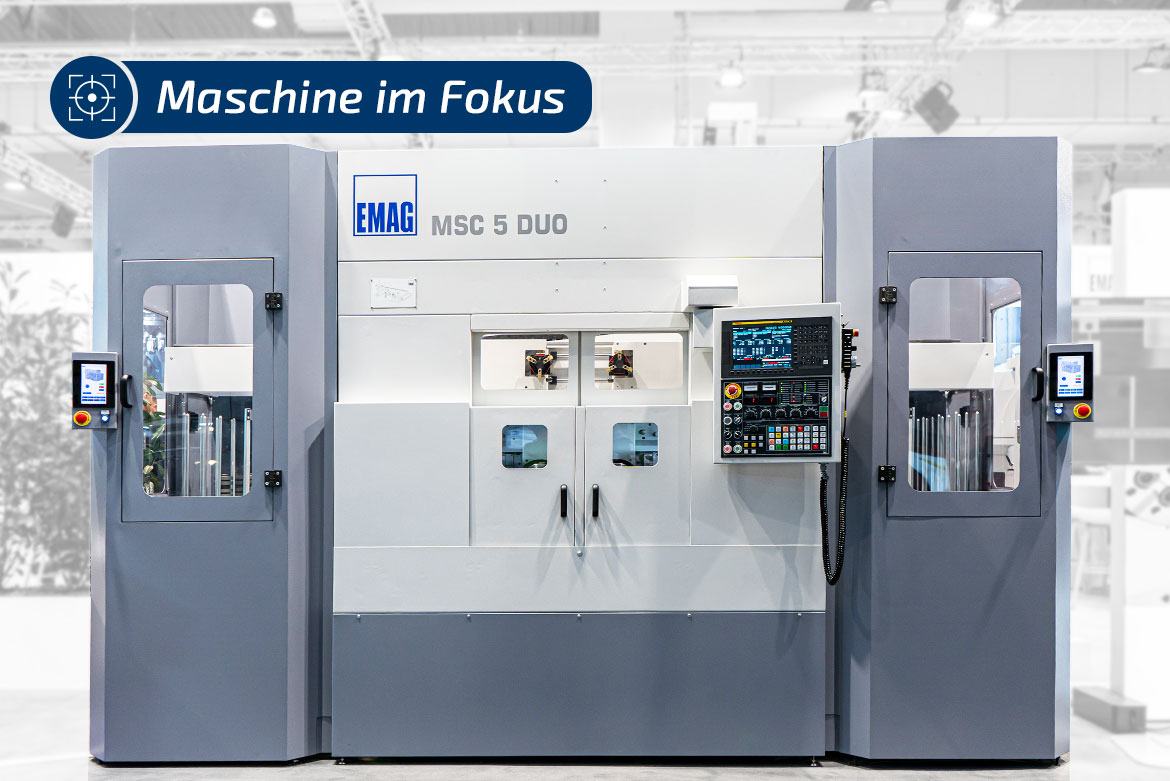
Die automatisierte Fertigung von Drehteilen in mittleren und großen Serien erfordert CNC–Drehmaschinen, die Produktivität, Prozesssicherheit und Wirtschaftlichkeit miteinander verbinden. Die MSC 5 DUO aus der Classic-Serie von EMAG adressiert diese Anforderungen mit einer konsequent auf Automatisierung ausgelegten Maschinenkonfiguration. Als vollautomatisierte CNC–Drehmaschine mit Doppelspindel-Konzept positioniert sich die Maschine im Segment der kompakten Fertigungszellen für Werkstücke bis 120 mm Durchmesser und 85 mm Länge.
Daniel Rujanoski ist Director Global Sales & Applications bei EMAG LaserTec und verantwortet den technischen Vertrieb sowie das Laser Application Center. Im Gespräch erläutert der Experte für Laserschweißtechnik die technischen Besonderheiten und wirtschaftlichen Vorteile der neuen ELC 6i – einer standardisierten Laserschweißzelle für Powertrain-Komponenten.
Stufenplaneten sind ein zentrales Bauteil in den Antriebssträngen von Elektrofahrzeugen. Diese Komponenten müssen hohe Präzisionsanforderungen erfüllen und gleichzeitig kosteneffizient in Serie produzierbar sein. Die Kombination aus geometrischer Komplexität und engen Toleranzvorgaben macht durchdachte Fertigungskonzepte erforderlich.
Doppelschrägverzahnungen sind eine spezielle Art von Zahnrädern, bei der zwei spiegelbildlich ausgerichtete Schrägverzahnungen auf einer Welle realisiert werden. Diese Verzahnung kann hohe Beanspruchungen aufnehmen und ist deutlich günstiger herzustellen als Pfeil– (Herringbone-) Verzahnungen. Doppelschrägverzahnungen nutzen den Vorteil der Schrägverzahnungen, die hohen Belastungen aufnehmen können, aber gleichzeitig durch die siegelbildliche Anordnung die Axialkräfte kompensieren.