El contorno interno del anillo de la bomba es decisivo para el funcionamiento silencioso y la eficiencia de una bomba de paletas. La VL 100 GT de EMAG lo rectifica con dos husillos de rectificado en una sola sujeción. Un motor lineal en el eje X acciona los husillos de rectificado y sigue el contorno no circular sin juego y con una alta dinámica.
Ya sea en un automóvil, un tractor, una excavadora o en una instalación de calefacción: las bombas suelen funcionar de forma oculta, pero son indispensables para innumerables aplicaciones.
En las bombas de paletas, hay un componente que ocupa un lugar central: el anillo de la bomba. Su contorno interior no circular debe rectificarse con la máxima precisión dimensional y superficial. En este artículo se explica cómo lograrlo con la VL 100 GT y qué papel desempeña el motor lineal en este proceso.
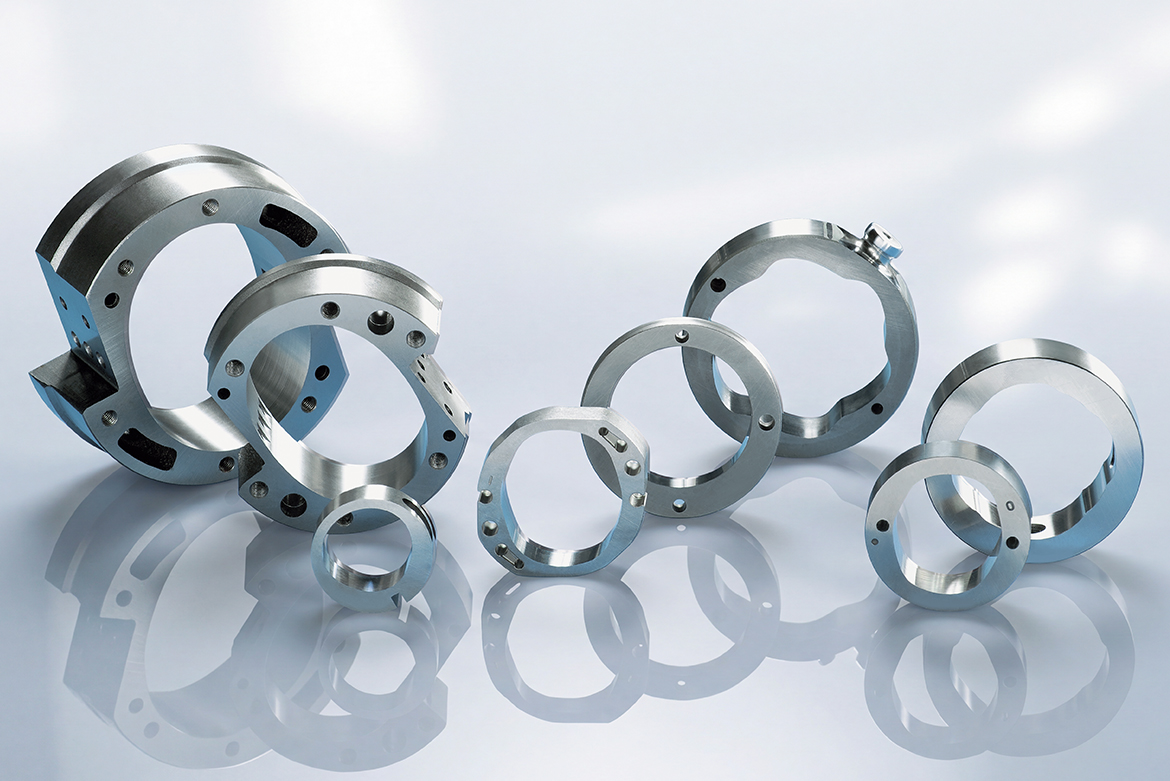
Anillos de bomba en diferentes tamaños y diseños. Su contorno interior no circular determina el funcionamiento silencioso y el rendimiento de la bomba.
Anillo de bomba: el corazón de la bomba de paletas
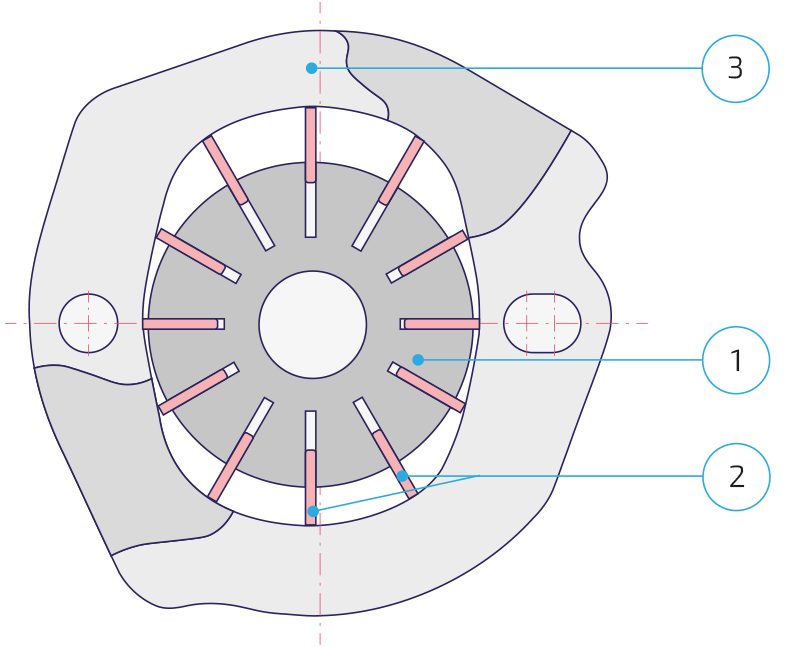
Rotor (1), paletas giratorias (2) y anillo de la bomba (3): las paletas se deslizan a lo largo del contorno interior del anillo de la bomba y forman cámaras de fluido cerradas.
En una bomba de paletas, también conocida como bomba de corredera rotativa, un rotor gira dentro del anillo de la bomba. En sus ranuras se alojan paletas giratorias pretensadas por resortes, que mantienen un contacto constante con el contorno interior del anillo. De este modo se generan cámaras de fluido cerradas, cuyo volumen cambia durante la rotación. En el lado de aspiración las cámaras aumentan de volumen y succionan el fluido; en el lado de presión, su volumen disminuye y se genera presión. Por ello, estas bombas son ideales para aplicaciones hidráulicas.
El contorno interior del anillo de la bomba determina directamente el caudal. La precisión del contorno y la calidad de la superficie influyen en la suavidad de funcionamiento, el rendimiento y el desgaste —y, por lo tanto, en el impacto ambiental de la bomba durante todo su ciclo de vida.
La tarea: mucha sobremedida, superficie ultrafina
En este ejemplo de aplicación se realiza el rectificado del contorno interior de un anillo de bomba para una bomba de paletas de dos etapas. El material es acero para rodamientos templado 100Cr6 o material sinterizado D32. La sobremedida de rectificado es de 0,8 mm en el diámetro; sin embargo, se exige una rugosidad media aritmética (Ra) inferior a 0.2 µm
Además, se requiere una desviación del perfil de máximo 20 µm, una rectitud de 2 µm, una perpendicularidad de 7 µm con respecto a la superficie plana B y una tolerancia de posición de 50 µm.
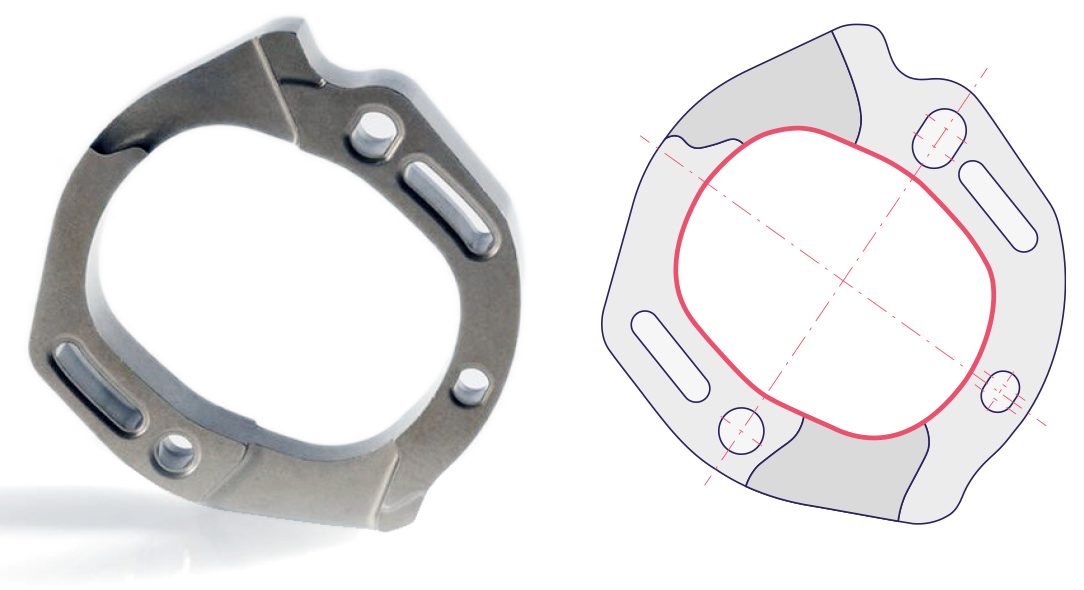
El contorno interior del anillo de la bomba, marcado en rojo, se rectifica en formas no circulares en dos etapas en la VL 100 GT.
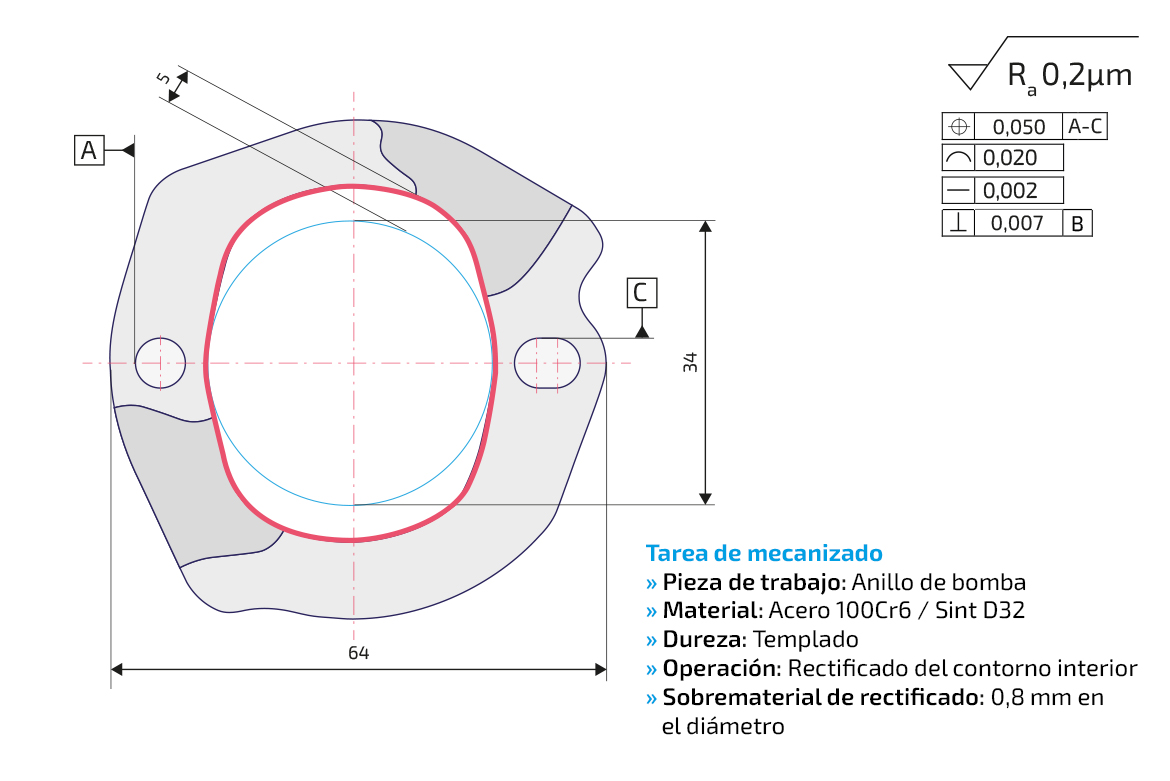
Acero 100Cr6 templado o Sint D32, con una sobremedida de rectificado de 0.8 mm en el diámetro y una calidad superficial de Ra < 0.2 µm.
VL 100 GT: máquina «pick-up» con dos husillos de rectificado
La VL 100 GT es un centro vertical de torneado y rectificado para piezas chuck con un diámetro de hasta 100 mm. Por lo tanto, el anillo de la bomba, con una dimensión exterior de 64 mm, cabe sin problemas en el área de trabajo. Para el rectificado de formas no circulares, la máquina está equipada con dos husillos de rectificado: uno para el rectificado de desbaste y otro para el rectificado de acabado.
El husillo Pick-up recoge por sí mismo la pieza en bruto de la banda de alimentación, la sujeta en el plato de sujeción frontal y la lleva al área de trabajo. No se necesita un cargador independiente, ya que la automatización está integrada en el diseño de la máquina. La bancada de MINERALIT® amortigua las vibraciones ocho veces mejor que la fundición gris, lo que constituye la base para obtener acabados superficiales de alta calidad y una larga vida útil de las herramientas. Gracias a su diseño vertical, las virutas y los residuos del rectificado caen libremente hacia abajo.
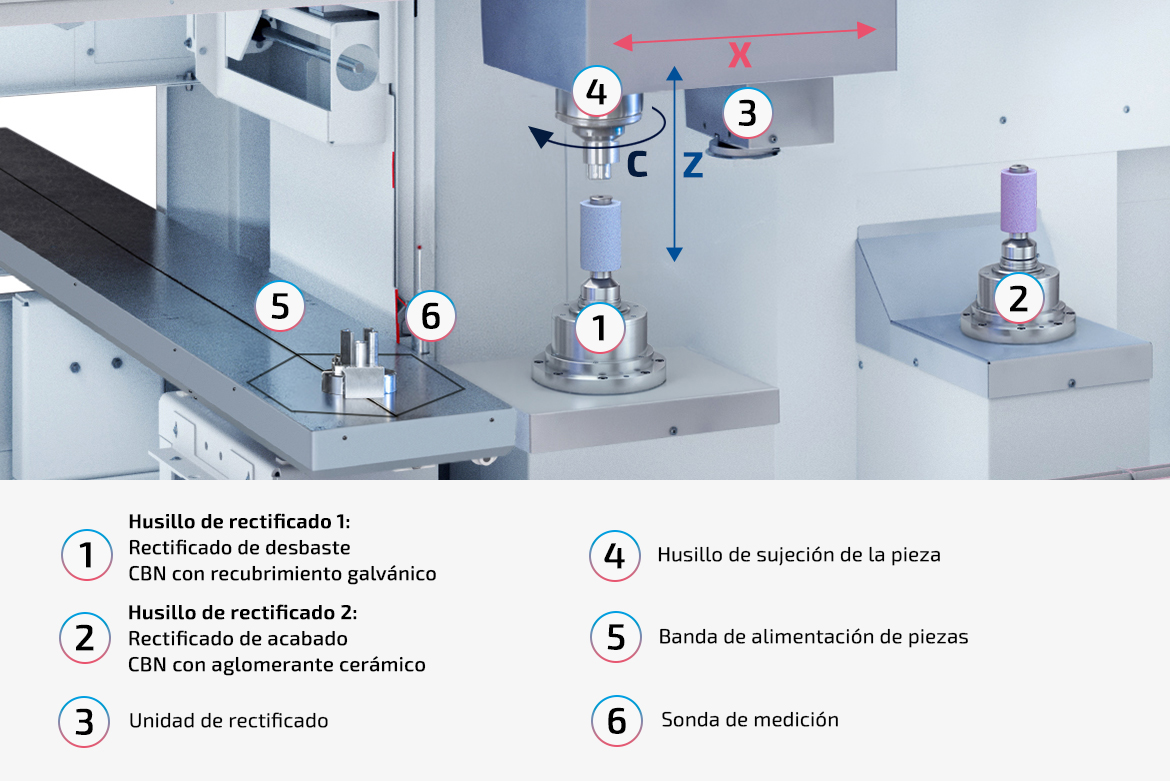
Husillo pick-up con motor lineal en el eje X, dos husillos de rectificado para el rectificado de desbaste y de acabado, unidad de perfilado y palpador de medición.
Motor lineal en el eje X: la clave para el contorno no circular
Un contorno no circular se genera mediante la interpolación de dos ejes: el eje C hace girar la pieza, mientras que el eje X desplaza el husillo portapiezas con respecto a la muela abrasiva. En el caso del anillo de la bomba, esto significa que, durante cada revolución, el eje X debe acelerar, desacelerar e invertir el sentido del movimiento varias veces, y repetir este proceso miles de veces durante el rectificado.
Aquí es precisamente donde la VL 100 GT demuestra sus ventajas, ya que su eje X está accionado por un motor lineal. A diferencia de un husillo de bolas, el accionamiento directo funciona sin elementos mecánicos de transmisión y, por lo tanto, sin juego de inversión
Las ventajas:
- Alta dinámica: el eje sigue con precisión incluso los cambios rápidos de contorno. Esto permite mayores velocidades de giro de la pieza y reducir los tiempos de rectificado.
- Cambio de dirección sin juego: en los puntos de giro del eje X no se producen picos de inversión. Esto garantiza la precisión del perfil y de la superficie.
- Alta precisión de posicionamiento: las tolerancias de forma estrictas se mantienen de manera reproducible.
- Bajo desgaste: sin husillo ni tuerca en el tren de accionamiento, la precisión se mantiene estable a largo plazo.
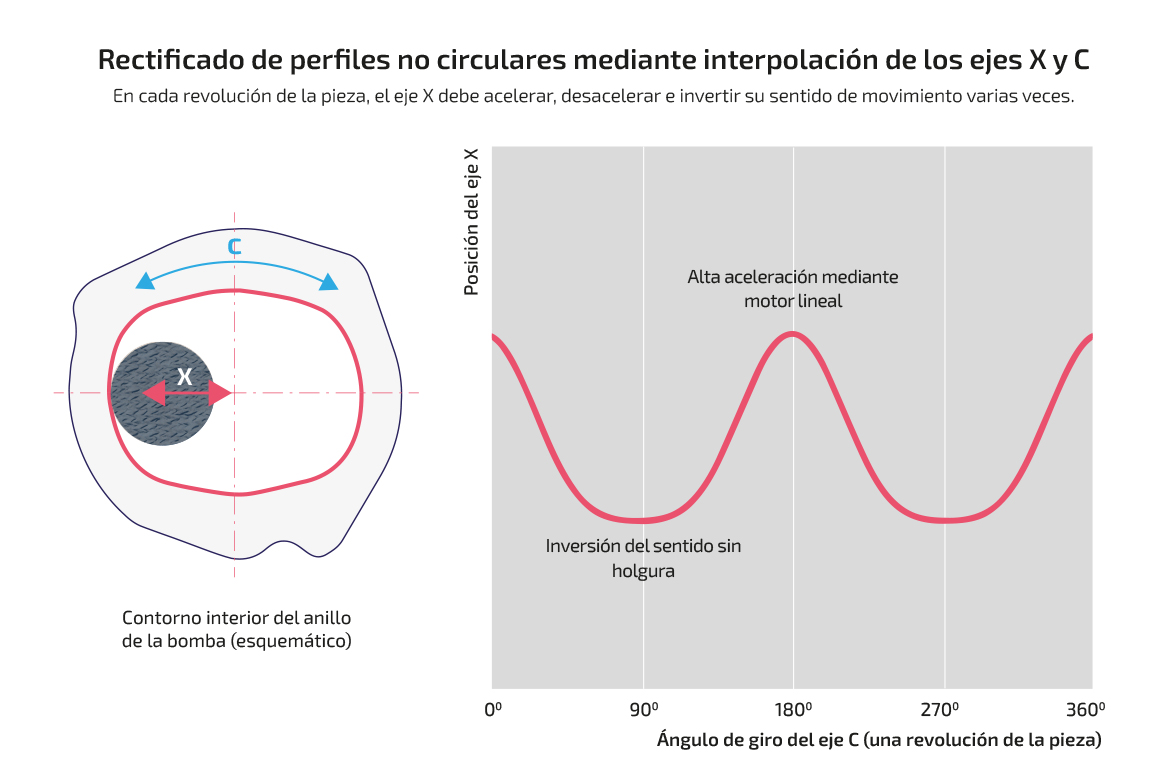
Por cada vuelta de la pieza de trabajo, el eje X acelera, frena y cambia de dirección varias veces. El motor lineal ejecuta estos movimientos sin juego y con una dinámica elevada.
Proceso en dos etapas en una sujeción
No es posible alcanzar una alta capacidad de arranque de viruta y una superficie fina en un solo paso. Por ello, el proceso se divide entre dos husillos de rectificado: el husillo de rectificado 1 realiza el rectificado del contorno interior con una muela de CBN de corte rápido y aglomerado galvánico, eliminando así la mayor parte de la sobremedida. A continuación, el husillo de rectificado 2 realiza el acabado con una muela de CBN con aglomerante cerámico. Ambas operaciones se llevan a cabo con una sola sujeción, lo que elimina los errores derivados de volver a sujetar la pieza. Las muelas tienen un diámetro de apenas 16 mm, ya que el radio mínimo del contorno limita el diámetro de la muela. El CBN es la primera opción porque sus granos de gran dureza apenas se desgastan, incluso cuando hay pocos granos en la periferia, y conducen mejor el calor que el corindón. Esto permite realizar un rectificado con baja generación de calor. Como fluido refrigerante y lubricante se recomienda un aceite de baja viscosidad. Este evita el efecto de aquaplaning en la amplia zona de contacto y, con ello, las elevadas fuerzas normales que podrían deformar el mandril de rectificado delgado.
La calidad inicial de la pieza también es importante: dado que el anillo de la bomba se sujeta por sus caras planas, estas deben rectificarse previamente para que sean plano-paralelas. Solo así se puede garantizar la perpendicularidad exigida.
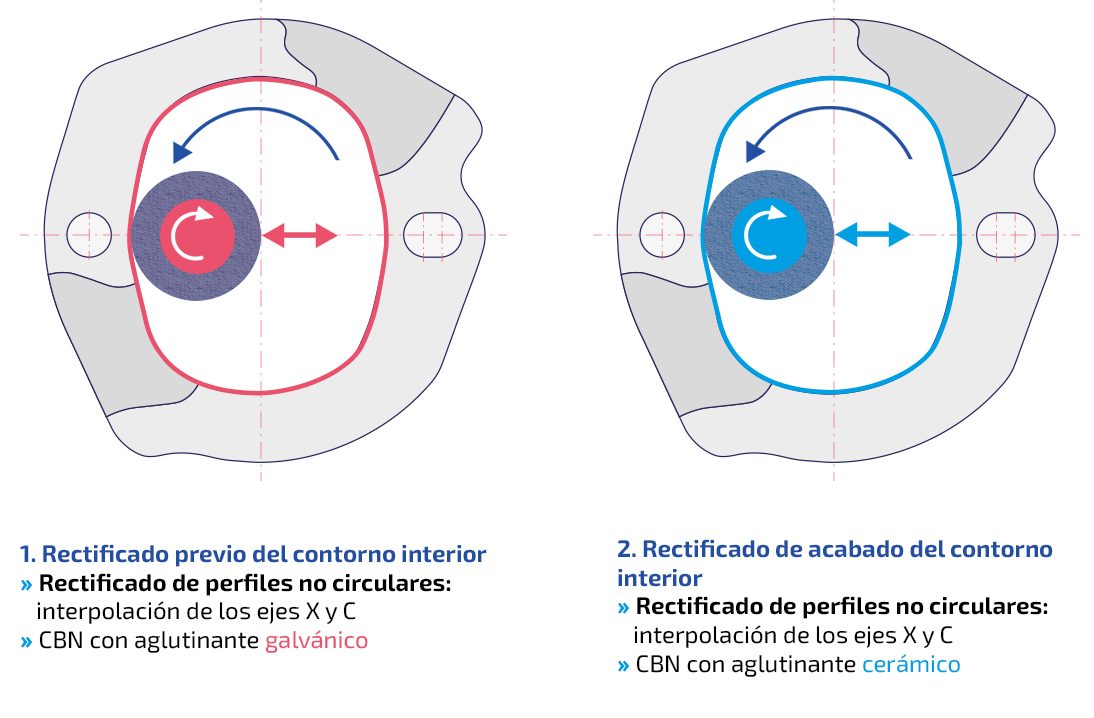
El husillo de rectificado 1 realiza el desbaste con una muela de CBN con aglomerante galvánico, mientras que el husillo de rectificado 2 realiza el acabado con una muela de CBN con aglomerante cerámico. Ambas operaciones se llevan a cabo mediante la interpolación de los ejes X y C.
De la tabla de valores al programa NC: EMAG Contour
El software EMAG Contour traduce la geometría objetivo, a partir de una tabla de valores, en los perfiles de trayectoria y velocidad de los ejes X y C. Para ello considera el comportamiento dinámico de la máquina — es decir, aceleración y jerk — de modo que los ejes se desplacen con rapidez, pero sin sobreoscilación. Es posible importar datos de medición de piezas fabricadas. El software compara el contorno real con el contorno nominal y calcula valores de corrección para los ejes. Cuanto más dinámico es el eje X, más margen queda para tiempos de rectificado cortos — otra ventaja del motor lineal.
Conclusión: a VL 100 GT combina un motor lineal sin juego y de alta dinámica en el eje X con dos husillos de rectificado para realizar las operaciones de desbaste y acabado con una sola sujeción. La automatización Pick-up está integrada, la bancada de MINERALIT® garantiza la estabilidad del proceso y, con una superficie de instalación de aproximadamente 9.6 m², la máquina ocupa poco espacio.
