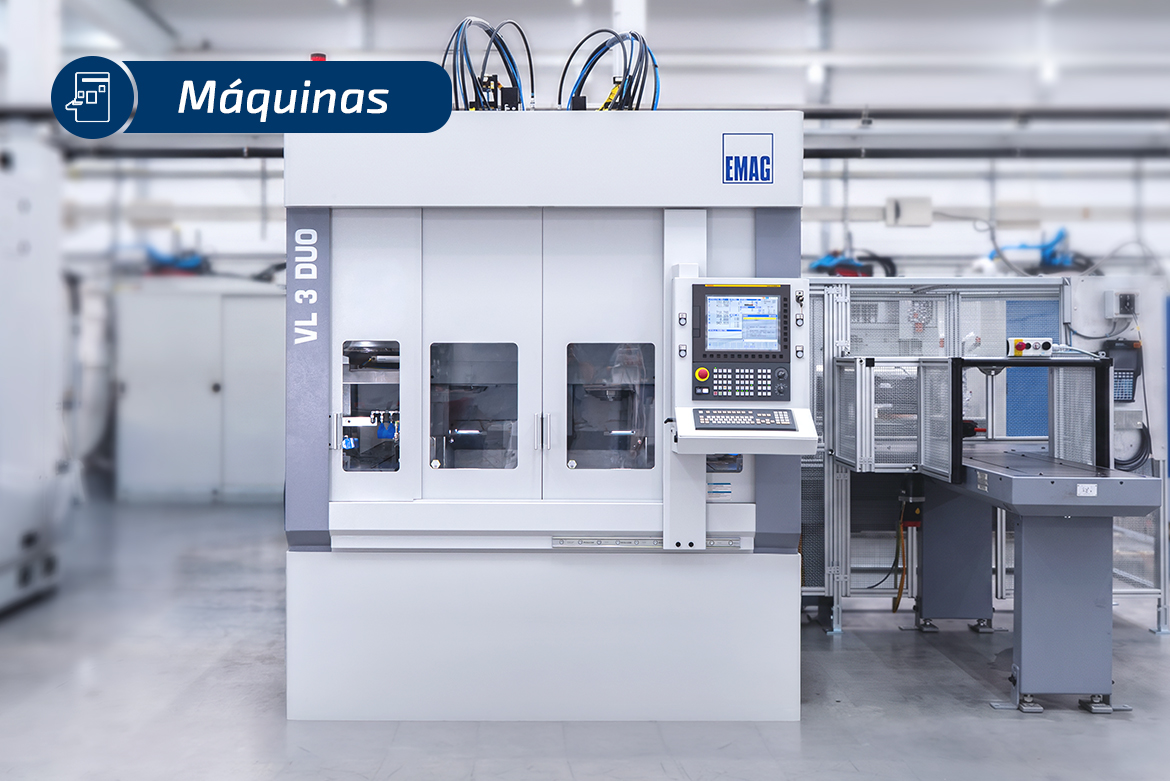
La escasez de personal cualificado, la presión de los costes y la falta de espacio en las naves son retos a los que se enfrentan las empresas. Quien fabrica piezas chuck en grandes cantidades debe producir más componentes por turno y por metro cuadrado. Aquí es donde entra en juego la VL 3 DUO de EMAG. El torno de doble husillo combina dos husillos de trabajo y un sistema de automatización «pick-up» integrado con TrackMotion y almacén de piezas en tan solo 24,5 m². En este artículo se muestran las ventajas que esto supone.
Máquinas
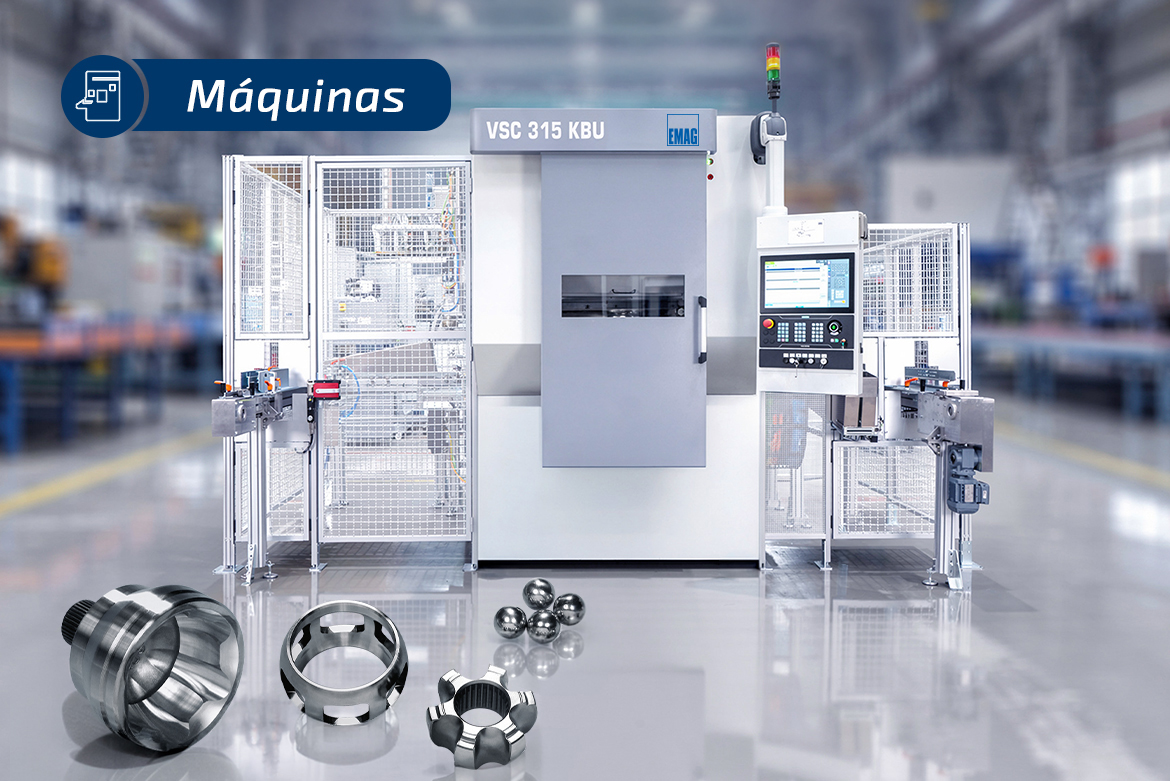
En la fabricación de pequeñas piezas chuck, las exigencias de precisión y rentabilidad aumentan simultáneamente. Ruedas de engrane, engranes planetarios, ruedas dentadas, anillos de leva, anillos de bombas, levas individuales o generadores de onda deben someterse a un mecanizado final preciso después del endurecimiento. Se requieren tolerancias dimensionales y de forma muy estrechas, relaciones de posición estables y calidades superficiales definidas – frecuentemente en grandes volúmenes de producción.
La VL 100 GT de EMAG está diseñada para esta tarea. Este centro vertical de torneado y rectificado combina torneado duro y rectificado en una sola máquina, permitiendo el mecanizado de acabado de alta precisión de pequeñas piezas chuck de hasta 100 milímetros de diámetro en una sola sujeción. Esto reduce errores por reclampe, acorta los tiempos de proceso y garantiza de forma fiable calidades superficiales exigentes.
Las cajas de junta homocinética se encuentran entre los componentes técnicamente más exigentes en los sistemas de transmisión de los vehículos motorizados. Junto con los cubos de bolas, las jaulas de bolas y los muñones de eje, forman la base de las juntas homocinéticas, que permiten una transmisión uniforme de la fuerza entre dos ejes, incluso con ángulos variables y compensación de longitud. La calidad de fabricación de las pistas de rodadura de las bolas en estos componentes determina de manera decisiva la funcionalidad, la suavidad de marcha y la vida útil de todo el sistema de transmisión.
La industria manufacturera se enfrenta el reto de utilizar el espacio de producción de forma más eficiente y, al mismo tiempo, reducir los tiempos de proceso. En el mecanizado de piezas tipo brida, como las cajas de diferenciales, la fabricación convencional requiere varias estaciones de mecanizado independientes. La VT 200 con la opción de contrahusillo muestra cómo los tornos modernos pueden cumplir estos requisitos mediante una integración de procesos.
El mecanizado de piezas delgadas presenta un desafío complejo en la ingeniería de fabricación. En particular, los anillos endurecidos y los engranes muestran importantes desviaciones geométricas después del proceso de tratamiento térmico. Estas piezas generalmente muestran contornos elípticos, en forma de papa o triangulares, en lugar de la forma circular requerida. Durante el posterior procesamiento en un torno, los sistemas de sujeción convencionales frecuentemente no alcanzan las tolerancias de redondez necesarias.
El problema principal radica, por un lado, en la desviación de la forma del diámetro de sujeción y, por otro, en la interacción entre la tecnología de sujeción y las fuerzas de corte. Los mandriles de sujeción de membrana clásicos, los mandriles de pinza o los mandriles de centrado y sujeción plana pueden garantizar una fijación mecánica, pero en las piezas de trabajo fuera de ronda se producen inevitablemente deformaciones y segmentos de arco libres entre los puntos de sujeción. En estos puntos, la herramienta de torneado empuja la pieza de pared delgada hacia afuera, lo que provoca desviaciones adicionales de la forma después del retorno elástico. Incluso con una tecnología de sujeción optimizada, en los procesos convencionales los valores de redondez de 20 a 30 µm suelen ser el límite alcanzable.
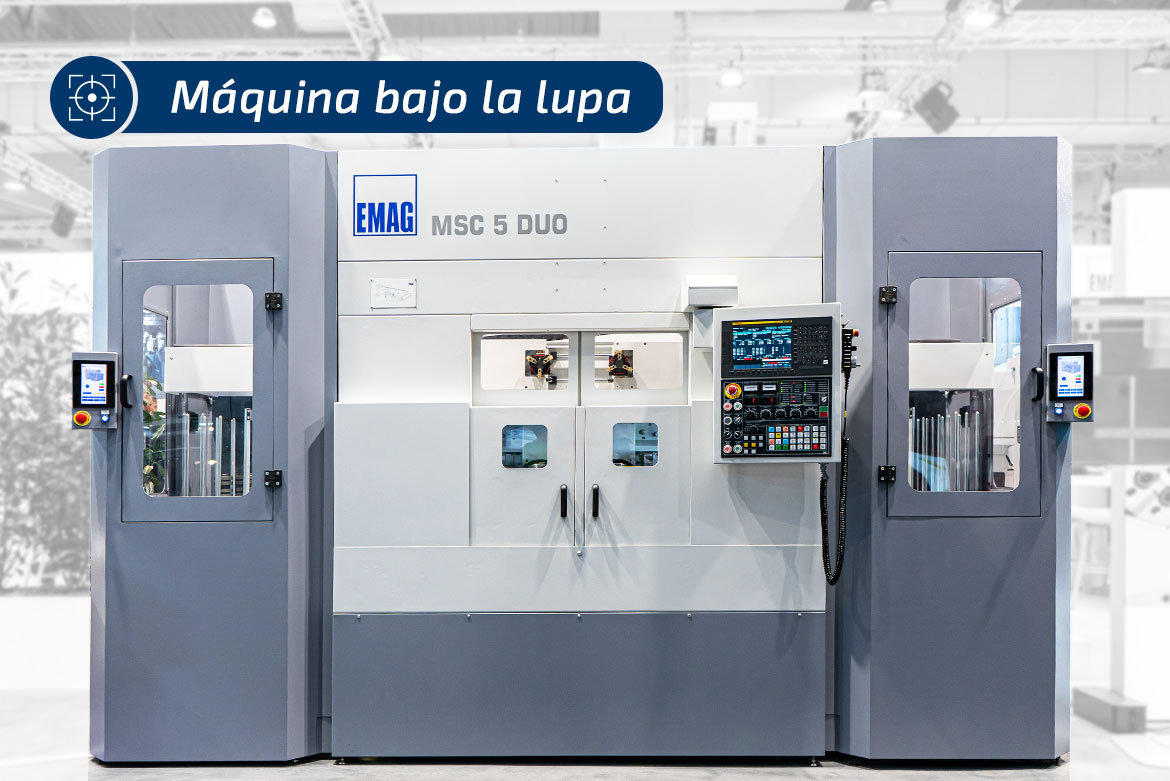
La fabricación automatizada de piezas torneadas en series medianas y grandes requiere tornos CNC que combinen productividad, seguridad de proceso y rentabilidad. La MSC 5 DUO de la serie Classic de EMAG responde a estos requisitos con una configuración de máquina diseñada específicamente para la automatización. Como torno CNC totalmente automatizado con concepto de doble husillo, la máquina se posiciona en el segmento de celdas de fabricación compactas para piezas de hasta 120 mm de diámetro y 85 mm de longitud.
Daniel Rujanoski es director Global de Ventas y Aplicaciones en EMAG LaserTec y está a cargo de la venta técnica, así como del Centro de Aplicaciones Láser. En la entrevista, el experto en tecnología de soldadura láser explica las características técnicas y las ventajas económicas de la nueva ELC 6i: una celda de soldadura láser estandarizada para componentes del tren motriz.
Los engranes planetarios escalonados son componentes clave en los sistemas de transmisión de vehículos eléctricos. Estas piezas deben cumplir con exigencias de alta precisión y, al mismo tiempo, ser aptas para una producción en serie rentable. La combinación de una geometría compleja y tolerancias estrictas requiere conceptos de fabricación bien pensados.
Los engranes helicoidales dobles son un tipo especial de engrane en el que dos engranes helicoidales, dispuestos en imagen especular, se encuentran alineados sobre un mismo eje. Estos engranes pueden soportar grandes cargas y su fabricación es mucho más económica que la de los engranes en espiga. Los engranes de doble hélice aprovechan las ventajas de los engranes helicoidales, ya que pueden absorber cargas elevadas y, al mismo tiempo, compensar las fuerzas axiales gracias a su disposición en imagen especular.
La USC 21 de EMAG es una máquina especializada de alto rendimiento para el mecanizado de precisión de extremos de tubos y componentes OCTG. Cubre de forma confiable y flexible todo el espectro de roscas API, GOST, integrales y premium, con la máxima precisión de fabricación.